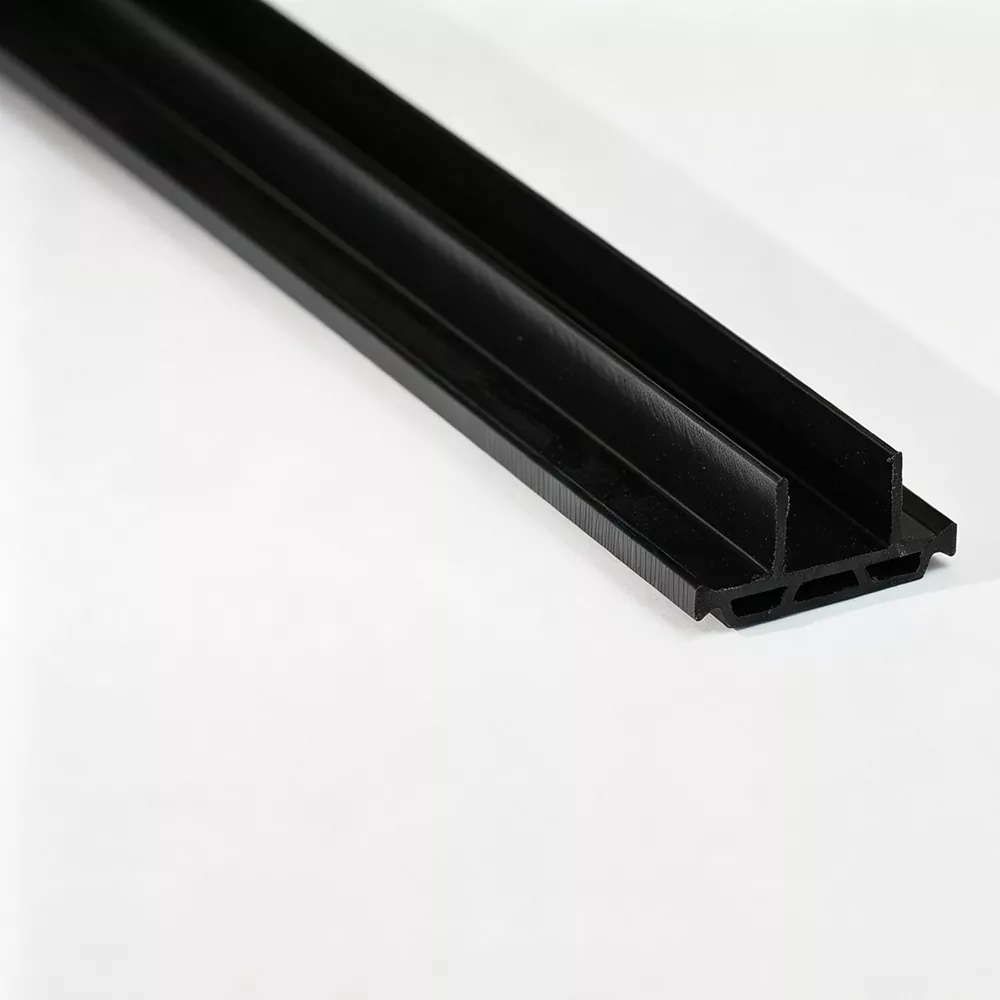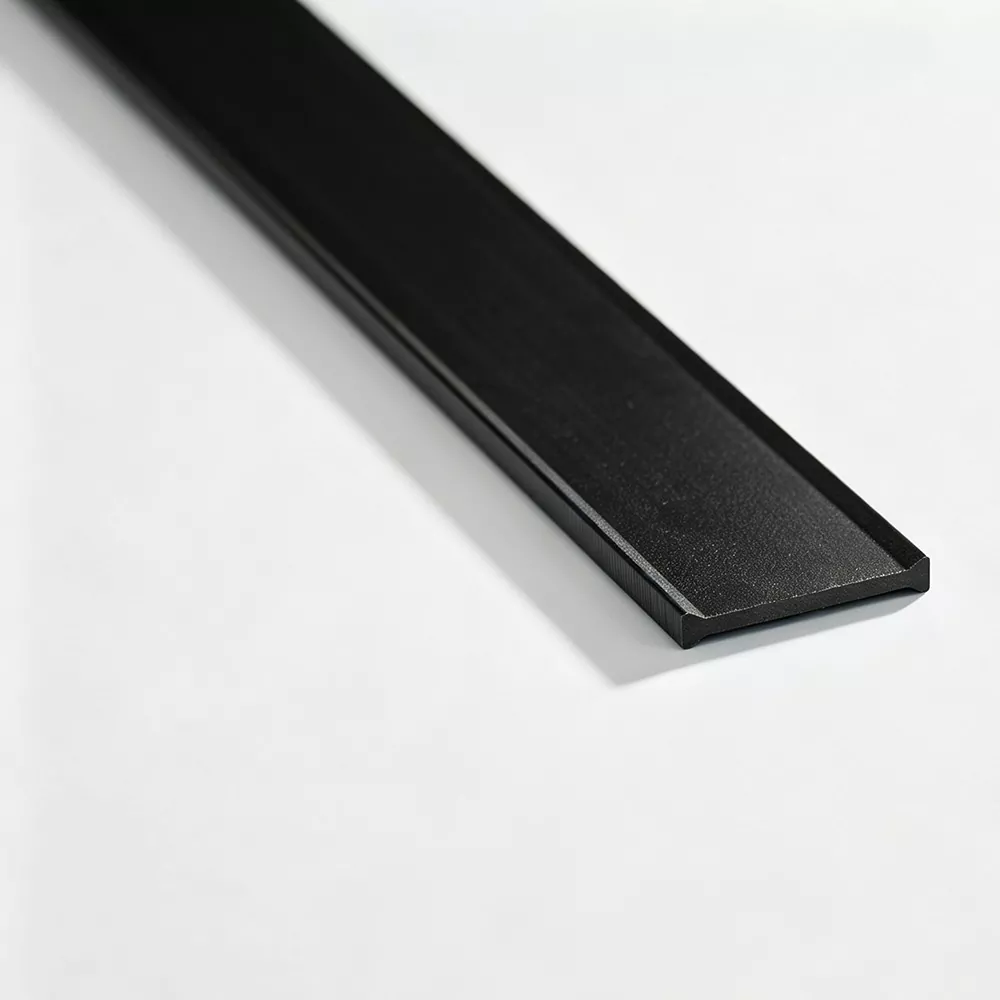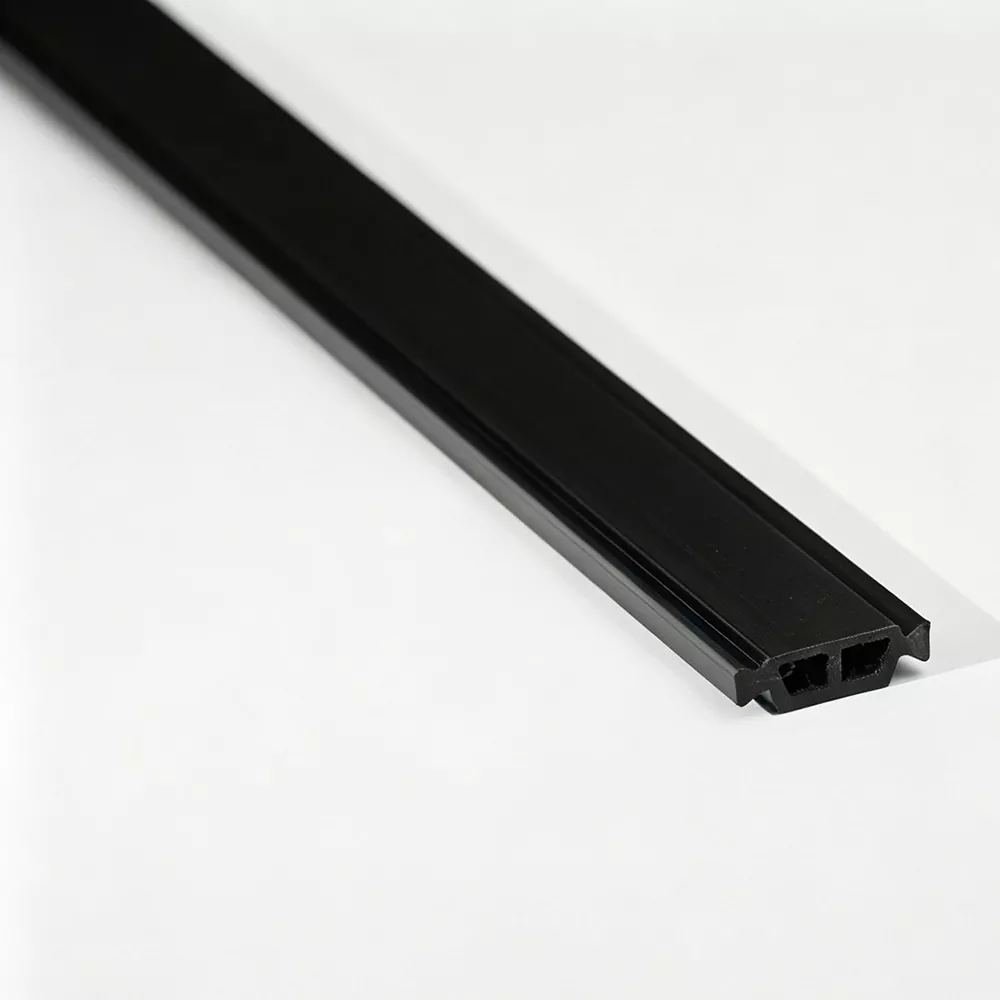
サーマルブレイクストリップ熱で破損したアルミニウム システムの場合、低導電性コンポーネント以上のものが必要となります。絶縁プロファイルはアルミニウムのキャビティに正確に適合し、組み立て中に機械的に係合した状態を維持し、使用期間を通じて寸法の安定性を維持する必要があります。このガイドでは、PA66 GF25 プロファイルがどのように機能するか、アルミニウム押出材が断面をどのように決定するか、製造条件が一貫性にどのように影響するか、仕様を確定する前にどの技術的詳細を確認する必要があるかについて説明します。
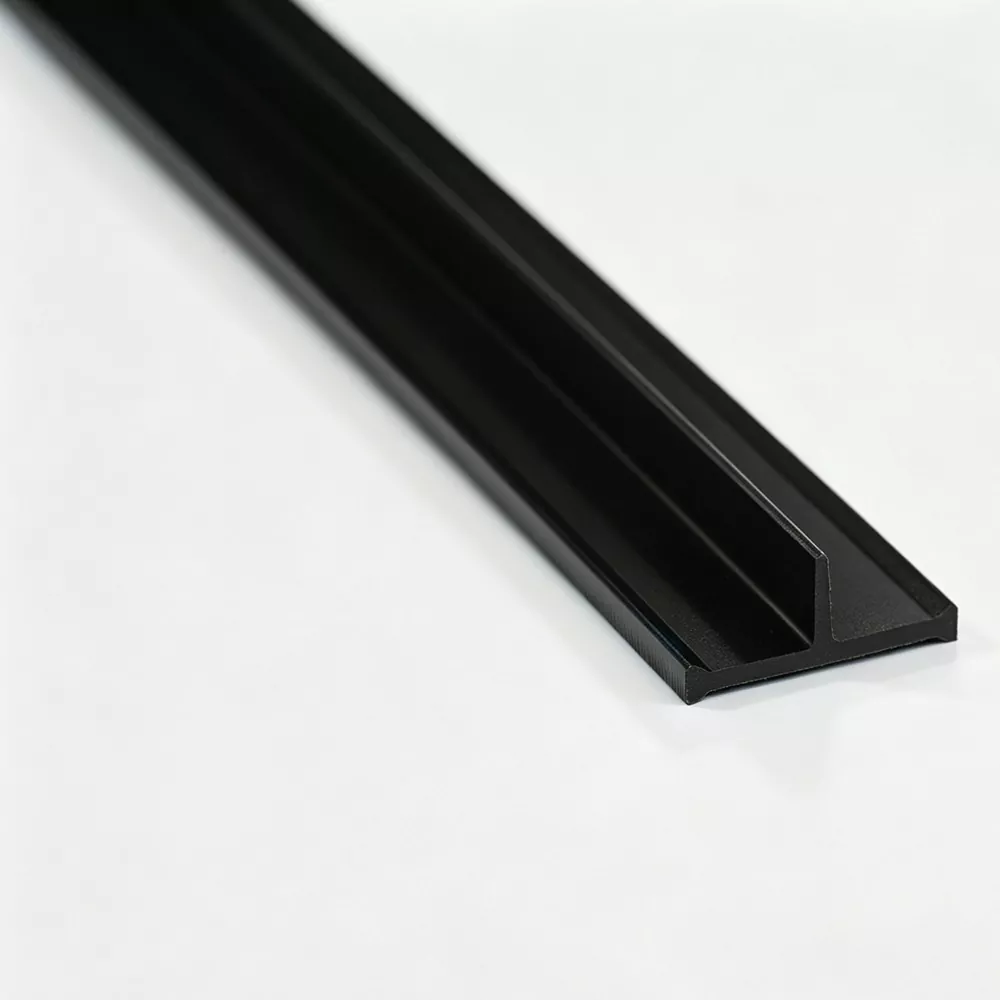
熱により破損したアルミニウムフレームの場合、断熱セクションは分離されたアルミニウム部材の間に位置し、直接的な金属熱伝達経路を遮断します。 PA66 GF25 は、ナイロン マトリックスが非金属バリアを提供し、25% のガラス繊維強化がプロファイルの組み立てに必要な剛性と寸法安定性を追加するため、この役割に適しています。しかし、性能は素材だけで決まるわけではありません。キャビティの幅、キャビティの深さ、溝の形状、ロック形状、必要な分離、ストリップの厚さ、および挿入または圧延方法はすべて、セクションの選択に影響します。したがって、信頼性の高い仕様は、実際のアルミニウムの押出成形から始まり、押出、冷却、成形、切断、検査、最終組み立ての検討を通じてコンポーネントに続きます。
以下のセクションをクリックして、必要なトピックに直接ジャンプします。
アルミニウムは、構造上の強度と比較的メンテナンスの手間がかからない表面を兼ね備えているため、窓、ドア、ファサードの枠組に役立ちます。また、熱伝導率が高いため、内部と外部のアルミニウム部材が金属で直接接続されたままになると、熱が連続した伝導経路に沿ってフレームを通って伝わる可能性があるという課題も生じます。熱的に破損した設計では、分離されたアルミニウム コンポーネントの間に非金属セクションを配置することで経路が変更されます。
の目的サーマルブレイクストリップしたがって、単に「ギャップを埋める」だけではありません。挿入されたプロファイルは、構造界面としても機能しながら、制御された分離を維持する必要があります。アルミニウムのキャビティ内に固定されたままにし、組み立て力による動きに抵抗し、完成したフレームに必要な形状を維持する必要があります。熱的機能と機械的機能は連動しています。
基本原則:アルミニウムの押し出し材がフレーム構造を形成し、ポリアミド部分が内部と外部の間の直接の金属ブリッジを遮断します。最終的な結果は、熱的分離と確実な係合の両方に依存します。
熱はフレーム内を一方向にのみ移動するわけではありません。材料や接合部を通る利用可能な導電経路をたどります。したがって、システムがそのルートを遮断するように設計されていない限り、連続したアルミニウムのパスは意図した断熱キャビティをバイパスする可能性があります。ポリアミド セクションが正しく配置されると、金属間の直接接続が減少し、アセンブリを通るより長く、導電性の低いパスが作成されます。
これが、名目上の材料の説明と同じくらい形状が重要である理由です。同じ強化ポリマーから作られた 2 つのプロファイルは、幅、高さ、ロック形状、または壁の厚さが意図した押し出しに一致しない場合、異なる動作をする可能性があります。
実際の生産では、コンポーネントは挿入やロール成形中に加えられる動作にも耐える必要があります。断熱性は高いものの、組み立て中に亀裂が入ったり、キャビティ内で滑ったり、十分なせん断抵抗が不足したりするプロファイルでは、信頼できる製造ソリューションを提供できません。エンジニアリングの目的は、アセンブリの安定性を犠牲にすることなく熱遮断を実現することです。
このため、セクションの選択は、一般的な製品ラベルではなく、アルミニウム プロファイルから始める必要があります。形状はエンジニアリング仕様の一部です。
25% のガラス繊維で強化されたポリアミド 66 は、一般に PA66 GF25 として識別され、非金属構造と組み立て界面で必要な剛性を兼ね備えているため、熱分離アルミニウム プロファイル システムに適しています。ガラス繊維はポリマーマトリックスを強化し、機械的負荷の下でもプロファイルの形状を維持するのに役立ちます。
建築用プロファイルの製造では、この組み合わせには実際的な利点があります。つまり、断熱セクションが緩いインサートとして機能することが期待されません。これは、組み立てられたフレームの取り扱い、製造、使用中にアルミニウムとの係合を維持する必要がある正確なセクションに形成されます。
強化されたマトリックスにより剛性と機械的安定性が向上し、アルミニウム プロファイル内での挿入、転がり、継続的な係合にセクションが耐えられるようになります。
正確な寸法は、プロファイルがキャビティに適切にフィットした状態を維持するのに役立ちます。これは、アルミニウムの溝が規定のロック形状を持つ場合に不可欠です。
ポリアミドセグメントは、分離された内部アルミニウムセクションと外部アルミニウムセクション間の直接的な金属熱伝達経路を遮断します。
制御された押出、冷却および成形条件により、完成したプロファイルの長さ全体にわたる一貫性がサポートされます。
より高強度の材料を使用しても、不正確な断面が自動的に解決されるわけではありません。ロック部が大きすぎると挿入力が過大となる場合があります。係合領域が小さすぎると、プロファイルが必要な機械的保持を達成できない可能性があります。肉厚が不適切な場合、組立時に局所的な応力が集中する可能性があります。
したがって、PA66 GF25 は設計システムの一部として考慮する必要があります。材料の選択、押出品質、断面形状は連携して機能する必要があります。
ナイロン素材は加工中に湿気に敏感です。入荷する材料の制御と規律ある押出条件により、溶融挙動と完成寸法のばらつきを軽減できます。このため、製造を開始する前に、材料の水分、メルトフロー特性、ガラス繊維含有量をチェックすることが役立ちます。
同じ原理が冷却と成形にも当てはまります。金型から出たプロファイルは、まだ完成した寸法的に安定した部品ではありません。下流のプロセスは、セクションがどのように最終形状に落ち着くか、したがってアルミニウムのキャビティにどのように一貫して適合するかに影響します。
実際的なポイント:PA66 GF25 は強力な熱分離界面の材料基盤を提供しますが、完成したプロファイルは依然として押出制御、冷却、成形、寸法検査、およびアルミニウム押出との適合性に依存します。
すべてのアルミニウム押出材に適合する万能のストリップ セクションはありません。アルミニウムのプロファイルによって作成されたキャビティは、断熱コンポーネントに使用できる物理的スペースを定義し、ロック構造によってコンポーネントがどのように保持されるかを決定します。したがって、技術的に適切な選択プロセスは、名前だけからセクションを選択するのではなく、押し出しを検討することから始まります。
新しい熱破壊システムを開発する場合、必要な寸法を合わせて考慮する必要があります。キャビティの深さを変更すると、プロファイルの高さに影響を与える可能性があります。溝の形状を変更すると、ロックの形状に影響を与える可能性があります。必要な間隔が変化すると、利用可能な壁の厚さに影響が出る可能性があります。これらの寸法は、関連した設計問題を形成します。
| アルミニウムのプロファイル係数 | 関連する絶縁要件 | なぜそれが重要なのか |
|---|---|---|
| キャビティ幅 | プロファイル幅 | このセクションは、過度の緩みや挿入力がかからずにキャビティ内に収まっていなければなりません。 |
| キャビティの深さ | プロファイルの高さ | 高さは、コンポーネントがアルミニウム内にどのように収まるか、およびどの程度のかみ合いが利用できるかに影響します。 |
| 溝構造 | ロッキングジオメトリ | 安定した機械的保持のためには、溝の一致が不可欠です。 |
| 必要な分離 | 肉厚と断面形状 | プロファイルは、組み立てを妨げることなく、意図した非金属分離を作成する必要があります。 |
| 組立工程 | 挿入と転造の互換性 | このセクションは、選択した製造方法に伴う力や動きに耐える必要があります。 |
アルミニウムのプロファイル図では、製品名では伝わらないキャビティの寸法、溝の構成、断面公差、周囲の壁の形状が明らかになります。断面が特殊な場合、図面によって、ロック構造が異なる一見類似したプロファイルを選択するリスクも軽減されます。
重要な情報には、キャビティの幅と深さ、溝の形状、意図する方向、必要な分離、および最終フレームによって課せられる寸法上の制約が含まれます。組み立て要件も同時に記録する必要があります。
共通の I タイプ、C タイプ、および T タイプ セクションは、多くの確立されたアルミニウム プロファイル構造をカバーします。その有用性は、1 つの形状がすべてのシステムに適しているという主張からではなく、認識可能な断面パターンから来ています。特殊な形状のセクションは、アルミニウム押出成形品に個別のキャビティまたはロック機構が使用されている場合に関連します。
実際の押し出し形状に基づいてカスタマイズされたセクションを開発できます。目的は、それ自体のために複雑さを作り出すことではなく、アルミニウムの設計によってすでに定義されている機械的界面でポリマーのプロファイルを機能させることです。
ジンシン製造前にプロファイル図面をレビューして、既存の断面が適切かどうか、または特別な断面が必要かどうかを判断できます。
断面は、ポリマー成分がアルミニウムとどのように相互作用するかを制御します。わずかな寸法の変化により、挿入力、ロック動作、荷重分散が変化する可能性があります。生産環境では、オペレータが挿入の困難、局所的な亀裂、不完全な嵌合、または一貫性のないロール成形に遭遇したときに、これらの違いが目に見えます。
挿入中、プロファイルは制御されたレベルの抵抗でアルミニウムのキャビティに入る必要があります。抵抗が少なすぎると噛み合いが不十分である可能性があり、プロファイルが動きに対してより脆弱になる可能性があります。抵抗が大きすぎると、組み立て力が増大し、セクションまたは周囲のアルミニウム フィーチャーに不必要なストレスがかかる可能性があります。
したがって、押し出しに沿った寸法の一貫性が重要です。ある時点では正確でも、他の部分では著しく異なるセクションがあると、組み立て作業が不均一になる可能性があります。制御された引抜速度、冷却条件、および成形は、この種の変動を軽減するのに役立ちます。
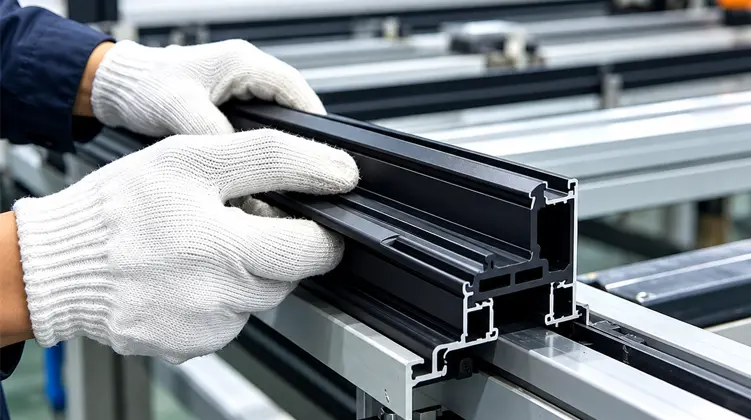
一部の熱破壊アルミニウム システムでは、圧延プロセスを使用してポリマー部分をプロファイルに機械的に固定します。この操作中に、挿入されたコンポーネントの周囲にアルミニウムが形成され、アセンブリには機械的負荷がかかります。ポリマーは、ロック界面が作成される間、その完全性を維持する必要があります。
ここでは、押し出されたプロファイル内のガラス繊維の配向が関係します。適切に制御された押出プロセスは、境界面で必要な横方向のせん断抵抗を提供しながら、セクションの長手方向の強度をサポートすることを目的としています。正確な結果は材料の配合と加工条件に依存するため、生産管理は引き続き不可欠です。
組み立て中の亀裂を直ちに材料のみの問題として扱うべきではありません。考えられる原因としては、不適切な断面、過剰な干渉、不正確な溝寸法、不利な加工条件、不十分な冷却制御、またはプロファイルに集中応力を与えるアセンブリ パラメータなどが挙げられます。
インターフェイス全体を調査することは、1 つの変数を個別に変更するよりも有益です。アルミニウムの溝、ポリマー部分、および組み立てプロセスが 1 つの機械システムを形成します。
デザインの観点:機械的安定性は、材料の強度、断面形状、および制御された組み立ての相互作用によって実現されます。明確に定義された断面により、これらの要素の調整が容易になります。
寸法安定性は原材料の状態から始まり、押出、冷却、成形、切断まで続きます。 1 つのステージがドリフトすると、後でプロファイルの組み立て中に影響が現れる可能性があります。このため、プロセスパラメータは、最終的な目視チェックのみに依存するのではなく、生産段階で記録および監視する方が有用です。
熱的に分離されたアルミニウム システムは、いくつかの建築用途に使用されています。断熱コンポーネントは、アルミニウム部材間に非金属の分離を作成するという同じ基本的な機能を果たしますが、周囲のプロファイルの形状や機械的負荷は異なる場合があります。
窓枠とサッシは分離されたアルミニウム部分を使用し、枠を通る直接の導電経路を減らします。ポリマー部分は、製造中および使用中に溝内で安定した状態を維持する必要があります。
ドアのプロファイルには、特にフレームが開閉や取り扱いを繰り返す場合、機械的安定性とともに熱的分離が必要です。
ファサードのフレームには、マリオン、欄間、その他の分離されたアルミニウム部材が含まれる場合があります。プロファイルの形状はシステムによって異なるため、セクションの一致が特に重要です。
特殊なセクションは、押出成形品に特有のキャビティ、ロック界面、または一般的なプロファイルと一致しない寸法配置がある場合に使用できます。
窓アセンブリには通常、複数のアルミニウムのセクションと接合部が含まれているため、断熱プロファイルは目的の各界面の形状に従う必要があります。サッシとフレームは同一のキャビティを使用しない可能性があり、ある場所で機能するプロファイルが別の場所では適切ではない可能性があります。明確な断面図は、コンポーネントの選択を各押し出しと位置合わせするのに役立ちます。
ドアのプロファイルは頻繁に扱われ、繰り返し移動する可能性があるため、ドアは機械的安定性をさらに重視します。絶縁コンポーネントは、製造中に亀裂や寸法不安定の原因となることなく、係合された状態を維持する必要があります。
カーテン ウォールのフレームには、多くの場合、長いプロファイル ランと複数の構造インターフェイスが含まれます。小さな変化が長いセクションにわたって繰り返されると組み立て条件に影響を与える可能性があるため、押し出しに沿った寸法の一貫性が重要になります。断熱プロファイルは、想定される一般的なキャビティではなく、特定のマリオンまたはトランサムの形状にも対応する必要があります。
建築用アルミニウム システムは標準的な形状に限定されません。特殊な溝、異常なセクションの高さ、または異なるロック配置には、特別に開発されたポリマー プロファイルが必要になる場合があります。このような場合、開発はアルミニウムの押出成形と実際の組み立て順序に基づいて行う必要があります。
押出の品質は、単一の機械の設定ではなく、生産チェーン全体の影響を受けます。材料の準備、押出成形、冷却、成形、切断のそれぞれが最終的なプロファイルに貢献します。規律あるプロセスにより、完成寸法と記録された製造条件を結び付けることが容易になります。
PA66 ナイロンとガラス繊維は、押出システムに入る前にチェックする必要があります。材料検査には、メルト フロー インデックス、ガラス繊維含有量、水分が含まれます。これらのチェックは、プロセスの安定性のための実用的なベースラインを提供し、寸法上の問題になる前に材料のばらつきを特定するのに役立ちます。
複数の平行二軸押出ラインを専用の金型および冷却システムと組み合わせて、さまざまなプロファイル形状を製造できます。押出温度、引張速度、冷却水の温度は、材料がどのように流れ、ダイから出て最終形状に落ち着くかに影響します。
金型自体はプロセスの重要な部分です。ツールは、単純な製品名からは明らかではないかもしれない小さなロック機能やガイド機能を含め、意図した断面を一貫して再現する必要があります。
押出直後の熱いプロファイルには、制御された冷却と成形が必要です。冷却が速すぎる、遅すぎる、または不均一であると、寸法や表面状態に影響を与える可能性があります。安定した下流プロセスは、生産工程全体にわたって意図したセクションを維持するのに役立ちます。
押出は、ポリマー内の強化材の配向にも影響します。この加工アプローチは、プロファイルの縦方向の強度と界面での横方向のせん断抵抗をサポートすることを目的としています。ストリップには挿入荷重やロール成形荷重がかかる可能性があるため、これらの特性は組み立てパフォーマンスに関係します。
したがって、生産目標は、視覚的に正確な断面以上のものです。再現可能な寸法、安定した表面品質、および意図された組立プロセスに適した機械的特性を備えたセクションです。
検査は、生産段階全体に分散される場合に最も役立ちます。最終検査では、完成したプロファイルが特定の要件を満たしているかどうかを確認できますが、工程内チェックでは、大量の製品が完成する前にドリフトを特定する良い機会が得られます。
定期的な生産チェックにより、実行中の断面寸法と表面状態を監視できます。プロセスパラメータを記録してトレーサビリティを確保できるため、寸法変化を製造条件と照らし合わせて確認できます。
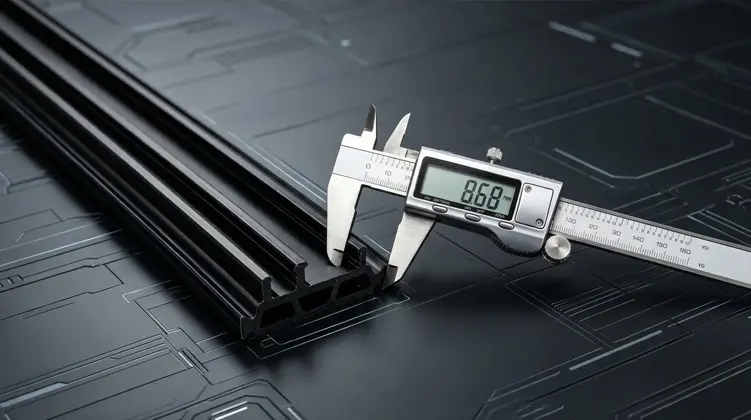
一般的な目視チェックは、プロファイル表面、エッジの完全性、および明らかな欠陥に焦点を当てます。寸法チェックは、幅、高さ、壁の厚さ、および断面図で定義されたその他の重要な特徴に焦点を当てます。
適用される要件に応じて、実験室評価では密度、ショア硬度、縦方向引張強さ、横方向引張強さ、耐水性、熱老化、および線膨張特性をカバーできます。目的は、測定可能な材料または完成プロファイルの特性を、最終用途で予想される条件と結び付けることです。
| 検査エリア | 典型的な焦点 | 生産額 |
|---|---|---|
| 原材料 | 水分、メルトフローインデックス、ガラス繊維含有量 | 安定した押出開始状態を作り出します。 |
| プロファイル寸法 | 幅、高さ、壁の厚さおよび重要な形状 | 一貫したキャビティフィットとロック係合をサポートします。 |
| 表面状態 | 目に見える欠陥、エッジの完全性および連続性 | 押出または下流の成形の問題を特定するのに役立ちます。 |
| 機械的性質 | 縦横強度、硬度 | アセンブリとサービスの読み込みに関連するデータを提供します。 |
| 環境特性 | 耐水性、熱老化、線膨張 | 関連する条件下での寸法挙動の評価をサポートします。 |
出荷前に、完成したプロファイルの外観と寸法が製造仕様に適合しているかどうかをチェックできます。必要に応じて英語の検査報告書を商品に添付することで、測定された製品の状態を明確に記録できます。
トレーサビリティは、アセンブリ中にプロファイルの動作が異なる場合に役立ちます。すべての問題を個別のイベントとして扱う代わりに、製造記録により、セクションの寸法、プロセス設定、検査結果をまとめて確認できます。これにより、技術的なコミュニケーションがより正確になり、プロファイルの適合の問題と組み立てプロセスの問題を区別するのに役立ちます。
プロファイルが通常の生産に入る前に、最も有用な情報は通常、アルミニウムとポリマーの界面を定義する情報です。明確な技術パッケージにより曖昧さが軽減され、押出成形メーカーに適切なセクションを評価するための十分なコンテキストが提供されます。
I タイプ、C タイプ、T タイプなどの用語は、製品範囲を整理するのに役立ちますが、設計図面に代わるものではありません。見た目の形状が類似しているプロファイルであっても、ロック寸法やキャビティの境界面が異なる場合があります。ジオメトリのレビューを行わずに名前に基づいて選択すると、組み立てが困難になる可能性が高くなります。
押し出しプロファイルは、組み立てプロセスと並行して評価する必要があります。コンポーネントが回転操作を通過することが予想される場合、その断面はその荷重に適合する必要があります。挿入がきつい場合は、製造パラメータを変更する前に、干渉およびロック形状を見直す必要があります。
有用なコミュニケーションは、図面、断面寸法、組立方向、ロック形状、および対象用途などの測定可能な情報に重点を置いています。明確な情報により、メーカーは仮定に頼ることなく既存のセクションについて議論したり、特別なセクションを開発したりすることができます。
仕様のチェックポイント:最も重要な問題は、ポリマーのプロファイルがアルミニウムの押出材に合わせて設計されているかどうかです。インターフェースが明確に定義されている場合、材料、工具、およびプロセスの決定を同じ目標に対して評価できます。
物理的な供給形態は、生産現場でのアルミニウム システムの取り扱い方法と一致している必要があります。直線セクションは、生産ラインで規定の長さを切断して供給する場合に便利です。コイル状セクションは、連続的な取り扱いと保管を目的として設計された仕様に適しています。
| 供給フォーム | 一般的な長さ | いつ役立つか | 主な考慮事項 |
|---|---|---|---|
| ストレートストリップ | 1個あたり6メートル | 押出ラインまたは製造プロセスは、固定された直線長で動作します。 | 完成したアルミニウムプロファイルの切断、取り扱い、保管要件を確認します。 |
| コイル状ストリップ | 適切な仕様の場合は 1 ロールあたり 500 メートル | 長時間の連続供給とコンパクトな保管が好まれます。 | 選択したセクションと組立プロセスがコイル状の取り扱いに適しているかどうかを確認してください。 |
梱包と取り扱いでは、プロファイルを変形、汚染、不必要な機械的ストレスから保護する必要があります。適切な方法は、断面の形状と、材料が保管場所からアルミニウムの組み立てプロセスに移動する方法によって異なります。
一部のプロファイル形状では、コイル状の形状により、直線の長さに適用されない取り扱い要件が導入される場合があります。これらの要件は、プロファイル設計から独立して選択するのではなく、実際の製造装置と並行して考慮する必要があります。
多くの場合、技術的な問題は、症状を考えられる原因から切り離すことで解決しやすくなります。同じ目に見える問題がプロセスの複数の段階で発生する可能性があるため、トラブルシューティングは、アルミニウムの形状からポリマー セクション、組み立て条件に至るパスに従う必要があります。
| 観察された問題 | 検討すべき領域 | 便利なチェック |
|---|---|---|
| 挿入が難しい | セクション幅、ロック機能またはアルミニウムキャビティ | 実際の寸法と承認図を比較し、挿入条件を検討してください。 |
| 組み立て中にひび割れが発生 | 干渉、材料の状態、形状、またはプロセス負荷 | セクション、材料加工記録、組立順序を一緒に検査します。 |
| 不十分なせん断抵抗 | 材料の補強、断面またはロックインターフェイス | 該当する機械的テストデータを確認し、かみ合い形状を確認してください。 |
| 可変プロファイル寸法 | 押出温度、引張速度または冷却 | 工程内測定値と記録された製造パラメータを比較します。 |
| 緩い嵌合 | 溝寸法、ロック形状または断面寸法不足 | キャビティの形状を確認し、実際のプロファイル寸法を対象断面と比較します。 |
挿入が異常に難しいと感じた場合、力を強めることが必ずしも正しい解決策であるとは限りません。最初のステップは、ポリマーの幅とロック機能がアルミニウムのキャビティと一致するかどうかを確認することです。位置ずれ、寸法のばらつき、または意図した溝形状と実際の溝形状の不一致はすべて、組み立て抵抗を増加させる可能性があります。
挿入時や圧延時の応力集中によりクラックが発生する場合があります。また、材料の状態や押出の安定性にも関連する可能性があります。管理された診断では、証拠なしに材料グレードを変更するのではなく、影響を受けるセクションを生産測定値およびアルミニウム界面と比較します。
せん断性能は、材料の強化と界面の形状の両方に関係します。ロック領域が小さすぎる場合、または適合が不十分な場合、機械的に強力なポリマーでも必要な係合を達成できない可能性があります。したがって、テストと寸法レビューを一緒に検討する必要があります。
このアプローチは、アセンブリの問題を特定のエンジニアリングの問題に変えるのに役立ちます。これは、1 つの次元の調整がインターフェイスの複数の部分に影響を与える可能性があるプロファイル開発中に特に役立ちます。
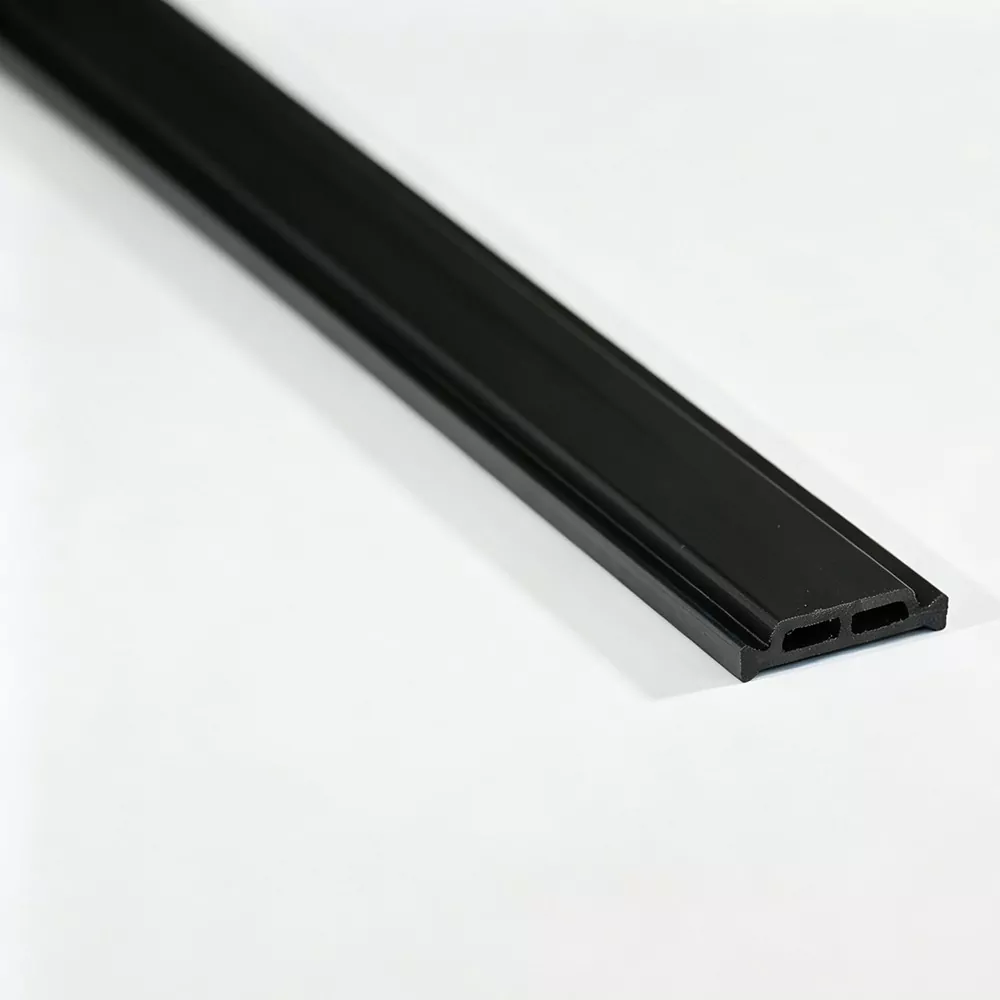
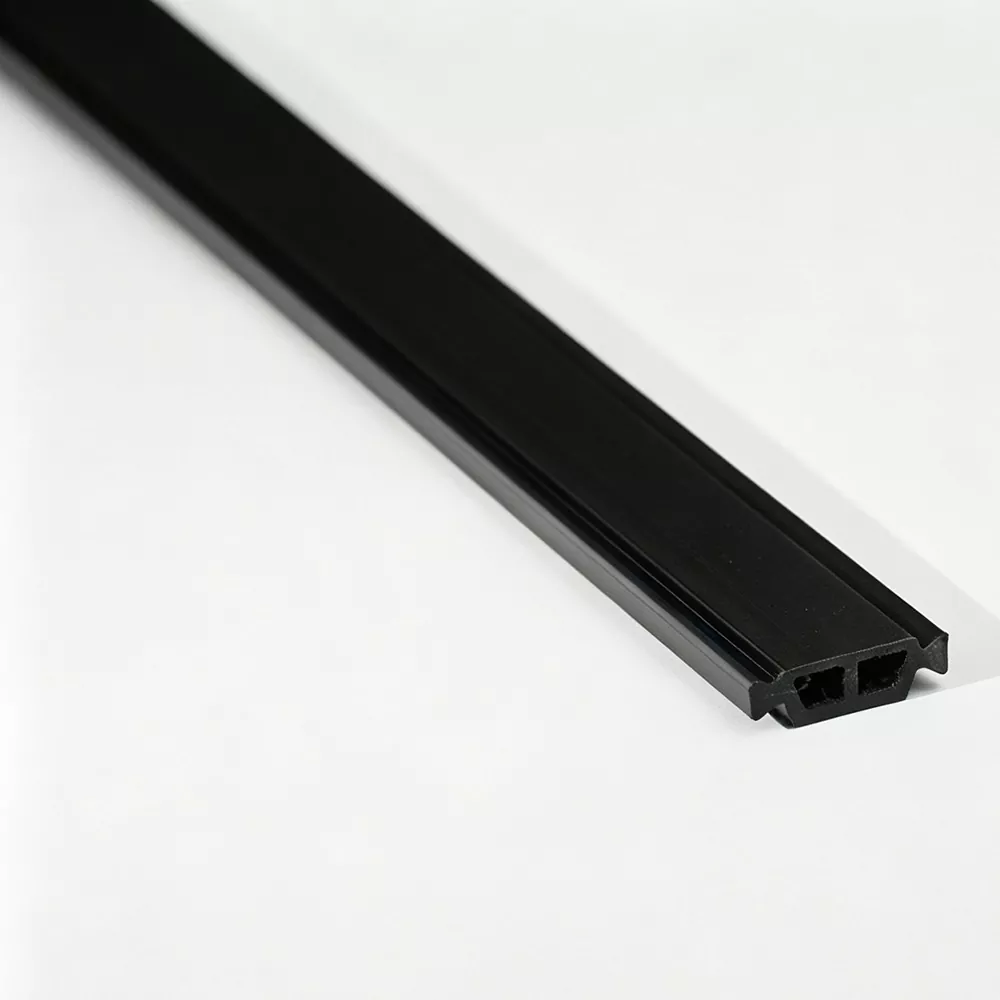
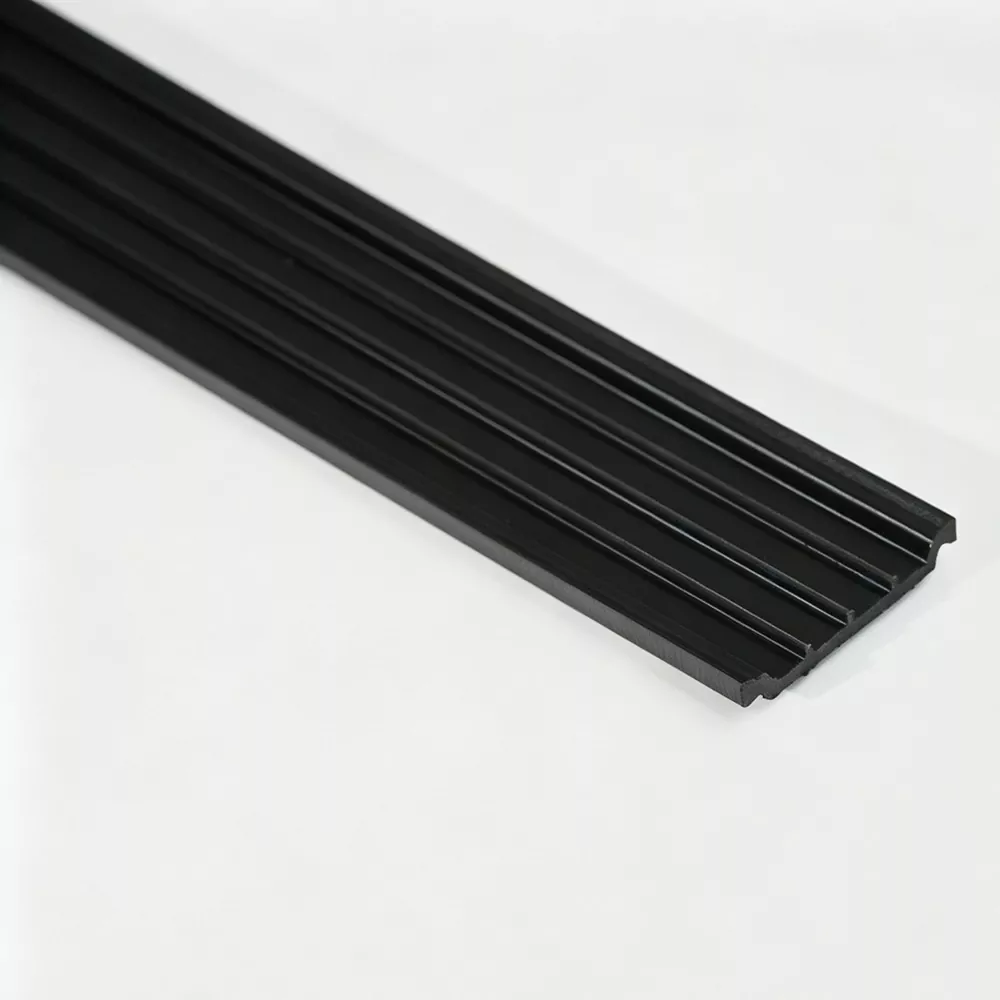
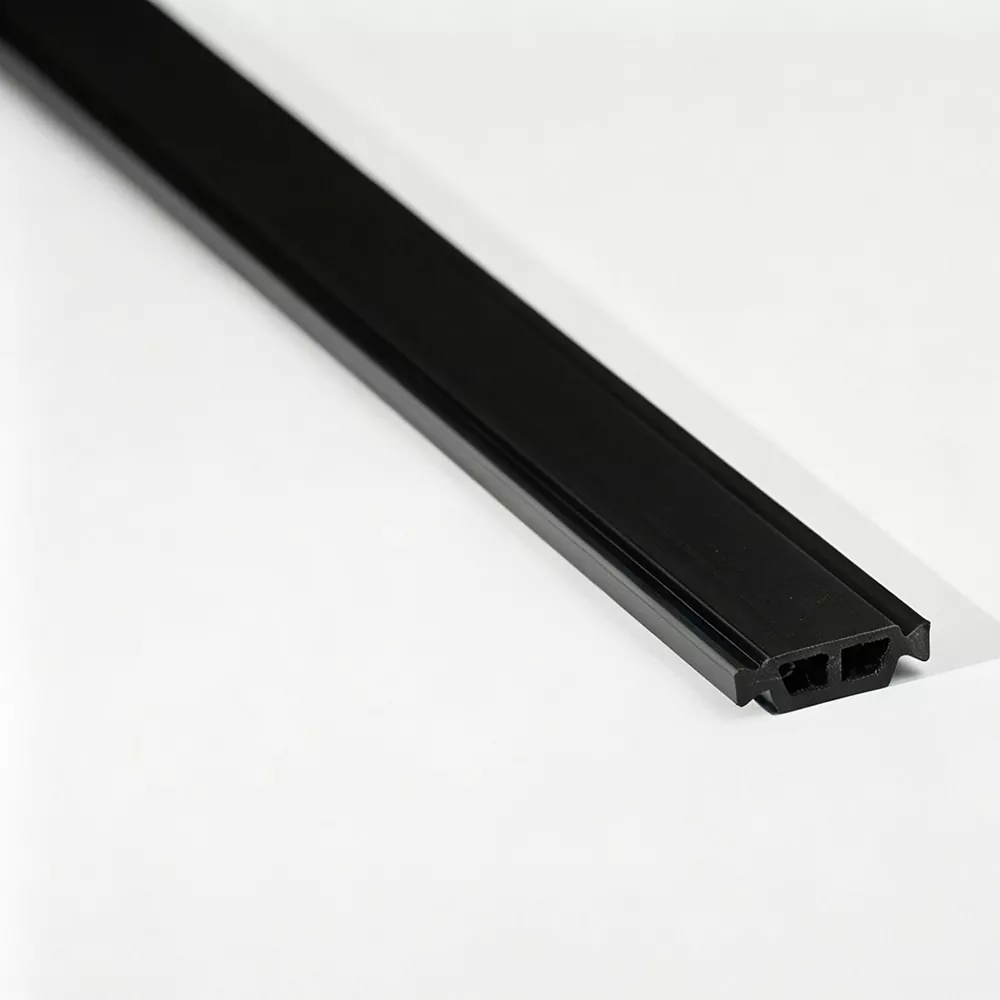
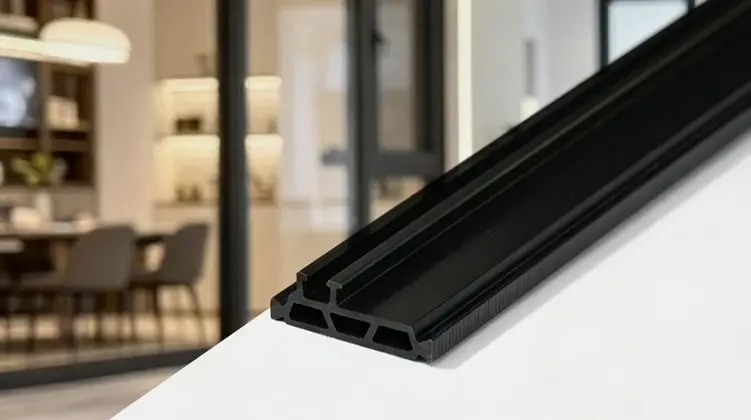
サーマルブレイクストリップ内側と外側のアルミニウムセクションを分離し、熱で壊れたアルミニウムプロファイルを介した直接的な熱伝達を軽減します。ポリアミド部分はフレーム内に非金属バリアを形成すると同時に、組み立てられたアルミニウム部分の機械的インターフェースとしても機能します。
コア素材は 25% のガラス繊維で強化された PA66 ナイロンで、一般に PA66 GF25 と呼ばれます。補強材は、アルミニウム プロファイル内での挿入、回転、および継続的な係合に必要な剛性と機械的安定性を提供します。
この範囲には、I タイプ、C タイプ、T タイプ、およびアルミニウム窓、ドア、カーテン ウォール、その他の熱的に分離された建築用押出システム用の特殊な形状のセクションが含まれます。
一般的な用途には、アルミニウムの窓枠とサッシ、アルミニウムのドア、カーテンウォールマリオンと欄間、および内部と外部の部材間の熱分離が必要なその他の建築用アルミニウムセクションが含まれます。
はい。実際のアルミニウム押出形状に基づいて、カスタマイズされた寸法と断面を開発できます。キャビティの寸法とロック構造を含むプロファイル図面は、セクションの選択と工具のレビューのための実用的な基礎を提供します。
アルミニウムのプロファイル図、必要な断面寸法、ロック形状、挿入方向、組み立て方法、および重要な公差が出発点として役立ちます。これらの詳細が明確であればあるほど、標準セクションと特殊プロファイルのどちらが適切であるかを確認しやすくなります。
ストレートストリップは 1 個あたり 6 メートルで供給されます。適切な仕様に応じて、コイル状ストリップを 1 ロールあたり 500 メートルで入手できます。最適な形状は、断面形状や製造時の取り扱い方法によって異なります。
はい。技術支援では、プロファイル スロットの設計、ストリップの挿入、ロール成形条件、および挿入の困難、亀裂、不十分なせん断抵抗などの一般的な製造上の問題をカバーできます。
完成したプロファイルは出荷前に外観と寸法が検査されます。適用される要件に応じて、実験室評価では、密度、ショア硬度、縦方向および横方向の引張強さ、耐水性、熱老化、線膨張特性もカバーできます。
熱分離は、ポリマー成分が交換可能な付属品としてではなく、アルミニウム システムの一部として扱われる場合に最も効果的です。材料は非金属バリアを提供し、補強材は機械的サポートを提供し、断面はコンポーネントが押出成形品とどのように係合するかを決定します。生産管理により、原材料から完成したプロファイルに至るまで、意図した形状の一貫性が保たれます。
確立されたシステムの場合、適切な I タイプ、C タイプ、または T タイプ セクションがすでに必要なインターフェイスを満たしている場合があります。新しいまたは珍しい押し出しの場合、図面、キャビティの寸法、および組み立て方法からカスタマイズされた形状を評価できます。このプロファイルベースのアプローチにより、技術的な議論は寸法、機械的な係合、実際の製造条件に焦点を当てたままになります。
建築用アルミニウムメーカーの場合、明確な仕様は、アルミニウム押出材、ポリアミド部分、製造プロセス、および該当する品質要件の 4 つの要素を結び付ける必要があります。これらの要素を一緒に考慮すると、結果として得られるプロファイルの製造、組み立て、検査を一貫して行うことが容易になります。
断面図、キャビティ寸法、アセンブリ要件を共有して、熱分離アルミニウム システムに適した標準またはカスタマイズされた PA66 GF25 プロファイルについて話し合います。
アルミニウムプロファイルの要件については、お問い合わせください。