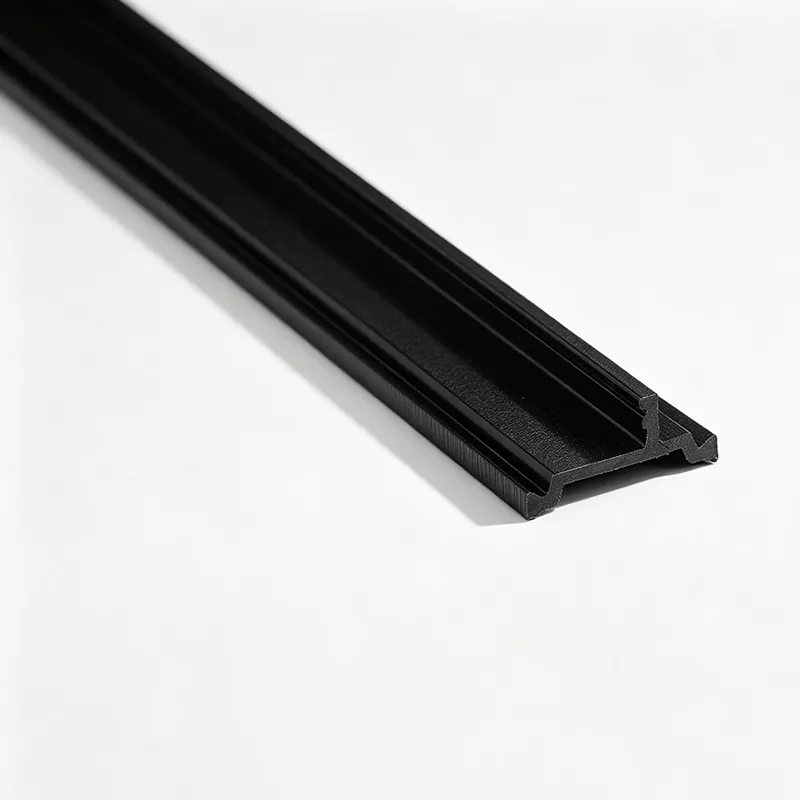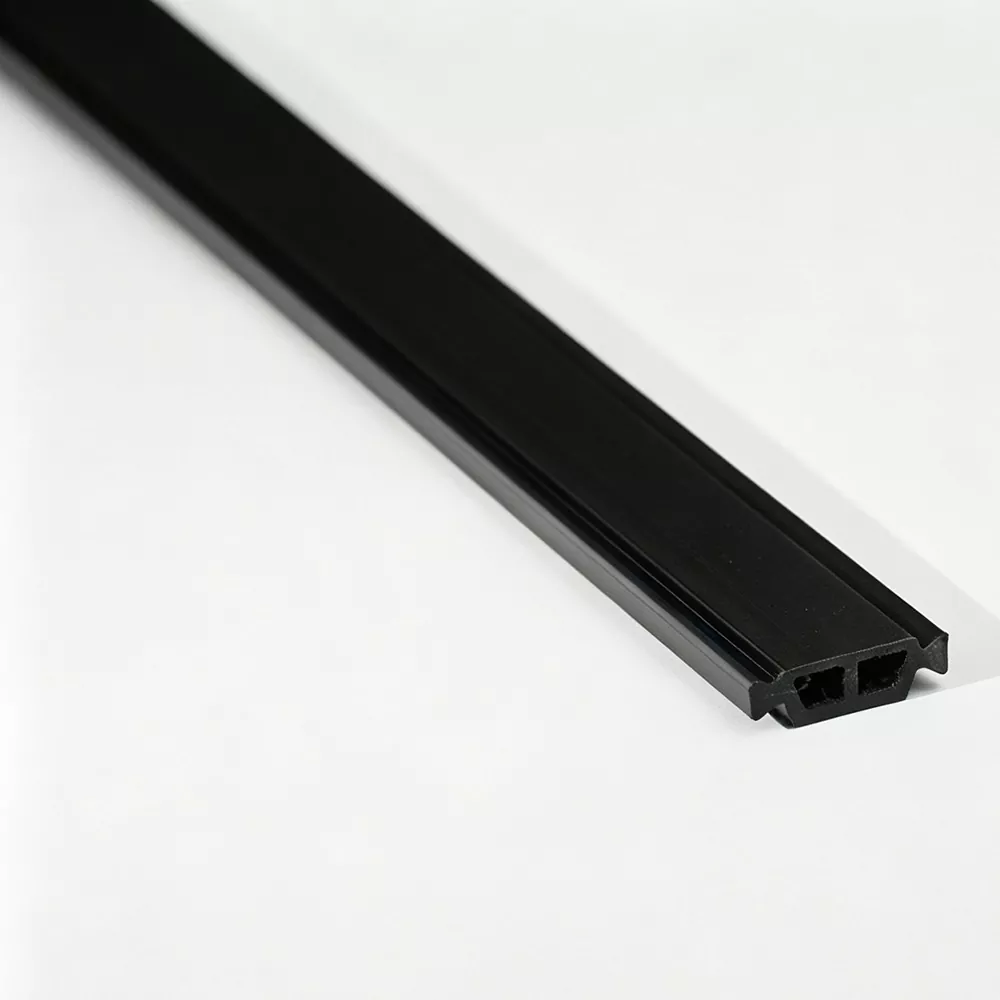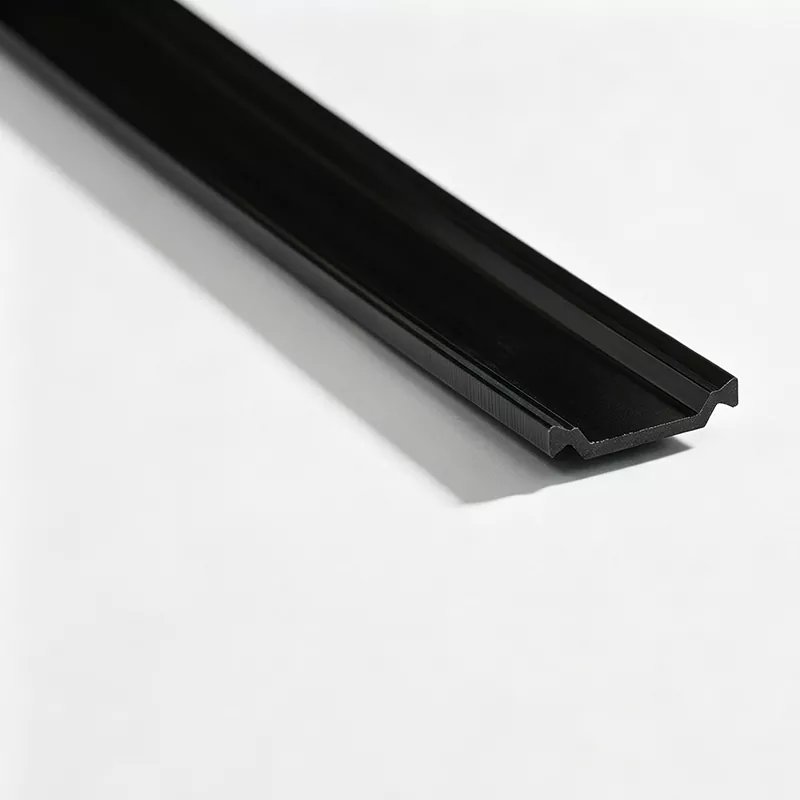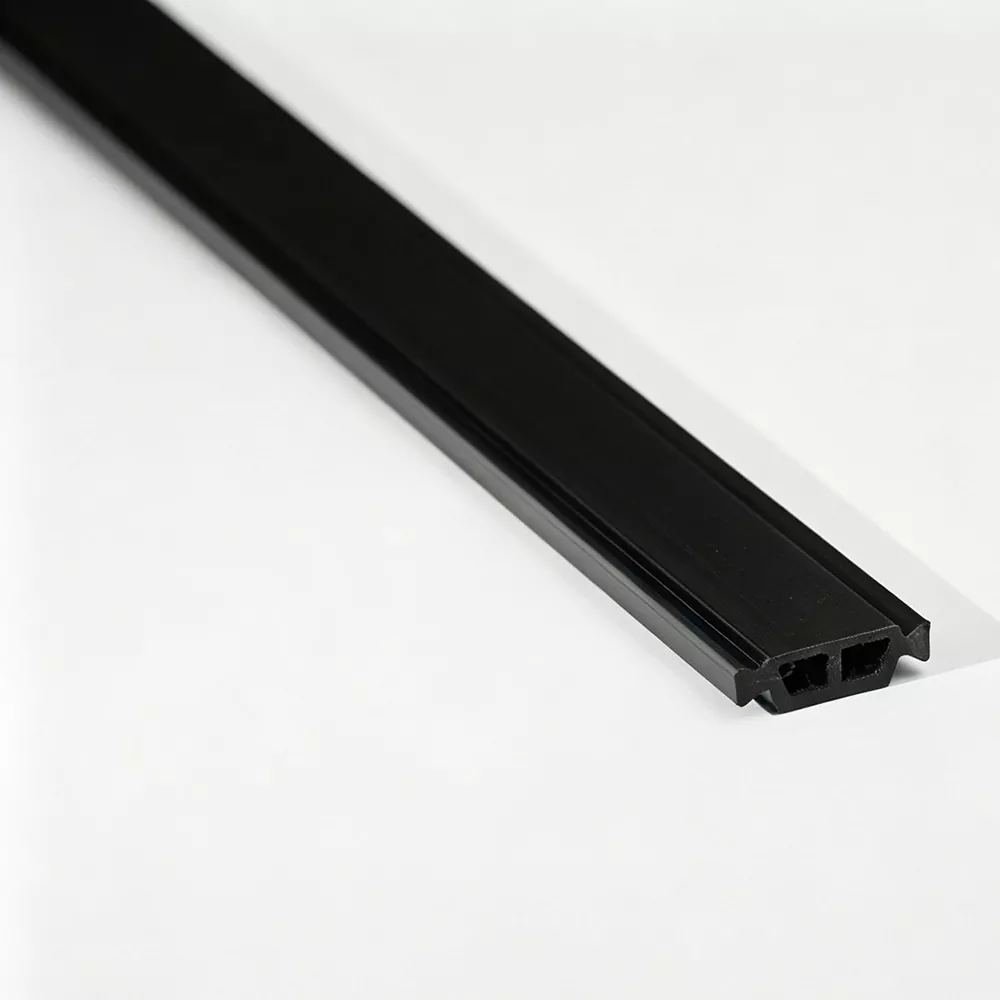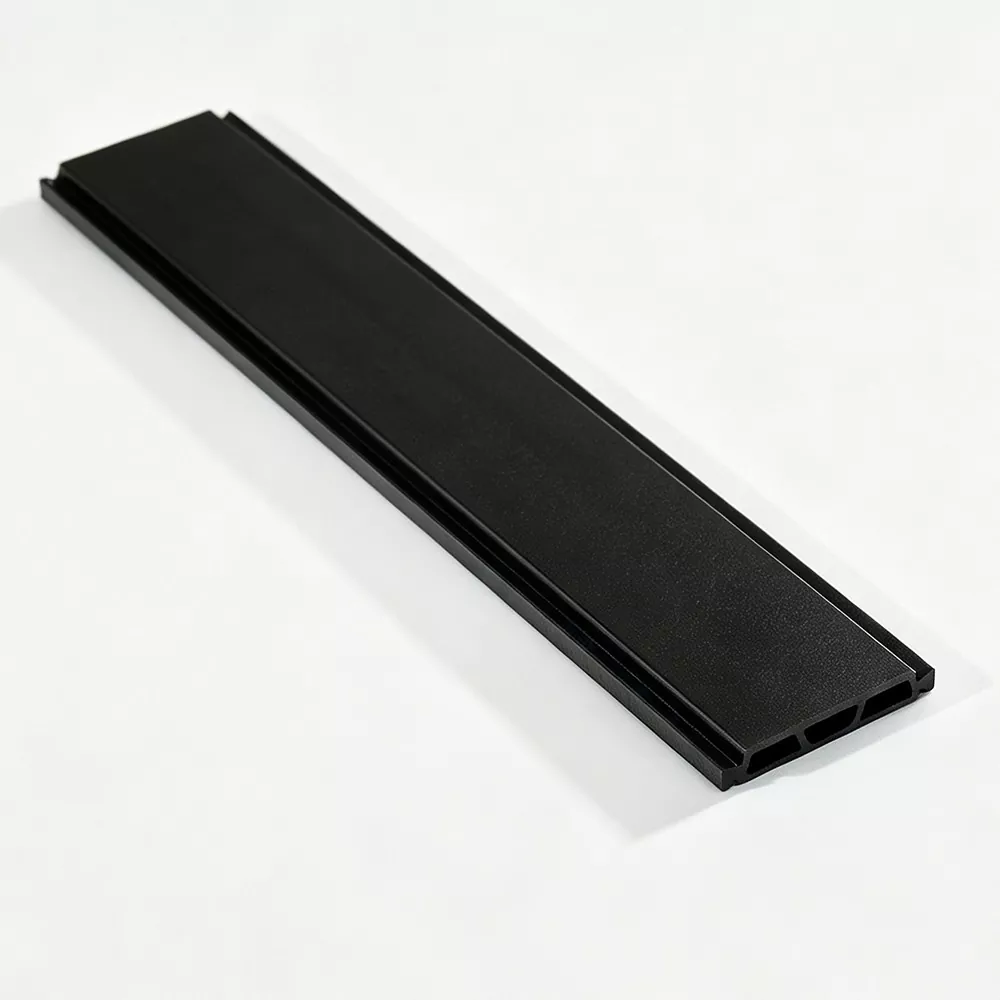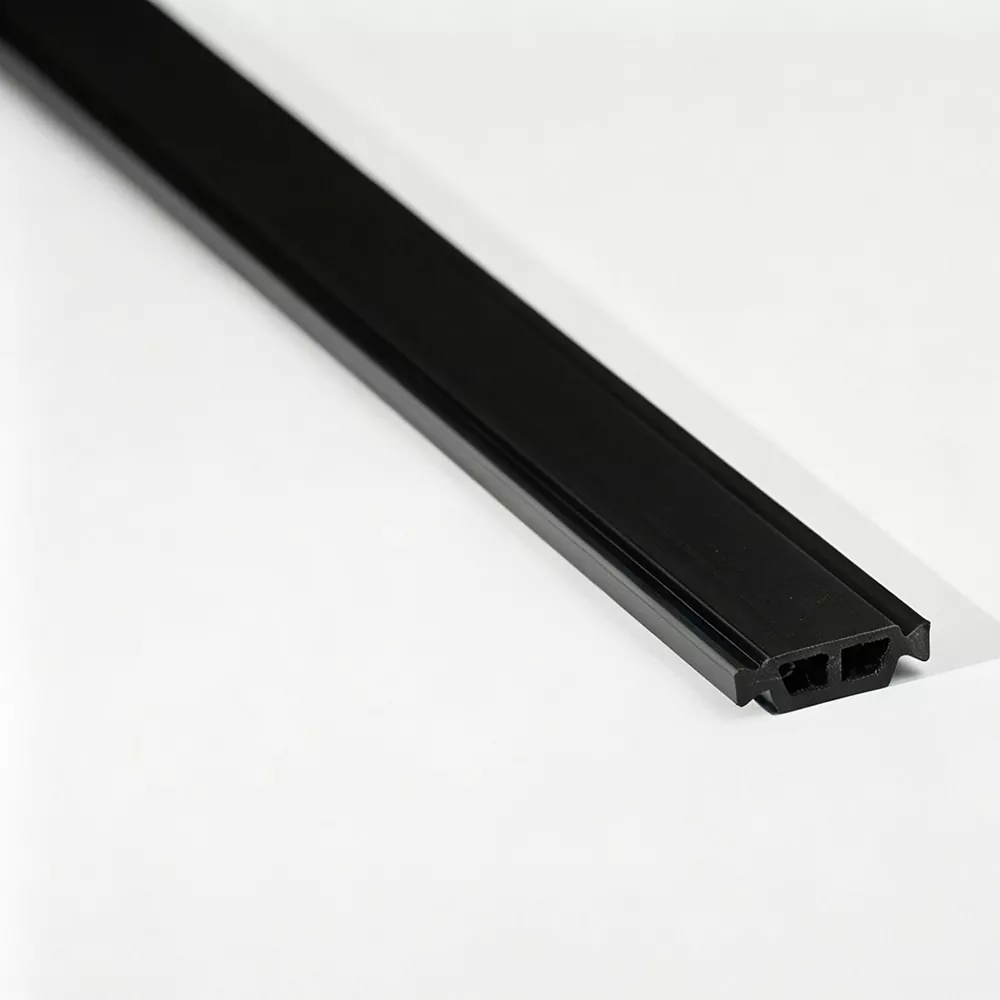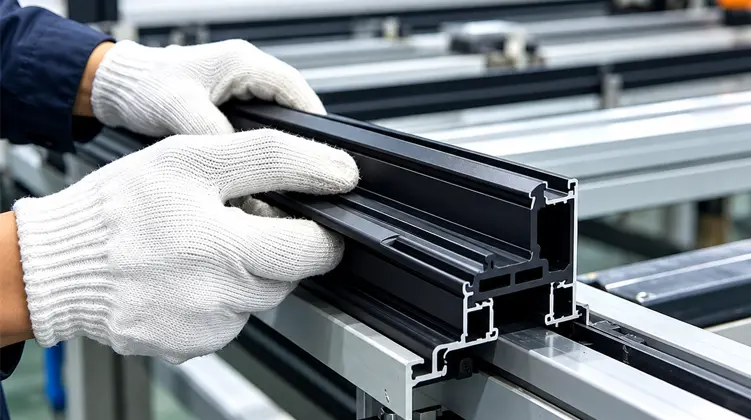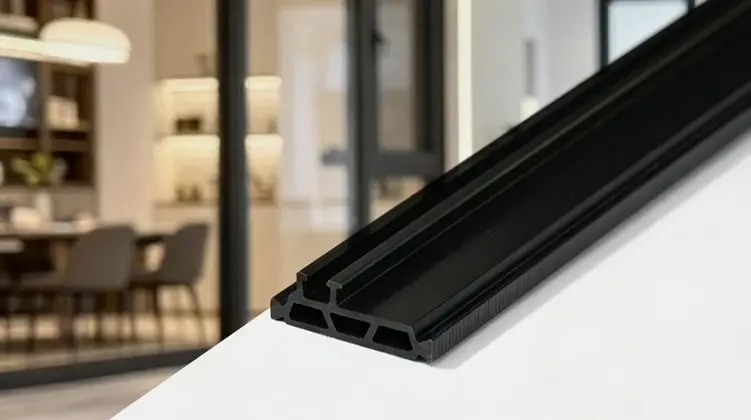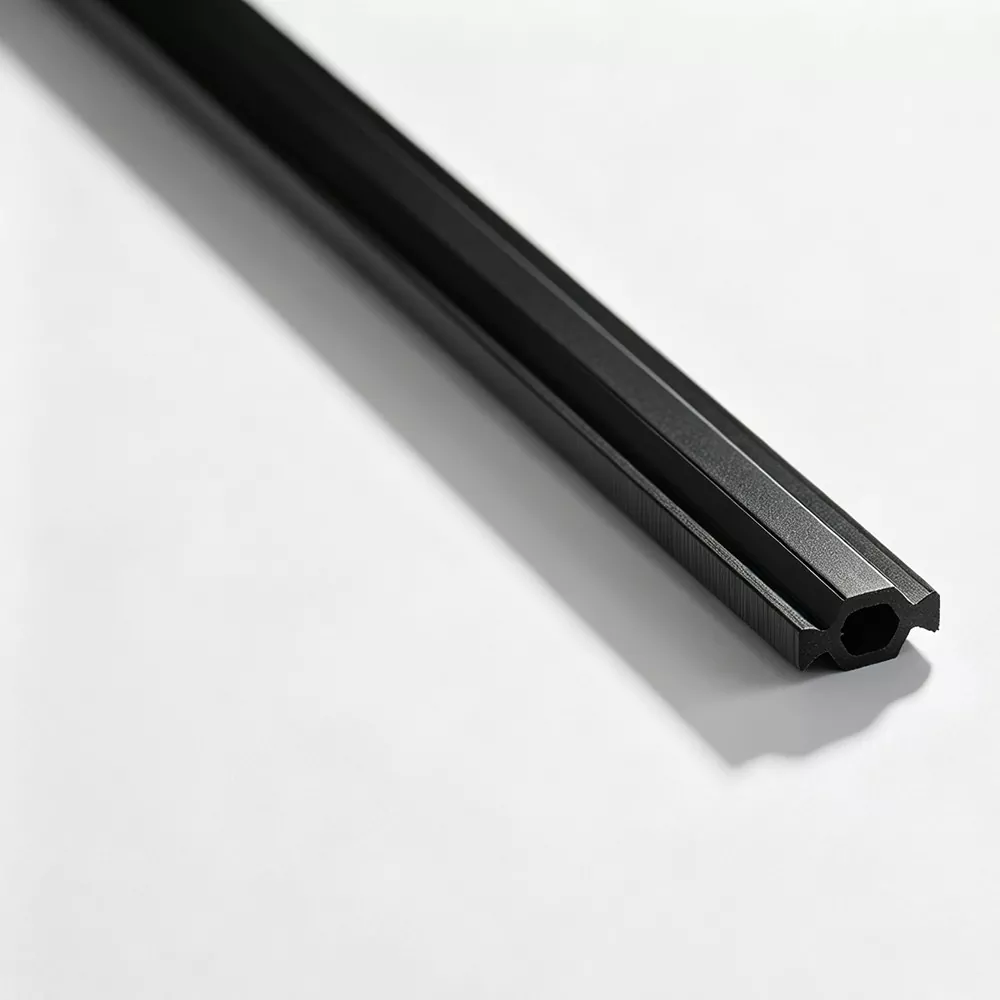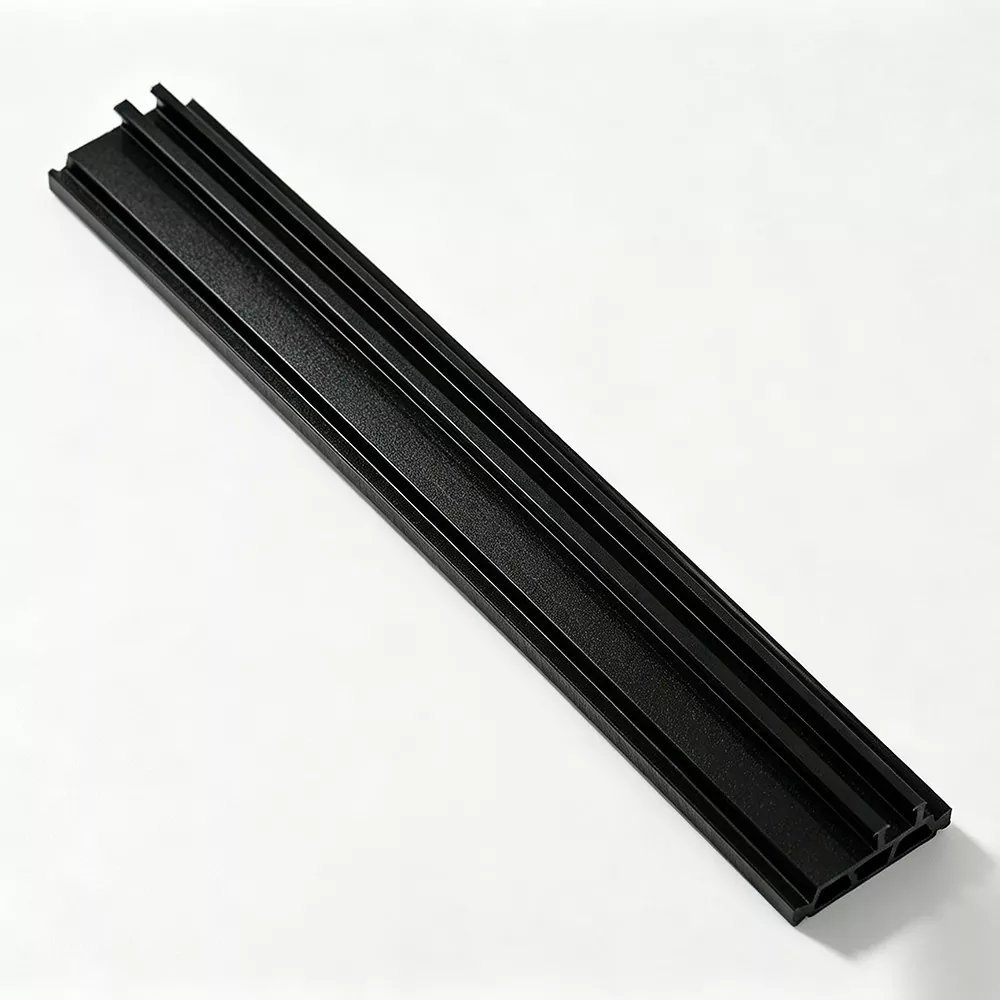
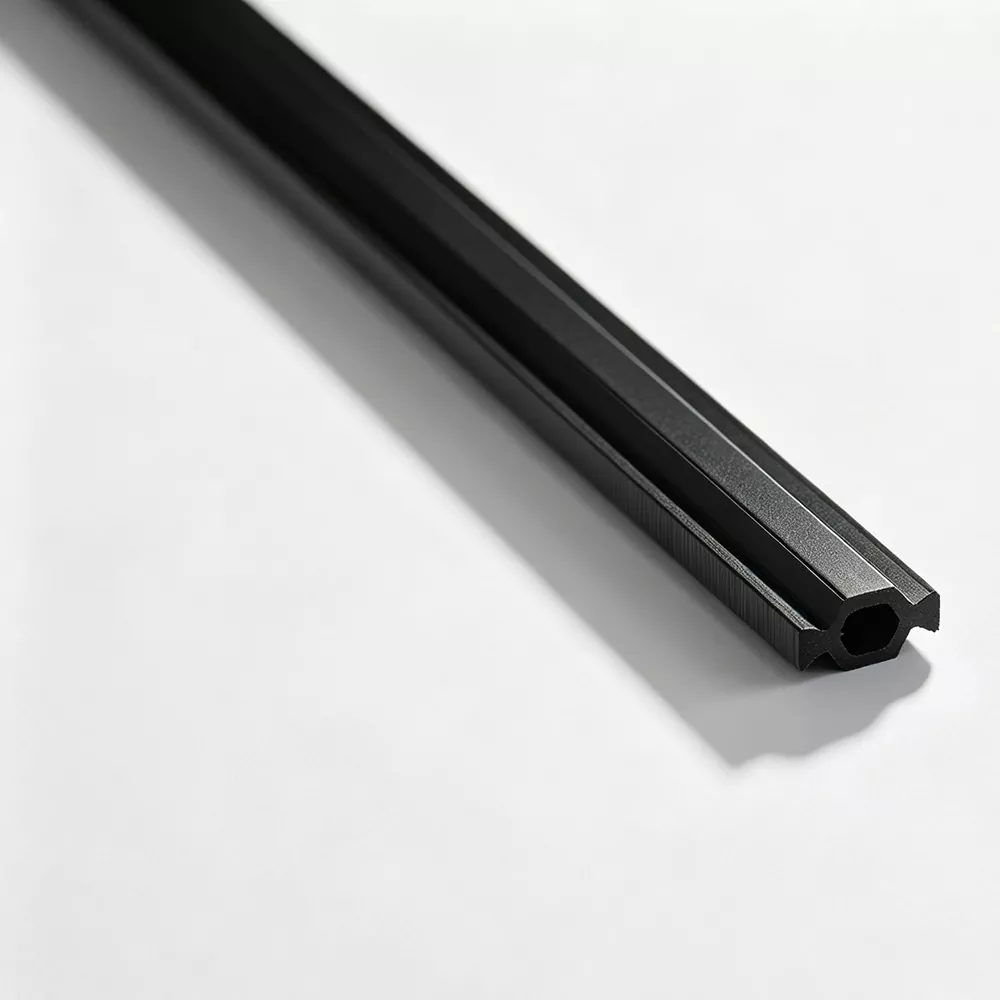
ポリアミド製サーマルブレイクストリップは、熱で破損したアルミニウム製の窓、ドア、カーテンウォール システムの重要な構造コンポーネントです。その機能は、組み立てられたプロファイルに必要な機械的接続を維持しながら、内側と外側のアルミニウム セクションを分離することです。材料組成、ガラス繊維強化材、断面形状、寸法安定性、製造の一貫性はすべて、特定のアルミニウム押出材への適合性に影響します。
PA66 GF25 は、ガラス繊維強化によりポリアミド プロファイルの剛性と構造特性が向上するため、これらの用途に広く使用されています。ただし、適切な製品を選択するには、ポリマーのグレードを特定するだけでは不十分です。アルミニウムのキャビティの寸法、ロック形状、挿入条件、圧延プロセス、熱要件、品質検査方法も考慮する必要があります。これらの要因を理解することは、窓メーカー、アルミニウム押出材会社、建材販売会社が適切なプロファイル仕様を特定し、カスタマイズされたソリューションを評価するのに役立ちます。
以下の技術トピックを選択すると、対応するセクションに直接ジャンプします。
ポリアミドは、機械的強度、寸法安定性、断熱性の組み合わせが必要な用途に使用されるエンジニアリング熱可塑性プラスチックです。建築用アルミニウム システム内で、2 つのアルミニウム プロファイル セクション間に非金属の分離コンポーネントを提供します。
従来のアルミニウム接続とは異なり、熱により破損したアセンブリでは、内部金属セクションと外部金属セクションの間に低導電率の材料が導入されます。これにより、フレームを通る熱伝達経路が変更され、直接的な熱ブリッジが減少します。
一般に PA66 またはナイロン 66 として識別されるポリアミド 66 は、ヘキサメチレンジアミンとアジピン酸の反応によって生成されるポリマーです。定義された動作条件下での剛性、摩耗特性、寸法の一貫性が必要なエンジニアリングコンポーネントに使用されます。
アルミニウムのサーマル ブレーク用途に、PA66 はいくつかの関連特性を提供します。
ポリマーのグレードは、製造、設置、サービス中の完成したプロファイルの挙動に影響を与えます。材料の配合が異なれば、剛性、湿気応答、熱膨張、機械的強度のレベルも異なります。
このため、材料の選択はアルミニウム システムの実際の要件に基づいて行う必要があります。一般的なプラスチック ストリップは、特定のポリアミド配合に基づいて設計されたプロファイルの適切な代替品として自動的に使用されるわけではありません。
PA66 GF25 は、重量比 25% のガラス繊維で強化されたポリアミド 66 を指します。この材料の組み合わせは、強化されていないポリアミドと比較して剛性と構造安定性が向上するため、熱破壊プロファイルに使用されます。
熱により破損したアルミニウム アセンブリでは、ストリップは金属部分間に障壁を作成する以上の役割を果たさなければなりません。また、アルミニウム プロファイルが挿入およびローリング操作を通じて組み立てられるときに、安定した機械的接続を維持する必要があります。
ガラス繊維はポリマーマトリックス内で強化要素として機能します。それらの存在により、材料の機械的挙動が変化し、適切な荷重条件下での剛性、寸法安定性、および変形に対する耐性が向上します。
熱破壊プロファイルの場合、補強はいくつかの実際的な要件に対処するのに役立ちます。
ガラス繊維強化により材料の剛性が向上し、組み立てられたアルミニウム プロファイルの構造要件がサポートされます。
強化された材料は、プロファイルの加工や整備中に断面形状を維持するのに役立ちます。
材料特性により、ポリアミド部分とアルミニウムキャビティ間のロック相互作用がサポートされます。
制御された処理により、プロファイル内に補強材が分散され、一貫した製品寸法が維持されます。
ガラス繊維の配向は、強化ポリアミドのプロファイルの製造において重要な要素です。押出中、溶融材料の流れは、完成した断面内で繊維がどのように分布し配向されるかに影響を与えます。
繊維の配向が異なると、縦方向の強度と横方向のせん断抵抗に影響を与える可能性があります。したがって、プロファイル形状と必要な機械的特性に応じて押出条件を管理する必要があります。
GF25 という名称は特定の強化比率を示していますが、完成したプロファイルのすべての性能特性を独立して確立するものではありません。樹脂の品質、湿気の状態、ガラス繊維の分布、押出パラメータ、冷却、寸法制御も最終製品に影響します。
強化ポリアミド ストリップを評価する場合、技術チームは材料仕様を関連するテスト結果および意図されたアルミニウム プロファイル設計とともにレビューする必要があります。
アルミニウムは、その強度、耐食性、成形性、設計の柔軟性により、建築フレームに広く使用されています。ただし、アルミニウムは熱伝導率も比較的高いです。内側と外側のアルミニウム部分が連続的に接続されている場合、熱が金属フレームを通って伝わる可能性があります。
サーマル ブレークにより、これらのセクション間に低伝導率の材料が導入され、直接的な金属熱伝達経路が遮断されます。
熱ブリッジは、熱が周囲の材料よりも容易に伝導する経路に沿って建築コンポーネントを通って移動するときに発生します。アルミニウム製の窓枠では、途切れることのない金属接続により、屋内と屋外の環境の間にこのような経路が形成されます。
アルミニウム部分を分離することにより、サーマルブレークによってフレームの熱伝達特性が変化します。これは断熱性能の向上に貢献し、窓やドアアセンブリを通る不要な熱伝達を軽減します。
ポリアミド部分は 2 つのアルミニウム押出材の間に配置されます。各側面は、設計されたロック構造を通じて対応するアルミニウムのキャビティと係合します。
組み立てられたシステムは、次の 3 つの重要な機能を組み合わせています。
サーマル ブレーク幅は、分離ゾーンの形状に影響します。より広い間隔はフレームの全体的な熱伝達特性に影響を与える可能性がありますが、結果は完全なプロファイル設計と周囲のコンポーネントにも依存します。
したがって、エンジニアはストリップ幅を独立した絶縁仕様として扱うのではなく、アルミニウム システムの一部として考慮する必要があります。
熱破壊プロファイルは組み立てられたアルミニウム構造の一部として機能するため、機械的性能は不可欠です。製造およびサービスの機械的条件下で、押し出し成形内にしっかりと係合し、意図した形状を維持する必要があります。
縦方向の引張強度は、プロファイルの長さに沿った引張荷重に対する材料の耐性を表します。この特性は、連続ポリアミド部分の構造挙動を評価する場合に関連します。
ガラス繊維強化と繊維配向がこの特性に影響を与える可能性があります。試験結果は、指定された材料グレード、サンプル調製、および試験方法に従って解釈される必要があります。
横方向せん断抵抗は、ポリアミド ストリップとアルミニウム プロファイルの間の相互作用に特に関係します。組み立てられたセクションは、サーマル ブレーク接続部に作用する力に抵抗する必要があります。
せん断性能は、ロッキング形状、かみ合い深さ、プロファイル寸法、補強材の分布、および組み立て条件によって影響を受ける可能性があります。
ショア硬度試験では、定義された試験方法の下での材料の耐圧痕性に関する情報が得られます。硬度はポリマーの特性を評価するのに役立ちますが、引張試験やせん断試験の代替として使用すべきではありません。
剛性は、材料の組成と完成したセクションの形状にも影響されます。複雑な断面を持つプロファイルは、同じポリマーで作られた単純な平坦な断面とは異なる動作をする可能性があります。
熱膨張、吸湿、温度変化は、ポリアミド材料の寸法に影響を与える可能性があります。ストリップをアルミニウムのキャビティと一致させ、組み立て公差を定義するときは、これらの要素を考慮する必要があります。
| 財産 | 説明内容 | なぜそれが重要なのか |
|---|---|---|
| 縦引張強さ | プロファイルに沿った引張荷重に対する耐性。 | 押出方向の材料強度の評価に役立ちます。 |
| 横せん断強度 | プロファイル接続全体に作用する力に対する抵抗。 | アルミニウムアセンブリの機械的かみ合いに関連します。 |
| ショア硬度 | 定義された方法でのインデントに対する耐性。 | ポリマー材料の特性評価に役立ちます。 |
| 線形膨張 | 温度変化に伴う寸法変化。 | 寸法の一致と熱条件にとって重要です。 |
| 耐水性 | 指定された水暴露条件下での材料の挙動。 | 寸法および材料の評価に関連します。 |
断面形状は、サーマル ブレーク プロファイルを選択する際の最も重要な要素の 1 つです。ストリップはアルミニウム押出物のキャビティ形状に対応し、組み立てプロセス後に正しい係合を提供する必要があります。
同じPA66 GF25材を使用した製品であっても、断面構造の違いにより、同じアルミ形材に適合しない場合があります。
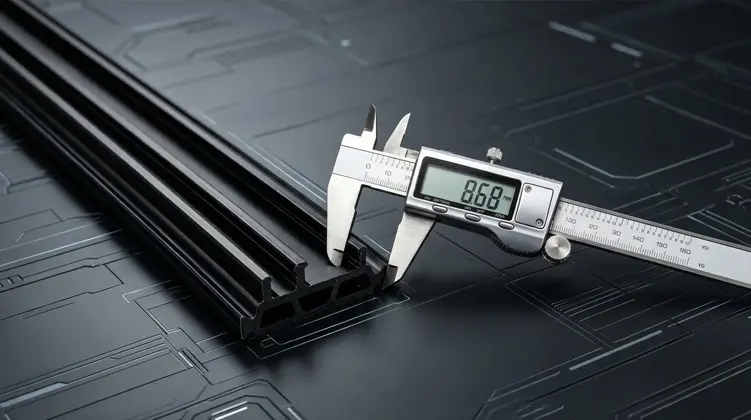
幅と厚さは、アルミニウムのキャビティ内でのストリップの物理的なフィット感に影響します。寸法が正しくないと、挿入が困難になったり、嵌合が緩んだり、回転中に問題が発生したりする可能性があります。
これらの測定値は、完全なプロファイル図面と並行して評価する必要があります。公称寸法だけでは、ロック セクションの機能的な適合性を完全に説明できない場合があります。
一部のプロファイル設計では、ヘッドとステムの構造を使用して、ポリアミド ストリップを対応するアルミニウムの溝内に配置します。ヘッドの形状、ステムの幅、ロック面によって、2 つのコンポーネントがどのように係合するかが決まります。
他の設計では、さまざまなキャビティ構成に対応する直線または階段状の構造が使用されます。
一部のサーマル ブレーク設計には、歯付きまたはテクスチャード加工の係合面が組み込まれています。これらの構造は、機械的な連動をサポートするために、アルミニウムのポケットとローリングプロセスを中心に開発されています。
形状は、対応する押し出し設計と一致する必要があります。ローレット加工されたプロファイルは、同様の寸法の滑らかなプロファイルと自動的に交換可能ではありません。
| デザインの特徴 | 一次機能 | マッチング要件 |
|---|---|---|
| I型 | ストレートプロファイル構造。 | アルミストレート溝対応。 |
| Cタイプ | 曲線または階段状のセクション構成。 | 適合するキャビティ形状とロック寸法。 |
| T型 | ヘッドとステムの位置と噛み合い。 | T字型の形状に設計されたアルミニウム製の溝。 |
| 特殊形状 | 非標準セクションの統合。 | お客様の図面と特定の押し出し形状。 |
アルミニウム押出システムが異なれば、使用するキャビティ構造も異なります。適切な挿入、位置決め、および機械的係合を実現するには、対応するポリアミドのプロファイルがこれらの構造と一致する必要があります。
I タイプのプロファイルは、比較的単純な断面構造を持っています。これらは、対応する真っ直ぐなサーマル ブレーク溝を備えた設計のアルミニウム押出材とともに使用されます。
押出成形品に応じて、必要なプロファイルの幅、厚さ、かみ合い寸法が異なる場合があります。わずかな寸法の違いが組み立てプロセスに影響を与える可能性があるため、正確な測定が重要です。
C タイプのプロファイルは、適合する湾曲または段付きキャビティを備えたアルミニウム セクション用に設計されています。それらの断面形状は、押出成形品の特定のロック構造に対応しています。
C タイプ セクションを選択する場合、エンジニアはプロファイル名だけに依存するのではなく、キャビティの形状、係合面、および寸法を確認する必要があります。
T タイプ セクションは、定義されたヘッドとステムの構造を使用します。ヘッドは必要な位置決めジオメトリを提供し、ステムはサーマル ブレーク アセンブリの両側を接続します。
組み立て中にヘッドとステムが正しくかみ合うように、対応するアルミニウムの溝に従ってプロファイルを作成する必要があります。
一部のアルミニウム システムでは、従来のプロファイル形状と一致させることができない非標準のキャビティを使用しています。特殊な形状のセクションは、技術図面または物理プロファイルの参照に従って開発できます。
カスタマイズには、断面、幅、厚さ、ロック機能、色、切断長さが含まれる場合があります。設計は、意図した挿入およびローリングプロセスに対してチェックする必要があります。
ポリアミド異形材をアルミニウム押出成形品に組み込む際には、寸法の互換性が不可欠です。ストリップは設計されたキャビティに適合し、組み立てプロセス全体を通じて適切な係合を維持する必要があります。
| アルミニウムプロファイルパラメータ | 関連するポリアミド仕様 | 技術的目的 |
|---|---|---|
| キャビティ幅 | ストリップ幅 | 適切な寸法一致を保証します。 |
| キャビティの深さ | プロファイルの高さ | 正しい位置決めと噛み合いをサポートします。 |
| 溝の形状 | ロック部 | 機械的な接続構造と一致します。 |
| 休憩スペース | ストリップの厚さ | 分離ジオメトリを定義します。 |
| 組立方法 | 輪郭公差と形状 | 挿入とローリングの互換性をサポートします。 |
| 必要なプロファイルの長さ | ストレートまたはコイル状の電源 | 生産および取り扱いの要件に適合します。 |
ポリアミドのプロファイルは、意図した組み立て手順に従ってアルミニウムのキャビティに入る必要があります。寸法干渉が大きすぎると挿入が困難になる可能性があり、かみ合いが不十分な場合は圧延後の接続に影響を与える可能性があります。
挿入動作は、表面状態、押し出し公差、プロファイルの真直度、および組立装置の状態によっても影響を受ける可能性があります。
圧延中に、アルミニウムのプロファイルがサーマル ブレーク セクションの周囲に機械的に形成され、最終的な接続が確立されます。ポリアミドの形状は、必要な回転条件とロック構造に対応している必要があります。
亀裂、不完全なかみ合い、または不十分なせん断強度は、材料、プロファイル設計、寸法、または組み立てパラメータに関連する不一致を示している可能性があります。このような問題は、検査せずに 1 つの要因のせいとするのではなく、体系的に評価する必要があります。
断面測定値は、合意された製品図面と照合する必要があります。関連する寸法には、全体の幅、高さ、厚さ、ロックの詳細、その他の機能面が含まれます。
カスタマイズされたプロファイルの場合、ポリアミド ストリップとアルミニウム押出材の両方が同じ技術要件に対して評価できるように、開発段階で寸法公差を確立する必要があります。
完成したプロファイルは指定された材料特性と断面寸法を維持する必要があるため、製造の一貫性が不可欠です。このプロセスには、原材料の準備から押出、冷却、成形、最終切断まで、いくつかの連続した段階が含まれます。
PA66樹脂とガラス繊維は、必要な材料配合に従って調製されます。入荷した材料バッチは、メルトフローインデックス、ガラス繊維含有量、水分などの関連特性がチェックされます。
ポリアミドを加工する場合、水分管理は特に重要です。材料の調整と準備は、選択した樹脂と押出プロセスの要件に従う必要があります。
ポリマーと補強材のコンポーネントは、制御された加工のために準備されています。均一な材料供給により、押出全体の一貫性を維持することができます。
強化された材料の場合、加工方法はガラス繊維の分布と配向に対する押出条件の影響を考慮する必要があります。
押出成形は、必要な断面形状を備えた連続ポリアミド プロファイルを製造するために使用されます。平行二軸押出ラインは、強化ポリマー材料の制御された加工をサポートできます。
重要なプロセスパラメータには次のものがあります。
押出成形後、プロファイルは冷却および成形装置を通過し、断面寸法が安定します。必要な形状を維持するには、冷却条件と校正が重要です。
不均一な冷却や不安定な引張条件は、寸法のばらつきの原因となる可能性があります。プロセス監視は、連続生産中の一貫性を維持するのに役立ちます。
完成したプロファイルは、標準の直線ストリップとして供給することも、特定の長さに加工することもできます。製品の要件によっては、端面取りやレーザーコーディングなどの追加作業が必要になる場合があります。
最終処理では、目的のアルミニウムアセンブリに必要なプロファイル形状と表面状態を保存する必要があります。
各段階が完成したプロファイルに貢献します。安定した生産プロセスでは、適切な原材料制御、押出パラメータ管理、冷却、寸法測定、完成品検査を組み合わせる必要があります。
品質検査は、材料特性と完成したプロファイル寸法の両方を対象とする必要があります。目視検査のみに頼ると、機械的性能、湿気反応、または熱老化挙動の違いを特定できない可能性があります。
原材料の検査は、入荷するバッチが必要な加工および配合条件を満たしているかどうかを確認するのに役立ちます。関連するチェックには、メルト フロー インデックス、ガラス繊維含有量、水分レベルなどが含まれます。
断面寸法と表面状態は、製造中に定められた間隔でチェックする必要があります。関連するプロセスパラメータと検査結果を記録することで、生産のトレーサビリティがサポートされ、寸法の偏差を特定するのに役立ちます。
適用される要件に応じて、実験室評価ではいくつかの材料特性と性能特性をカバーできます。
| テスト項目 | 評価の焦点 | 技術的な関連性 |
|---|---|---|
| 密度 | 定義された試験方法に基づく材料密度。 | 材料の特性評価をサポートします。 |
| ショア硬度 | へこみに対する耐性。 | 材料の硬さを特徴付けるのに役立ちます。 |
| 縦引張強さ | プロファイル方向に沿った引張挙動。 | 長手方向の機械的特性を評価します。 |
| 横引張強さ | プロファイル方向全体の引張挙動。 | 強化された材料の挙動に関する追加情報を提供します。 |
| 耐水性 | 指定された水への曝露に対する物質の反応。 | 水分関連の評価をサポートします。 |
| 熱老化 | 制御された熱暴露後に特性が変化します。 | 高温下での材料の挙動を評価するのに役立ちます。 |
| 線形膨張 | 温度による寸法変化。 | 熱寸法安定性に関連します。 |
出荷前に、完成したプロファイルの外観と寸法を検査する必要があります。検査は、確認された製品仕様および合意された要件に対応している必要があります。
検査記録は、完成品を製品参照および製造情報と結び付けるのに役立ちます。英語の検査レポートは、製造業者、販売業者、海外の顧客間のコミュニケーションもサポートします。
アルミニウム押出材メーカーの場合、わずかな寸法の違いでも挿入および圧延条件に影響を与える可能性があります。一貫した検査は、プロファイルが組み立て段階に到達する前に逸脱を特定するのに役立ちます。
したがって、品質評価には、単一の最終的な目視検査に依存するのではなく、入荷する材料、製造途中の生産、実験室でのテスト(該当する場合)、および完成品のチェックを含める必要があります。
サーマル ブレーク プロファイルは、機械的接続を維持しながら内部と外部の金属部分を分離する必要がある建築アルミニウム システムで使用されます。それらの用途は、アルミニウム システムの設計、構造要件、指定された熱性能によって異なります。
熱で壊れたアルミニウム製の窓枠とサッシは、ポリアミドのセクションを使用して、内側と外側のアルミニウム部品を分離します。
ストリップは、必要なキャビティ寸法やロック面を含む、フレームとサッシの押し出し形状と一致する必要があります。その材質と断面も、意図した組み立て方法に対応している必要があります。
ドア システムは、サーマル ブレーク プロファイルを使用して、アルミニウム フレームとサッシ構造内に分離を作成します。ドアの押し出し部の寸法と構成に対応しながら、接続は機械的に安定した状態を維持する必要があります。
選択では、ドア プロファイルのキャビティ形状、ストリップの係合、および関連する構造要件を考慮する必要があります。
カーテン ウォールの用途では、サーマル ブレーク プロファイルをマリオン、トランサム、その他の熱的に分離されたアルミニウム セクションに使用できます。
これらのシステムには、カーテン ウォールの設計に応じて異なる断面要件がある場合があります。したがって、ポリアミド部分は、一般的な用途名だけに従って選択するのではなく、特定の押出成形品と一致させる必要があります。
一部の建築システムでは、非標準のアルミニウム キャビティ、特殊なロック構造、または異常なサーマル ブレーク寸法が使用されています。これらの設計に対応するように、カスタマイズされたポリアミド部分を開発できます。
熱で破損したウィンドウアセンブリ内の内側と外側のアルミニウムセクションを分離します。
アルミニウム ドア プロファイル構造内に熱分離コンポーネントを提供します。
ファサードシステムで熱的に分離された構造アルミニウムセクションをサポートします。
非標準のキャビティとカスタマイズされた押出要件に適合します。
これらのアプリケーション全体で、最も重要な選択要素は変わりません。それは、材料仕様、断面形状、機械的かみ合い、寸法精度、完全なアルミニウム プロファイル システムとの互換性です。
標準のサーマル ブレーク セクションは、多くの一般的なアルミニウム押出設計をカバーします。ただし、押出成形メーカーが異なれば、使用するキャビティの寸法、ロック形状、および組み立て条件も異なる場合があります。カスタマイズされたセクションは、これらの非標準要件に対処できます。
アルミニウムのプロファイル図には、キャビティ、寸法、ロック構造に関する重要な情報が記載されています。エンジニアはこの情報を使用して、必要なポリアミド断面を評価し、潜在的な寸法矛盾を特定できます。
物理的なアルミニウム プロファイルは、図面が不完全な場合、または実際の押し出し寸法を確認する必要がある場合に追加情報を提供します。
評価は、キャビティの幅、深さ、溝の形状、ロック面、および意図された挿入および圧延条件に焦点を当てる必要があります。
構造化された開発プロセスは、アルミニウム押出材の設計と完成したポリアミドのプロファイルを結び付けるのに役立ちます。次の生産ステップに進む前に、各段階を確認する必要があります。
アルミニウム押出の図面または物理的プロファイル、必要な寸法、ロック構造、材料仕様、色、および組み立て方法は、技術評価の実用的な出発点となります。
適切なプロファイルを選択するには、材料要件とアルミニウム押出設計の間の調整が必要です。必要な材料カテゴリを満たす製品であっても、その寸法や嵌合構造が目的のアセンブリと一致しない場合は、製品が不適切になる可能性があります。
目的の窓、ドア、カーテンウォール、または建築用押し出しシステムから始めます。特定のアルミニウム プロファイルを特定し、サーマル ブレークが直線、曲線、段付き、または特殊な形状のキャビティに取り付けられているかどうかを判断します。
アプリケーションに PA66 または強化 PA66 GF25 が必要かどうかを判断します。すべてのポリアミド配合物が同一の特性を持っていると仮定するのではなく、関連する機械的要件と材料要件を検討してください。
キャビティの幅、深さ、ストリップの厚さ、ロック形状、その他の機能上の寸法を確認します。関連する公差と、それがアルミニウム押出成形品にどのように関係するかを確認します。
縦方向の引張強度、横方向のせん断強度、硬度、およびその他の適用可能な機械的特性を評価します。必要な値は、対象となるシステムおよび関連する技術仕様に基づく必要があります。
挿入、圧延、冷却、およびプロファイルの取り扱い要件を考慮してください。ストリップは、図面に示されている公称寸法だけではなく、実際の製造プロセスに対応している必要があります。
どの寸法テストと実験室テストが製品に関連しているかを確認します。検査頻度、試験方法、文書、および合格基準は、合意された仕様に従って確立される必要があります。
| 選択カテゴリー | 確認事項 |
|---|---|
| 材料 | PA66 または PA66 GF25 および該当する材料要件。 |
| プロファイルの種類 | I タイプ、C タイプ、T タイプ、またはカスタマイズされた断面。 |
| 寸法 | 幅、厚さ、高さ、キャビティの深さ、および公差。 |
| 機械的性質 | 引張強度、せん断抵抗、硬度の要件。 |
| 熱特性 | 熱伝導率と寸法挙動の要件。 |
| 組立方法 | 挿入、ローリング、および機械的係合の条件。 |
| 表面と色 | 外観、色、および特別な仕上げ要件。 |
| 供給フォーム | 真っ直ぐなストリップ、コイル状のプロファイル、または指定された切断長さ。 |
| 品質文書 | 寸法記録、検査結果、および該当する試験報告書。 |
プロファイルの長さとパッケージングも、顧客の生産手配に対応する必要があります。標準的な直線ストリップは 1 枚あたり 6 メートルで供給できますが、適切なコイル状プロファイルは 1 ロールあたり 500 メートルで供給できます。
適切な供給形態は、プロファイルの形状、取り扱い要件、保管条件、および下流の組み立てプロセスによって異なります。製品構成に応じた特殊なカット長や梱包形態をご確認いただけます。
メーカー評価者向けポリアミド製サーマルブレイクストリップ完全な技術仕様は、公称幅や材料名のみに基づいて製品を選択するよりも役立ちます。実際のアルミニウムのキャビティ、補強要件、および組み立てプロセスを一致させることで、製品選択のより信頼性の高い基準が提供されます。
ポリアミド材料、PA66 GF25、プロファイル構造、製造、アルミニウム システムの互換性に関するよくある質問への回答をご覧ください。
これらは、熱で破損した窓、ドア、カーテンウォール システム内で熱分離を提供するために、別々のアルミニウム セクションの間に取り付けられたエンジニアリング ポリマー プロファイルです。また、アルミニウム部品間の機械的接続も維持します。
PA66 GF25 は、重量比 25% のガラス繊維で強化されたポリアミド 66 です。補強により剛性と寸法安定性が向上し、アルミニウム プロファイル アセンブリの機械的要件をサポートします。
ガラス繊維は、ポリアミド材料の剛性と構造特性を高めます。押出時のその分布と配向は、縦方向の強度と横方向のせん断抵抗に影響を与える可能性があります。
I タイプのプロファイルには、真っ直ぐなアルミニウムの溝に適合する単純なセクションがあります。 C タイプのプロファイルは湾曲または階段状のキャビティに対応し、T タイプのプロファイルはヘッドとステムの構造を使用します。正しいタイプは、実際のアルミニウム押し出し形状によって異なります。
アルミニウムよりも熱伝導率の低い素材で、内側と外側のアルミニウム部分を分離します。これにより、直接的な金属熱伝達経路が遮断され、組み立てられたフレームの熱挙動が変化します。
自動的ではありません。ガラス繊維強化により材料の剛性と寸法挙動が変化するため、機械的特性が異なります。選択は、アルミニウム システムの設計と必要な材料仕様に従う必要があります。
重要な寸法には、ストリップの幅、高さ、厚さ、キャビティの深さ、ロック形状が含まれます。必要な断面および寸法公差を確認するには、アルミニウムのプロファイル図面または物理的な押し出しを使用する必要があります。
はい。アルミニウム押出図面または物理プロファイル参照に従って、非標準の断面を開発できます。カスタマイズには、寸法、ロック構造、色、切断長さ、パッケージング、レーザーコーディングなどが含まれます。
考えられる要因としては、寸法の不一致、不正確なキャビティ形状、プロファイル公差、表面状態、材料特性、組立装置の設定などが挙げられます。原因を特定するには、完全なプロファイルと製造プロセスを評価する必要があります。
適用される要件に応じて、試験には密度、ショア硬度、縦方向および横方向の引張強さ、耐水性、熱老化、および線膨張が含まれる場合があります。製造時には寸法検査と表面検査も重要です。
はい。標準的な直線プロファイルは 1 個あたり 6 メートルで供給でき、適切なコイル状プロファイルは 1 ロールあたり 500 メートルで供給できます。製品や加工要件に応じて、特定の切断長さを手配することもできます。
アルミニウム押出の図面または物理的プロファイル、必要な寸法、ロック構造、組み立て方法、材料仕様、および色の要件は、技術評価とプロファイル開発の有用な出発点となります。
はい。ポリアミド プロファイルは、カーテン ウォール マリオン、トランサム、その他の熱的に分離されたアルミニウム セクションに統合できます。断面寸法と機械的かみ合いは、特定のカーテンウォール押し出し設計に適合する必要があります。
PA66 GF25 標準セクションからカスタマイズされた I タイプ、C タイプ、T タイプ、および特殊な形状のプロファイルまで、当社はアルミニウム押出寸法、機械的かみ合い、および製造要件を中心に開発されたプロファイル ソリューションを提供します。
お問い合わせプロフィール要件について話し合うため最終的な材料の選択、寸法公差、組み立て条件、および熱的性能は、特定のアルミニウム押出システムおよび該当する技術要件に従って評価する必要があります。