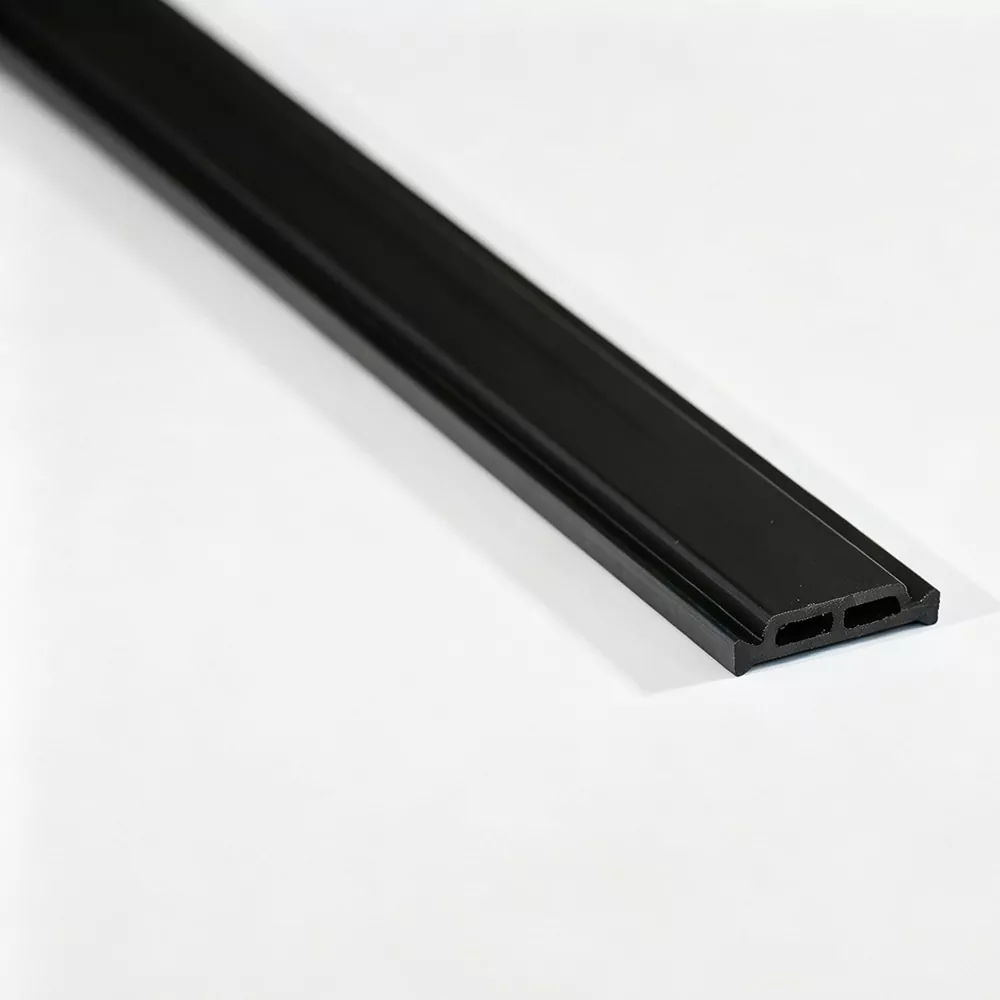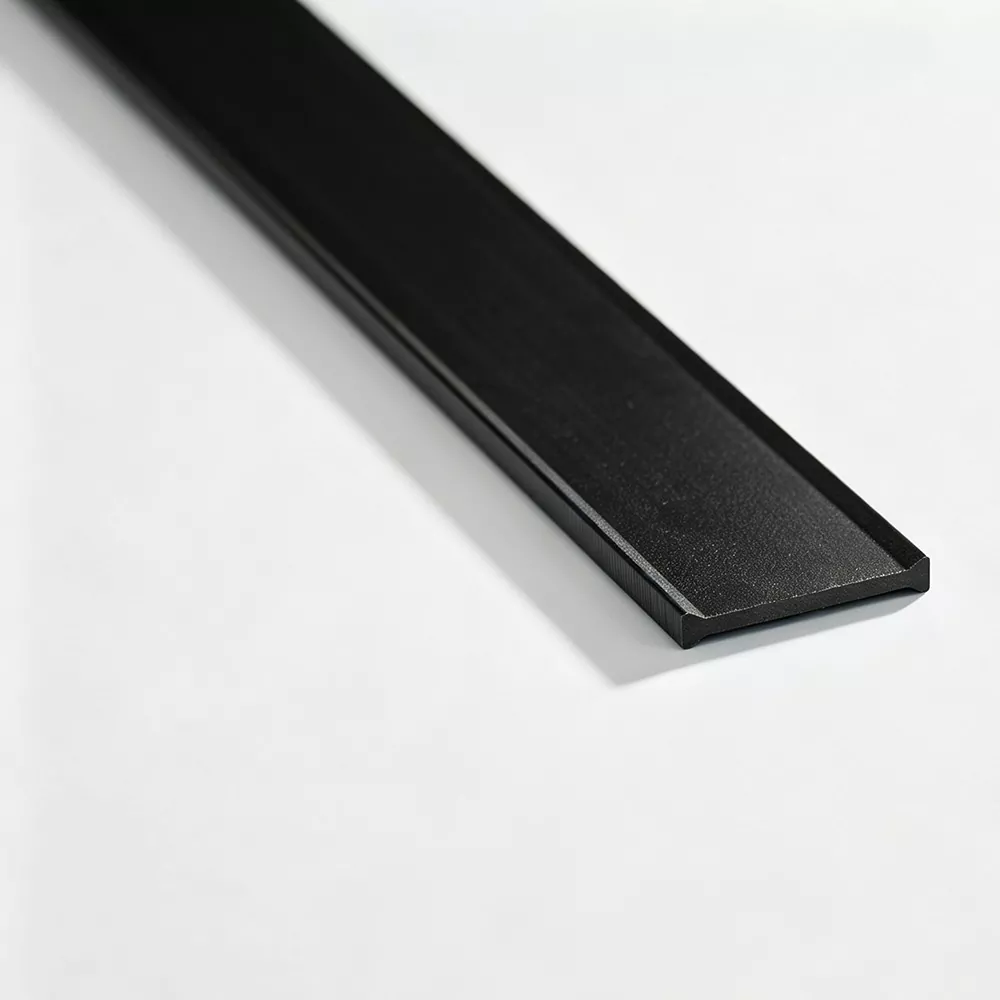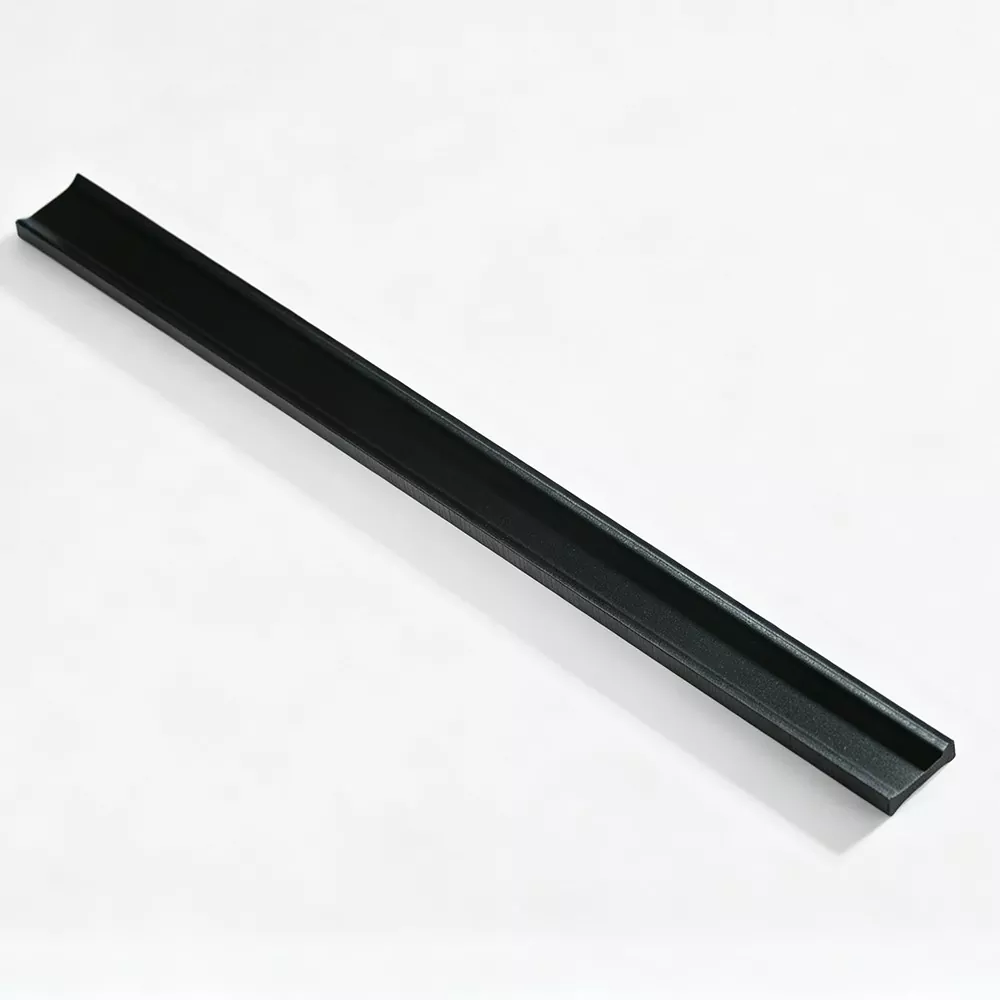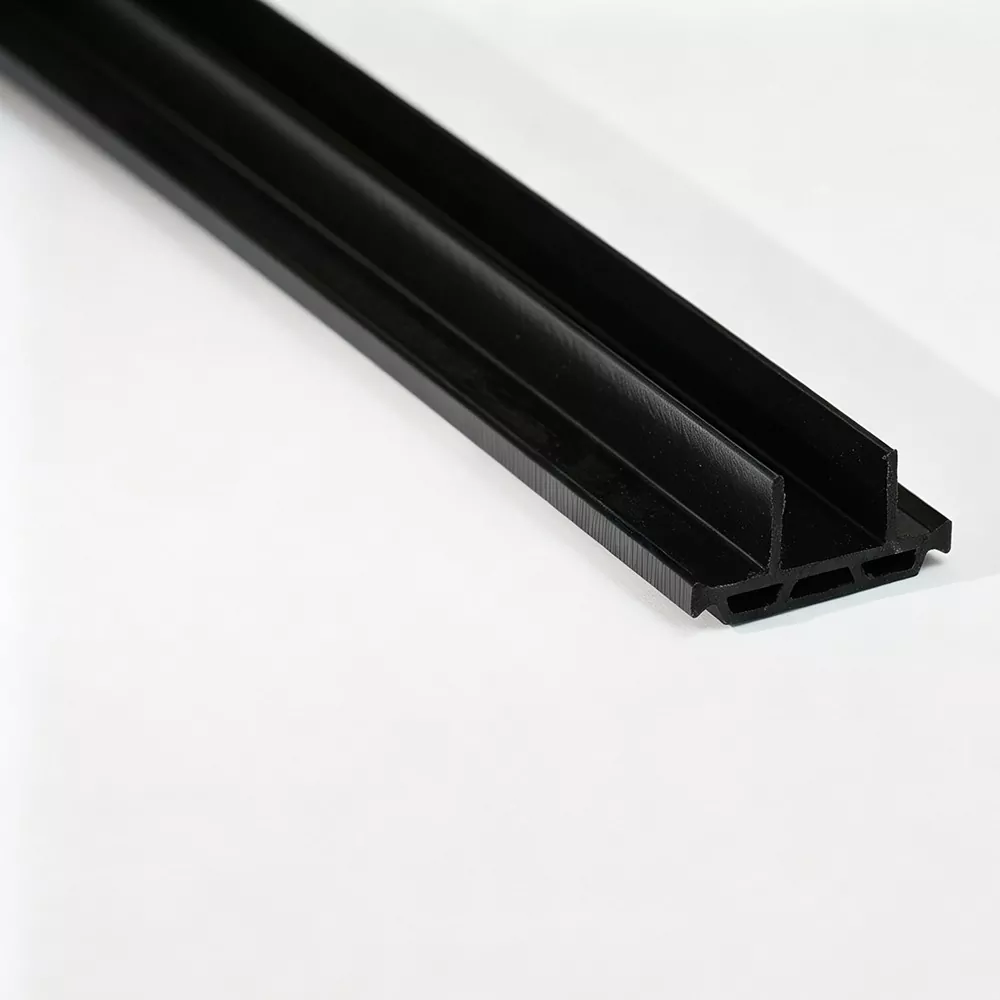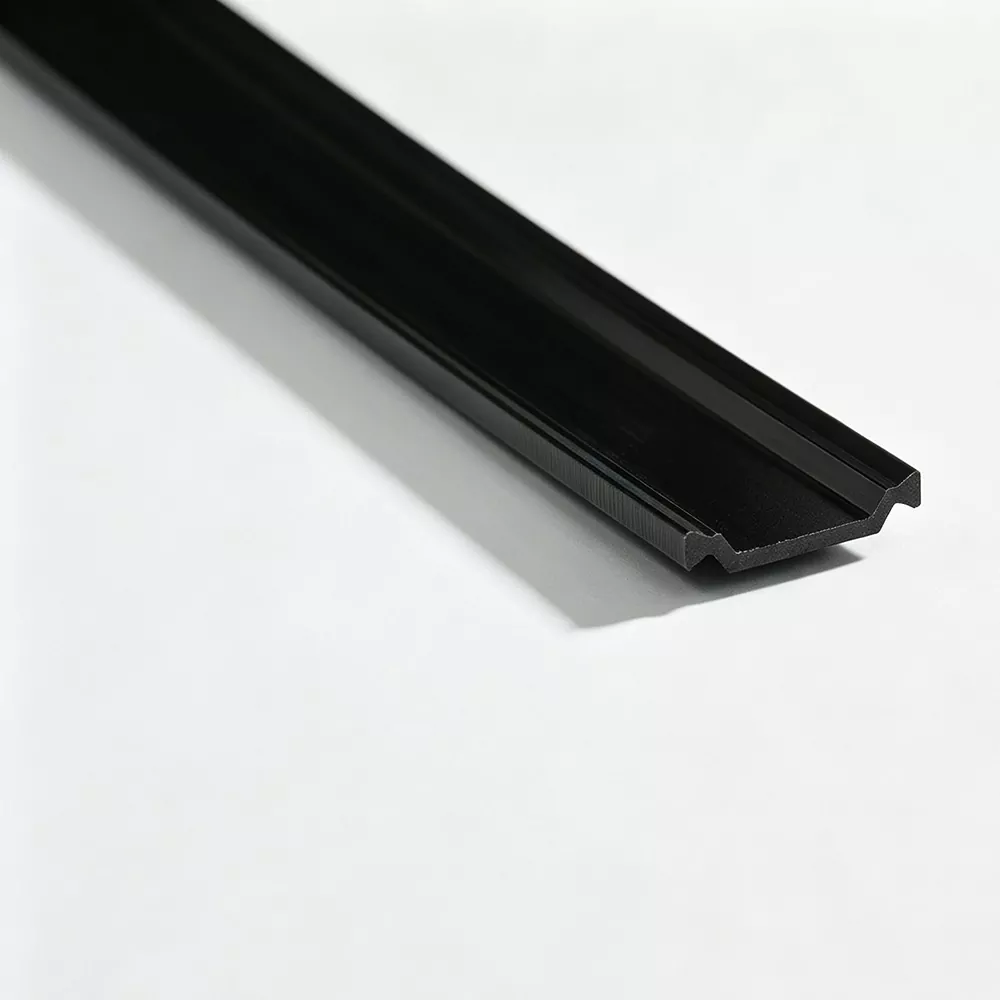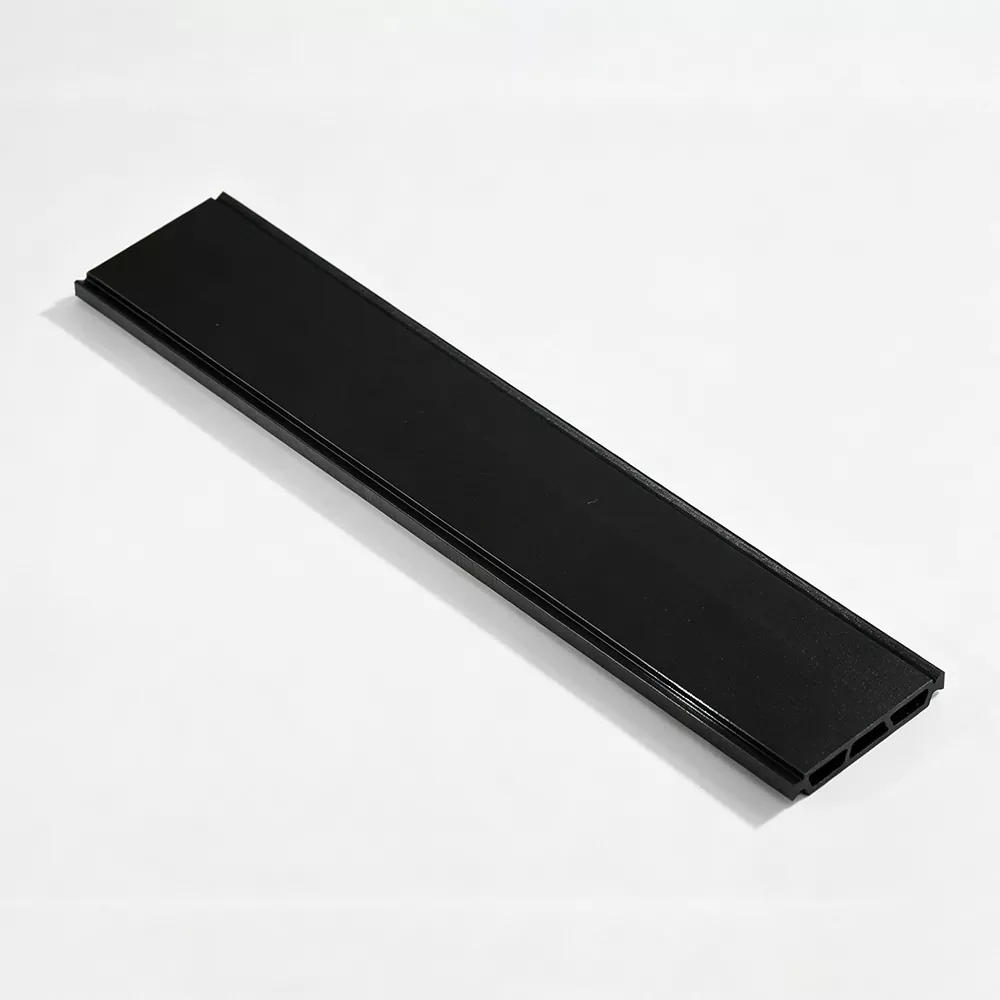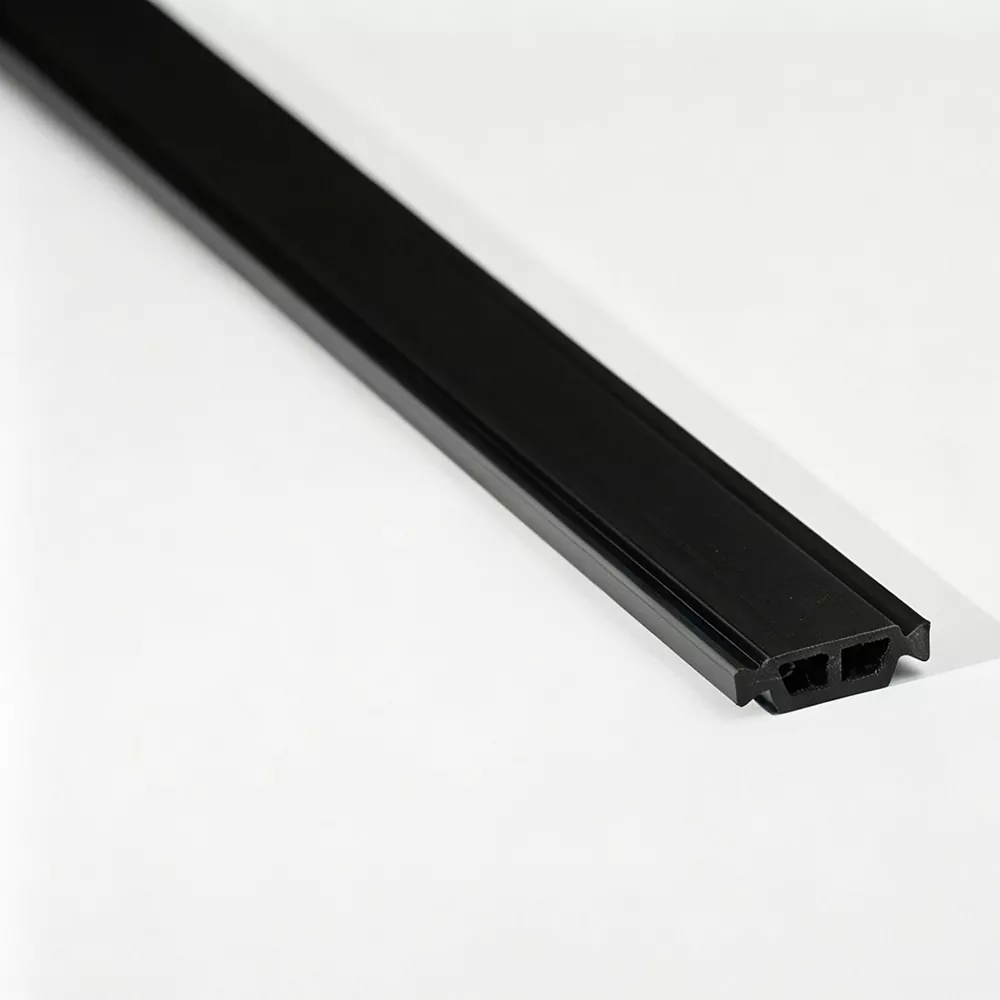
熱で壊れたアルミニウム フレームの性能は、ポリアミド素材の選択以上のものに依存します。 プロファイルの形状、補強、寸法管理、アセンブリの互換性、および適用条件はすべて、製造およびサービス全体にわたって断熱セクションが安全で機能し続けるかどうかに影響します。
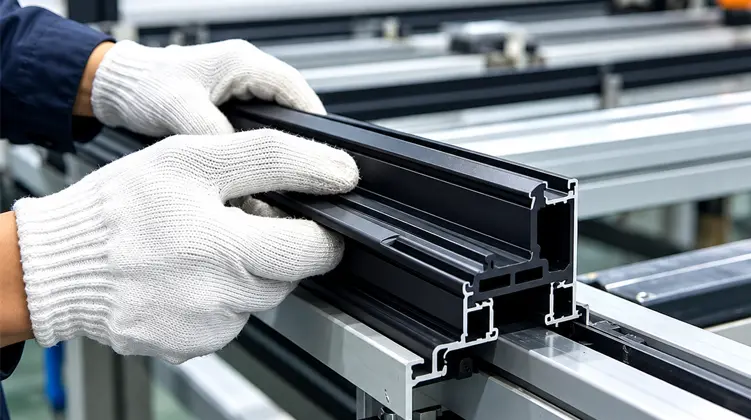
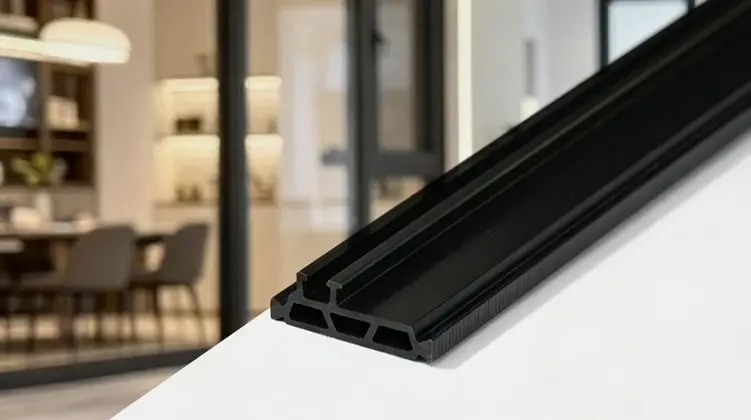
PA66 GF25 サーマル ブレーク ストリップ強化ポリアミド断熱材プロファイルは、内側と外側のアルミニウム部分を分離し、熱で破損したフレームを通る直接的な金属熱伝達経路を遮断するために使用されます。適切なストリップは、材料名だけで選択するのではなく、アルミニウム押し出し材に適合する必要があります。幅、高さ、厚さ、溝の形状、ロック構造、必要な分離、および組み立てプロセスをすべて合わせて考慮する必要があります。この材料は通常、剛性と機械的安定性を向上させるために 25% のガラス繊維で強化されています。建築システムの場合、実際の目標は、一貫して挿入またはロール成形でき、その寸法を維持し、周囲のアルミニウム部分と機械的に係合した状態を維持できるプロファイルです。
目次
下のセクションをクリックすると、そのセクションに直接ジャンプします。
サーマルブレイクセクションが重要な理由
アルミニウムは、強度、耐食性、外観、押し出しの容易さで高く評価されていますが、熱を伝えやすい性質もあります。熱破壊設計では、アルミニウム部分を非金属材料で分離することで、この特性に対処しています。
熱的に分離された窓、ドア、またはカーテン ウォール アセンブリでは、内側のアルミニウム セクションと外側のアルミニウム セクションは、途切れることのない 1 つの金属パスを形成することを目的としていません。代わりに、ポリアミドプロファイルがそれらの間に配置されます。これにより、導電経路に物理的な遮断が生じ、フレームの熱分離戦略がサポートされます。
したがって、ストリップには、連携して動作する必要がある 2 つのジョブがあります。まず、アルミニウム部品間に意図した分離を作成する必要があります。第二に、組み立て中およびその後の使用中に、プロファイルと機械的に係合したままにしておく必要があります。分離はできてもキャビティに正しくフィットしないストリップは実用的な解決策ではありません。同様に、寸法的には適合しているが、挿入や圧延に必要な機械的安定性が欠けているストリップは、生産上の問題を引き起こす可能性があります。
熱関数
ポリアミドセクションは、フレームを介した金属間の直接的な熱伝達を遮断し、アルミニウム押出成形品の全体的な熱遮断コンセプトをサポートします。
機械的機能
プロファイルはアルミニウム セクションとの係合を維持し、挿入、圧延、成形、保守中に発生する機械的要求に耐える必要があります。
このため、ストリップの選択はカタログ名ではなくアルミニウムのプロファイルから始める必要があります。キャビティ、溝、ロック構造、および必要な嵌合深さによって、実際の工学的制約が決まります。
PA66 GF25 が実際に何を意味するか
PA66 は、強度、剛性、寸法安定性、機械的負荷に対する耐性の組み合わせで知られるエンジニアリング熱可塑性樹脂であるポリアミド 66 を指します。 「GF25」の指定は、材料に 25% のガラス繊維強化材が含まれていることを示します。熱破壊プロファイルでは、この強化材は、強化されていないポリアミド配合物と比較して剛性を高め、機械的安定性を向上させるために使用されます。
25% ガラス繊維強化
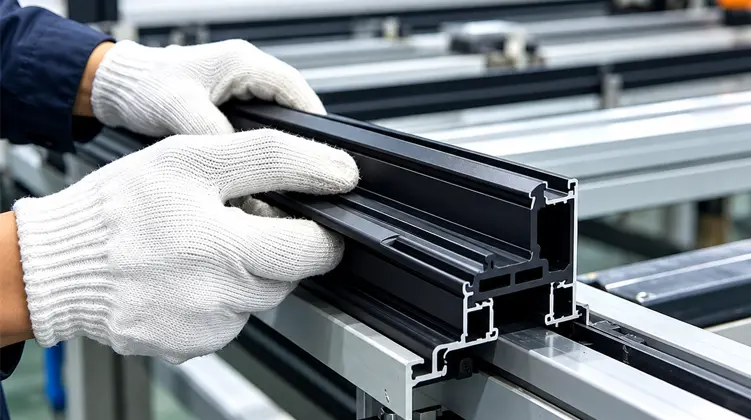
強化されたポリアミドのプロファイルは、組み立て中に発生する力に対処する必要があります。熱により破損したアルミニウム システムの多くでは、ストリップは準備された溝に挿入され、ローリング プロセスを通じて固定されます。補強材は、組み立て経路に沿って機械的な力が加えられたときに、プロファイルが安定した形状を維持するのに役立ちます。
ガラス繊維は、プロセス制御を重要にする方法で材料の挙動にも影響を与えます。繊維の分布と配向は、縦方向の強度、横方向のせん断抵抗、表面の外観、寸法の一貫性に影響を与える可能性があります。したがって、製造プロセスでは、押出温度だけを制御する必要があります。
寸法安定性
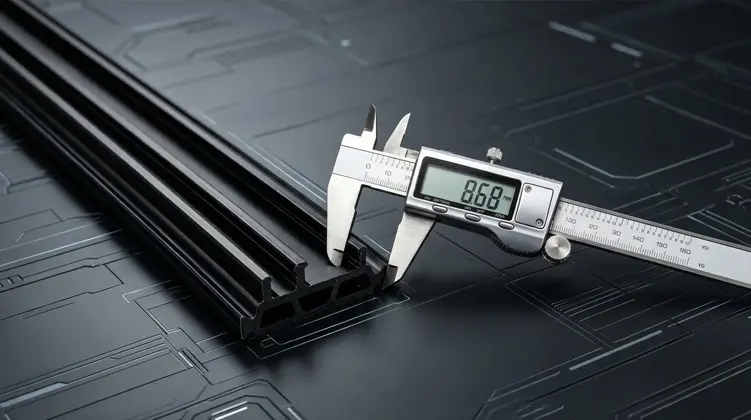
サーマル ブレーク ストリップは、単純なプラスチック シートではなく、精密なプロファイルです。その幅、高さ、壁の形状、ロック機能、および厚さは、アルミニウムの空洞に適合するのに十分な一貫性を保つ必要があります。小さな寸法の変化は、挿入力、嵌合深さ、および最終的な機械的接続に影響を与える可能性があります。
押出、冷却、成形条件はすべて、その安定性に貢献します。冷却が強すぎる、またはバランスが不十分であると、収縮やプロファイル形状に影響を与える可能性があります。引抜速度も、連続押出成形品の寸法に影響します。このため、プロファイルの製造には、熱、速度、工具、冷却条件を調整して制御する必要があります。
長期的な機械的要求に対する耐性
熱破壊プロファイルは、アルミニウム フレーム内に長年にわたって残る可能性があります。その期間中、材料は繰り返しの環境変化にさらされながらも十分な機械的完全性を維持することが期待されます。正確な要件は、フレーム システム、地域の気候、設計基準、および使用目的の条件によって異なります。
- 剛性:プロファイルの組み立て中に断面形状を維持するために重要です。
- 寸法の一貫性:アルミニウム押出材との予測可能な噛み合いに必要です。
- せん断抵抗:これは、ストリップが組み立てやプロファイルの荷重によって発生する力を受ける場合に関係します。
- 熱安定性:フレームは使用中に温度変化を受けるため、これは重要です。
- プロセスの一貫性:これは、同じストリップ形状が繰り返しの生産実行で使用される場合に不可欠です。
これらの特性は、一般的なプラスチック プロファイルの代わりに強化エンジニアリング ポリマーが使用される理由を説明しています。熱遮断セクションは、単に断熱スペーサーとしてではなく、構造アセンブリの一部として機能する必要があります。
アルミニウムのプロファイル形状がストリップを決定する仕組み
サーマル ブレーク設計を成功させるには、実際のアルミニウムの押出成形から始まります。 I タイプ、C タイプ、または T タイプなどの製品名は、一般的な断面ファミリーを表していますが、正確な一致に必要な寸法情報を置き換えるものではありません。
最も有用な工学的アプローチは、アルミニウムのキャビティをポリアミド ストリップの対応する寸法と比較することです。この関係は次の要因によって要約できます。
| アルミニウムのプロファイル係数 | 関連するストリップ要件 | なぜ試合が重要なのか |
|---|---|---|
| キャビティ幅 | ストリップ幅 | ストリップは、過度の緩みや過度の挿入抵抗を生じることなく、目的のキャビティを占める必要があります。 |
| キャビティの深さ | プロファイルの高さ | 高さは、ストリップがアルミニウム部分とどれだけ深く係合するかに影響します。 |
| 溝構造 | ロッキングジオメトリ | ロック機能は、準備されたアルミニウムの溝と正しく相互作用する必要があります。 |
| 必要な分離 | ストリップの厚さ | この厚さは、アルミニウム部分間の意図した分離に寄与します。 |
| 組立工程 | 挿入と転造の互換性 | このセクションは、亀裂や寸法制御を失うことなく、選択された製造方法に耐える必要があります。 |
図面または物理的なプロファイルから始める
寸法を記入したアルミニウム押出成形図には、キャビティの幅、溝の寸法、壁の形状、および重要な公差が示されているため、最も明確な出発点となります。物理プロファイルは、図面が利用できない場合や実際の押し出しを確認する必要がある場合にも役立つ情報を提供します。
開発作業において、最も役立つ情報には通常次のものが含まれます。
- アルミニウムのキャビティの幅と深さ。
- ロック溝の位置と形状。
- アルミニウム部分間に必要な熱的分離。
- 意図したストリップの断面と寸法公差。
- プロファイルを挿入して固定するために使用されるアセンブリ順序。
- 挿入が難しい、亀裂が入るなど、既知の製造上の問題。
セクションの精度が重要な理由
押出キャビティに対してわずかに幅が広すぎるストリップを想像してください。挿入力が増加する可能性があり、設置者や生産ラインでは意図したよりも大きな機械的圧力が必要になる場合があります。ストリップが狭すぎると、組み立て中にかみ合いが不十分になったり、動きが不十分になったりするという、逆の問題が発生する可能性があります。
高さとロッキング ジオメトリも同様に重要です。プロファイルは、単独では正しく見えても、特定のアルミニウムの溝と係合できないことがあります。このため、サーマル ブレークの開発は、適合プロファイル システムとして扱うのが最適です。
利用可能なポリアミド断面範囲を確認する仕様を最終決定する前に、アルミニウムプロファイルの寸法と併せて確認してください。
どのプロファイル タイプが一般的に使用されますか?
異なるアルミニウム押出形状には、異なるサーマル ブレーク セクションが必要になります。プロファイル ファミリは通常、その断面形状とロック配置によって識別されます。
Iタイププロファイル
I タイプ セクションは一般に、比較的単純な熱分離ジオメトリと関連付けられています。最終的な適合性は、アルミニウム押出材の幅、高さ、溝の配置、かみ合い条件によって異なります。したがって、「I」の指定は、普遍的な次元ではなく、プロファイル ファミリとして扱われる必要があります。
Cタイププロファイル
C タイプのセクションは、異なる係合ジオメトリに沿って成形されており、アルミニウム押出材が対応するキャビティまたはロック構造を使用する場合に選択できます。開口部と側面の特徴をアルミニウムのプロファイルに注意深く合わせる必要があります。
T型プロファイル
T 型セクションは、アルミニウム押出材が T 字型の係合プロファイルに適した形状を含む場合に使用されます。正確な寸法、ショルダーの位置、ロックの詳細によって、ストリップを正しく挿入して固定できるかどうかが決まります。
特殊な形状のセクション
一部のアルミニウム システムでは、標準断面ファミリーと一致しない溝またはキャビティが使用されています。そのような場合、実際の押し出しの周囲に特別な断面を作成できます。最も重要な入力は、アルミニウム プロファイルの図面またはプロファイル自体の物理サンプルと、組み立て方法および重要な寸法です。
これらの断熱プロファイルが適用される場所
熱で壊れたアルミニウム システムは、いくつかの建築用途で使用されています。設計目的はそれぞれの場合に関連していますが、プロファイルの形状と機械的要件はフレーム構造に応じて変化する可能性があります。
アルミニウム窓
サーマルブレークプロファイルは、窓枠とサッシの内側と外側のアルミニウムセクションの間に取り付けられます。ストリップは、フレーム構造内に機械的に係合したままでありながら、熱的分離をサポートします。
アルミドア
完成したアセンブリは繰り返し開閉、取り扱い、環境にさらされる可能性があるため、ドアのプロファイルには安定した接続が必要です。サーマル ブレーク セクションは、選択したロックおよびローリング プロセスとの互換性を維持する必要があります。
カーテンウォールシステム
カーテン ウォールのフレームには、マリオン、欄間、および関連する熱的に分離されたアルミニウム セクションが含まれる場合があります。プロファイルの寸法はシステム間で大幅に異なる可能性があるため、形状の一致は依然として不可欠です。
その他の建築用アルミニウムプロファイル
特殊な熱的に分離された押出成形品には、標準以外の断熱セクションが必要になる場合もあります。カスタムプロファイルの開発では、異常な寸法、溝構造、またはアセンブリの制約に対処できます。
材料配合とプロファイル形状を選択する際には、適用条件も考慮する必要があります。温度が変化する環境に設置されたフレームは繰り返し寸法移動を経験する可能性があり、ファサード システムには追加の機械的および環境的要求が発生する可能性があります。
ストリップの熱機能と完成したフレームの全体的な熱性能を区別することが重要です。ストリップはアルミニウム部分を通る直接伝導を遮断しますが、窓、ドア、またはカーテンウォールの最終的な熱挙動は、ガラス、シール、フレームの形状、空気室、接合部、設置の詳細にも依存します。
押出プロセスがプロファイルの品質に与える影響
熱破壊プロファイルの一貫性は、強化ポリアミド化合物の加工方法に大きく依存します。制御された製造シーケンスにより、原材料から完成した長さまで断面の安定性が維持されます。
材料のブレンド
PA66 樹脂とガラス繊維は、押出プロセスに入る前に準備および制御されます。
押出成形
強化された材料はプロファイル ツールを通過して、必要な断面形状が作成されます。
冷却と成形
押出後の寸法を安定させるため、冷却条件と引抜速度を制御します。
精密切断
連続プロファイルは、その後の使用に備えて、要求された供給形態に切断または準備されます。
原材料管理
出発材料は押出挙動に直接影響します。入荷した PA66 およびガラス繊維材料のメルト フロー インデックス、強化材の含有量、湿気の状態などの特性をチェックできます。水分含有量が溶融挙動や最終的な材料の性能に影響を与える可能性があるため、水分管理はポリアミド加工に特に関連します。
Extrusion Temperature and Pulling Speed
強化ポリアミドは、不必要な劣化や寸法不安定を引き起こすことなく溶融物がプロファイル ダイに一貫して充填されるように、制御された温度条件内で処理する必要があります。押出物は冷却するにつれて寸法が変化する可能性があるため、引張速度もプロファイル サイズに影響します。
このため、温度とライン速度は個別の設定としてではなく、調整されたプロセスとして考慮される必要があります。プロファイルに狭い溝や小さなロック機能が含まれている場合、寸法挙動のわずかな変化でも最終的なフィット感に影響を与える可能性があります。
冷却と成形
冷却は、プロファイルの安定性にとって最も重要な段階の 1 つです。冷却システムは、押出成形品が意図した形状を維持できるように、制御された方法で熱を除去する必要があります。不均一な冷却は、プロファイル全体の歪み、反り、または寸法の不一致の原因となる可能性があります。
ガラス繊維の配向
押出プロセスはガラス繊維の配向にも影響します。配向を制御することで、断面全体に必要な機械的特性を維持しながら、縦方向の強度をサポートできます。これは、挿入力やロール成形力に耐える必要があるプロファイルに特に関係します。
説明されている生産システムは、ジンシンこれには、材料の準備、複数の平行二軸押出ライン、自社開発の金型、冷却システム、成形、切断が含まれます。このプロセスは、主要な製造段階が 1 つの生産システム内にとどまるように配置されています。
品質管理中に何を確認する必要がありますか?
サーマル ブレーク プロファイルの品質管理は、最終製品だけでなく製造プロセスもカバーする場合にさらに役立ちます。最終検査では欠陥を特定できますが、定期的な工程内チェックにより、寸法のドリフトや表面の問題に関する早期情報が得られます。
工程内検査
連続押出中、製品サンプルの断面寸法と目に見える欠陥を定期的にチェックできます。プロセスパラメータも記録できるため、生産ラインの変更を後の寸法結果に結び付けることができます。
- 断面の幅と高さ。
- 重要な溝とロックの寸法。
- 関連する場合、壁の厚さとプロファイルの対称性。
- 表面の欠陥、変形、または目に見える亀裂。
- トレーサビリティのための生産パラメータ記録。
研究室での評価
適用される要件に応じて、密度、ショア硬度、縦方向引張強さ、横方向引張強さ、耐水性、熱老化、および線膨張特性を含む追加の実験室評価が行われる場合があります。
これらのテストはすべて同じ工学的質問に答えるわけではありません。引張強さは引っ張り力に対する抵抗力に関する情報を提供しますが、横方向の強さはプロファイル全体に作用する応力により関連します。線形膨張は、エンジニアが温度変化に伴う寸法の動きを理解するのに役立ちます。
出荷前検査
出荷前に、完成したストリップの外観と寸法を検査できます。直線プロファイルは 1 ピースあたり 6 メートルなどの長さで準備できますが、適切な仕様は 1 ロールあたり 500 メートルなどのコイルで供給することもできます。実際の供給形態は、プロファイルの形状と下流のアセンブリ要件によって異なります。
必要に応じて、英語の検査報告書を商品に添付することができます。明確な検査情報は、製造チームが受け取ったプロファイルが合意された仕様と一致していることを確認するのに役立ちます。
| 検査段階 | 主な焦点 | 生産目的 |
|---|---|---|
| 入荷資材チェック | 材料状態と補強特性 | 出発化合物が制御された押出に適していることを確認します。 |
| 工程内検査 | 寸法と表面状態 | 長い生産工程が完了する前にプロファイルのドリフトを検出します。 |
| 臨床検査 | 機械的、熱的、物理的特性 | 該当する技術要件に照らしてプロパティを評価します。 |
| 出荷前検査 | 外観、寸法、注文の一貫性 | 発送前に完成したプロファイルを確認してください。 |
アセンブラーは何に注意すべきですか?
正確に押し出されたストリップであっても、アルミニウムのプロファイル、工具、および組み立て条件が正しく一致していないと、問題が発生する可能性があります。したがって、挿入とローリングは、別個の下流の問題としてではなく、プロファイル設計の一部として扱う必要があります。
挿入力
過度の抵抗でアルミニウムの溝にストリップが入る場合は、寸法の不一致、ロックの形状が不適切である、または調整が必要な組み立て状態を示している可能性があります。挿入力が高いと、特にセクションに狭い壁や鋭いロック機能が含まれる場合、プロファイルの損傷のリスクが高まる可能性があります。
組み立て中の亀裂
亀裂が自動的に材料自体に起因すると考えるべきではありません。考えられる原因としては、過剰な機械力、不適切な溝形状、過度に厳しい寸法、不良な位置合わせ、または不適切な加工条件などが挙げられます。多くの場合、アルミニウムの押出成形品と組み立て順序を一緒に検討する方が、ストリップを個別に検討するよりも生産的です。
不十分なせん断強度
最終的な接続は、取り扱いやサービスで予想される負荷に耐える必要があります。係合したストリップがアルミニウム部分間の相対的な動きに対して十分な抵抗を提供しない場合、問題はプロファイルの形状、材料の特性、または圧延プロセスに関係している可能性があります。
生産ライン全体の一貫性
1 回の試行実行中に適切に動作するプロファイルは、繰り返しの運用中にも一貫して動作する必要があります。一貫したストリップ寸法により、アルミニウム押出成形の複数のバッチにわたって安定した挿入および圧延条件を維持することが容易になります。
- アルミニウムの溝を確認します。キャビティが清潔で、寸法が正しく、ストリップと互換性があることを確認します。
- 挿入位置の確認:位置がずれていると力が増大し、プロファイルのエッジが損傷する可能性があります。
- ローリング状態を確認します。機械的プロセスがストリップの形状に適切であることを確認します。
- 寸法の一貫性を追跡します。予期しないアセンブリ動作が発生した場合に、受信したプロファイル測定値とプロセス中のプロファイル測定値を比較します。
これらのチェックは、プロトタイプの押出成形から繰り返し生産に移行する場合に特に役立ちます。これは、多くのプロファイル長が連続的に処理される場合、小さな寸法の違いがより顕著になる可能性があるためです。
新しいプロファイル開発の準備方法
ツーリングを検討する前に情報が整理されていると、新しいアルミニウム押出材のサーマル ブレーク セクションの開発が容易になります。目的は、ポリアミド部分とアルミニウム プロファイルの間の完全な界面を定義することです。
実際の開発シーケンスは、いくつかの段階に従うことができます。
- アルミニウムの図面を確認します。キャビティの寸法、溝の形状、壁の厚さ、および重要な公差を特定します。
- 熱分離要件を確認します。内側と外側のアルミニウム部分間の意図した距離を決定します。
- ストリップの断面を定義します。幅、高さ、厚さ、ロックの詳細、および特別な機能を確立します。
- 組み立てプロセスを確認してください。挿入方向、ローリング方法、予想される機械力を確認します。
- 本番環境の動作を評価します。寸法安定性、表面品質、および組み立てパフォーマンスをチェックします。
- 本番仕様を最終決定します。合意されたプロファイル形状、材料構造、検査ポイント、および供給フォームを文書化します。
アルミニウム プロファイルを主な基準として使用する
プロファイル開発で最もよくある間違いは、一般的なストリップ寸法から始めて、アルミニウム押し出し材を強制的にそれに合わせようとすることです。より信頼性の高いアプローチはその逆です。押し出しから開始して、実際の界面の周囲に絶縁セクションを定義します。
物理的なアルミニウムのプロファイルは、押出成形図面が製造上のばらつきを完全に表していない場合に特に役立ちます。図面と実際の断面を比較すると、溝の深さ、エッジの半径、局所的な寸法の違いなどの実際的な問題を特定するのに役立ちます。
熱要件と機械要件を両立させる
ストリップは、その機械的係合が後付けとして扱われる一方で、熱分離を考慮して設計されるべきではありません。 2 つの機能は接続されています。セクションが厚いと、キャビティの関係が変わる可能性があります。ロック形状が異なると挿入力が変化する可能性があります。よりきつくフィットすると、アセンブリの動作に影響を与える可能性があります。したがって、エンジニアリング上の決定では、完全な断面を考慮する必要があります。
再現性を計画する
優れたセクションは 1 回だけ機能する必要はありません。一貫して押し出し、制御された方法で切断またはコイル巻きにし、不必要な変形なく輸送し、予測可能な動作で繰り返し組み立てることができなければなりません。
Understanding the Term in Product Searches
エンジニアまたは調達チームが検索するときPA66 GF25 サーマル ブレーク ストリップ、検索用語は、単一の汎用製品ではなく、技術的な要件を表すことがよくあります。 「PA66」部分はポリアミドファミリーを示し、「GF25」は 25% のガラス繊維強化を示します。残りの仕様は、依然としてアルミニウム押出材と目的の組み立てプロセスに依存します。
そのため、製品の評価はキーワードレベルからエンジニアリングレベルに移行する必要があります。技術的に適切なストリップは、材料、断面寸法、ロッキング形状、生産の一貫性、およびターゲットのアルミニウム プロファイルとの適合性の組み合わせによって定義されます。
よくある質問
サーマル ブレーク ストリップは何に使用されますか?
これらは、内側と外側のアルミニウム セクションを分離し、熱で破損したアルミニウム プロファイルを介した直接的な熱伝達を低減するために使用されます。また、形状と組み立てプロセスが正しく一致している場合、ストリップはアルミニウム押出材内に機械的接続を提供します。
これらのサーマル ブレーク プロファイルはどのような材料で作られていますか?
芯材はガラス繊維25%で強化されたPA66ナイロンです。この強化構造は一般に PA66 GF25 として識別され、熱で破壊されたアルミニウム システムに必要な剛性、寸法安定性、および機械的特性を考慮して選択されます。
一般的に利用可能なプロファイルの種類は何ですか?
共通セクション ファミリには、I-Type、C-Type、および T-Type プロファイルが含まれます。特殊な形状のセクションは、特殊なキャビティ寸法またはロッキング形状を備えたアルミニウム押出材用に開発することもできます。
サーマル ブレーク プロファイルはどこで一般的に使用されますか?
一般的な用途には、アルミニウム窓、アルミニウム ドア、カーテン ウォール システム、マリオン、欄間、および内部と外部セクション間の熱分離が必要なその他の建築用アルミニウム プロファイルが含まれます。
断面はカスタマイズできますか?
はい。カスタマイズされたセクションは、ストリップの幅、高さ、厚さ、溝構造、ロック形状、および目的の組み立て方法に注意しながら、アルミニウム プロファイル図面または物理的プロファイルに基づいて開発できます。
カスタマイズされたサーマル ブレーク ストリップに役立つ情報は何ですか?
有用な情報には、アルミニウム プロファイルの図面または物理的プロファイル、必要なストリップの寸法、ロック構造、ターゲットの熱分離、および組み立て中に使用される挿入またはロールフォーミング方法が含まれます。
どのような供給形態を使用できますか?
適切な仕様は、1 個あたり 6 メートルの長さの直線ストリップとして、または 1 ロールあたり 500 メートルなどのコイル状プロファイルとして供給できます。実際の形状は、プロファイルの形状と下流の製造プロセスによって異なります。
What quality characteristics should be evaluated?
評価には、対象となるシステムに適用される要件に応じて、プロファイル寸法、外観、密度、ショア硬度、縦方向および横方向の引張強さ、耐水性、熱老化、および線膨張特性が含まれます。
技術サポートでアセンブリの問題をカバーできますか?
技術サポートでは、プロファイル スロットの設計、ストリップの挿入、ロール成形条件、および挿入の困難、亀裂、または不十分なせん断強度などの一般的な問題に対処できます。アルミニウムの押出成形と組み立てのプロセスを一緒に確認すると、根本的な原因を特定するのに役立ちます。
エンジニアはさまざまなサーマル ブレーク ストリップのオプションをどのように比較する必要がありますか?
材料構造、プロファイル寸法、ロック形状、寸法の一貫性、アセンブリの互換性、検査アプローチ、供給形態を比較します。最も有意義な比較は、製品名だけではなく、ストリップが実際のアルミニウム押出材とどの程度一致するかに基づいています。
実用的な仕様チェックリスト
サーマル ブレーク プロファイルを最終決定する前に、主要な技術的変数を 1 か所で確認すると役立ちます。以下のチェックリストは、プロファイルのレビュー、サプライヤーとのコミュニケーション、工具の準備、または生産の承認の際に使用できます。
- PA66 材料構造と 25% のガラス繊維強化要件を確認します。
- アルミニウムのキャビティの幅と深さを測定します。
- 溝の形状とロック形状を確認します。
- 必要なストリップの厚さと分離寸法を定義します。
- 実際のアルミニウムのプロファイルに対してストリップの断面を確認してください。
- 製造承認前に挿入条件とロールフォーミング条件を確認してください。
- 寸法検査箇所と許容公差を確認します。
- 必要なストレートまたはコイルの供給形態を確認してください。
- 合意されたプロファイル図面と重要な技術的特徴を文書化します。
- トレーサビリティのために製造および検査の記録を保管します。
このチェックリストは、特定の窓、ドア、またはファサード システムのエンジニアリング要件に代わるものではありません。これは、生産を開始する前に材料とプロファイルのインターフェースが定義されていることを確認するための実用的なフレームワークを提供します。
中心的な考え方は依然としてシンプルです。サーマル ブレーク性能は効果的な分離から始まりますが、信頼性の高いシステム性能には、適切に一致した断面、制御された押出、安定した寸法、および互換性のある組み立てプロセスが必要です。
ストリップをアルミニウム押し出し材に合わせる必要がありますか?
アルミニウム プロファイルの図面、物理的プロファイルの詳細、必要な寸法、および組み立て方法を共有して、熱で破損したアルミニウム システムの適切な断面形状を検討できるようにします。
プロファイル要件については、お問い合わせください