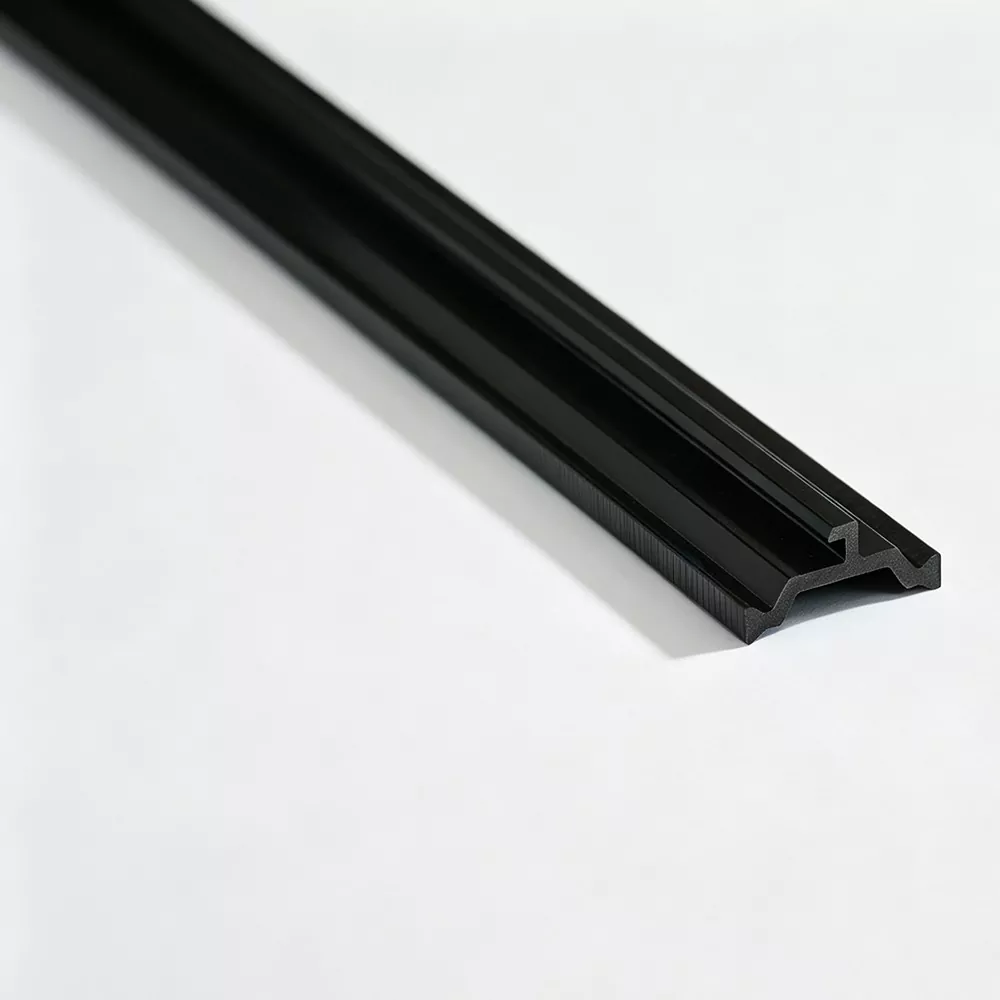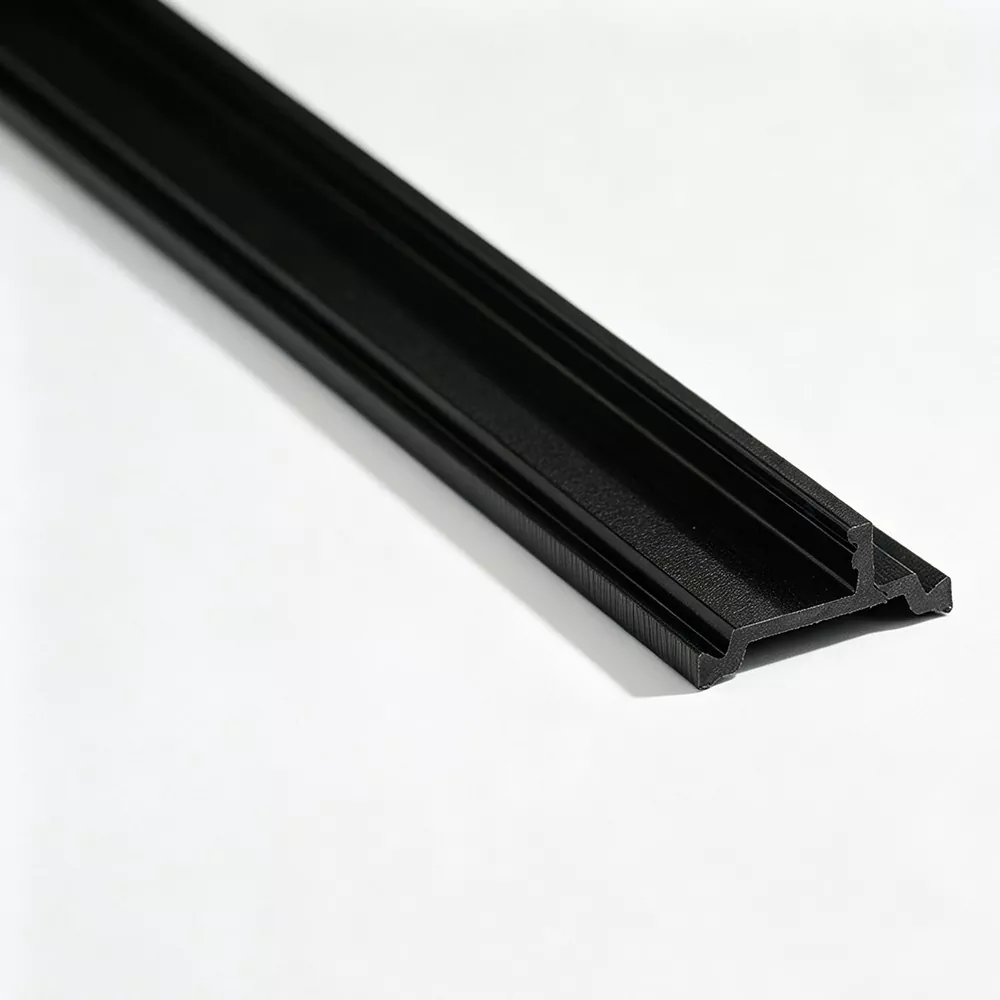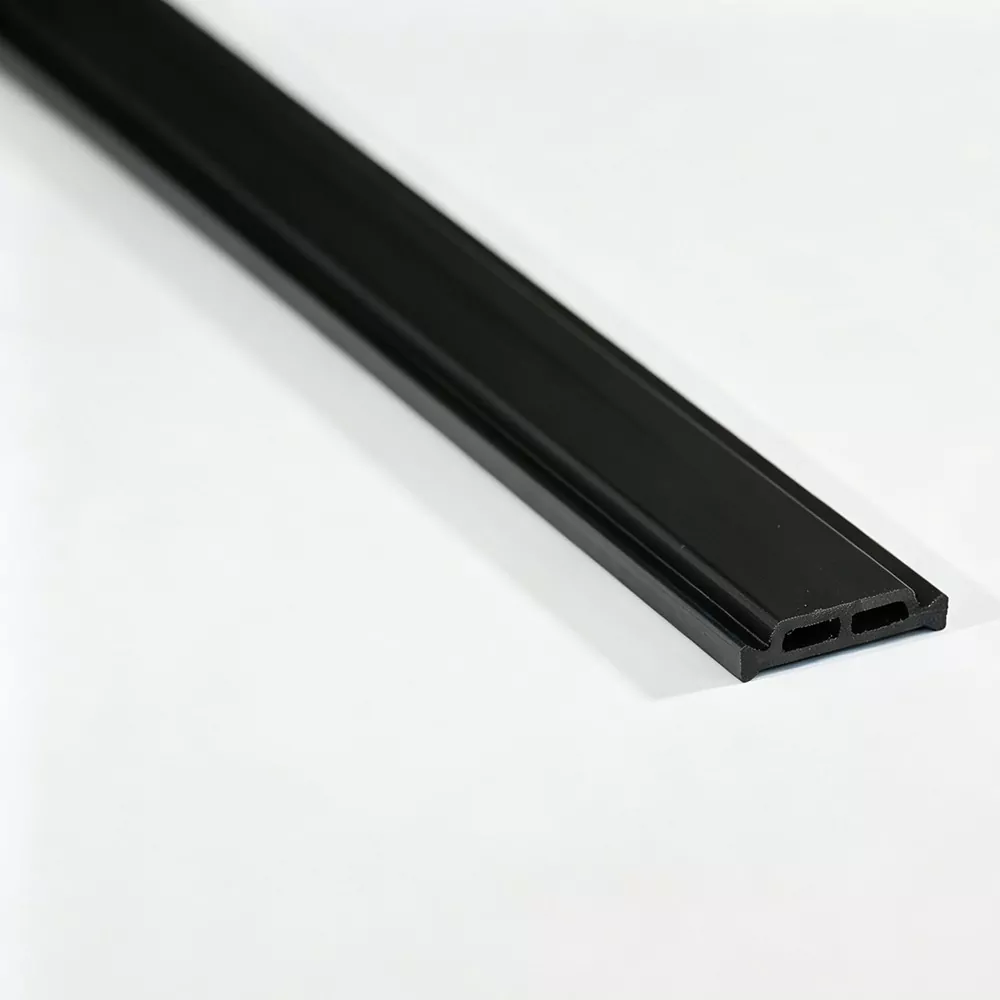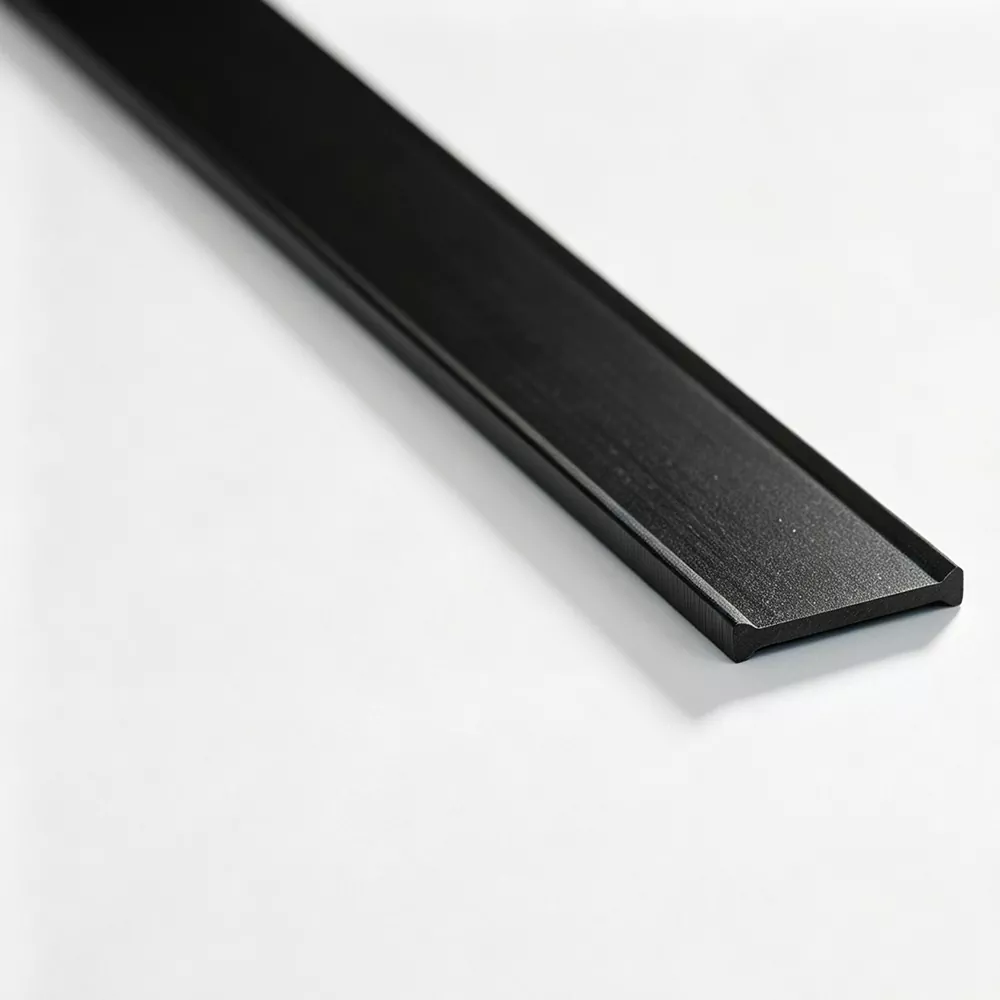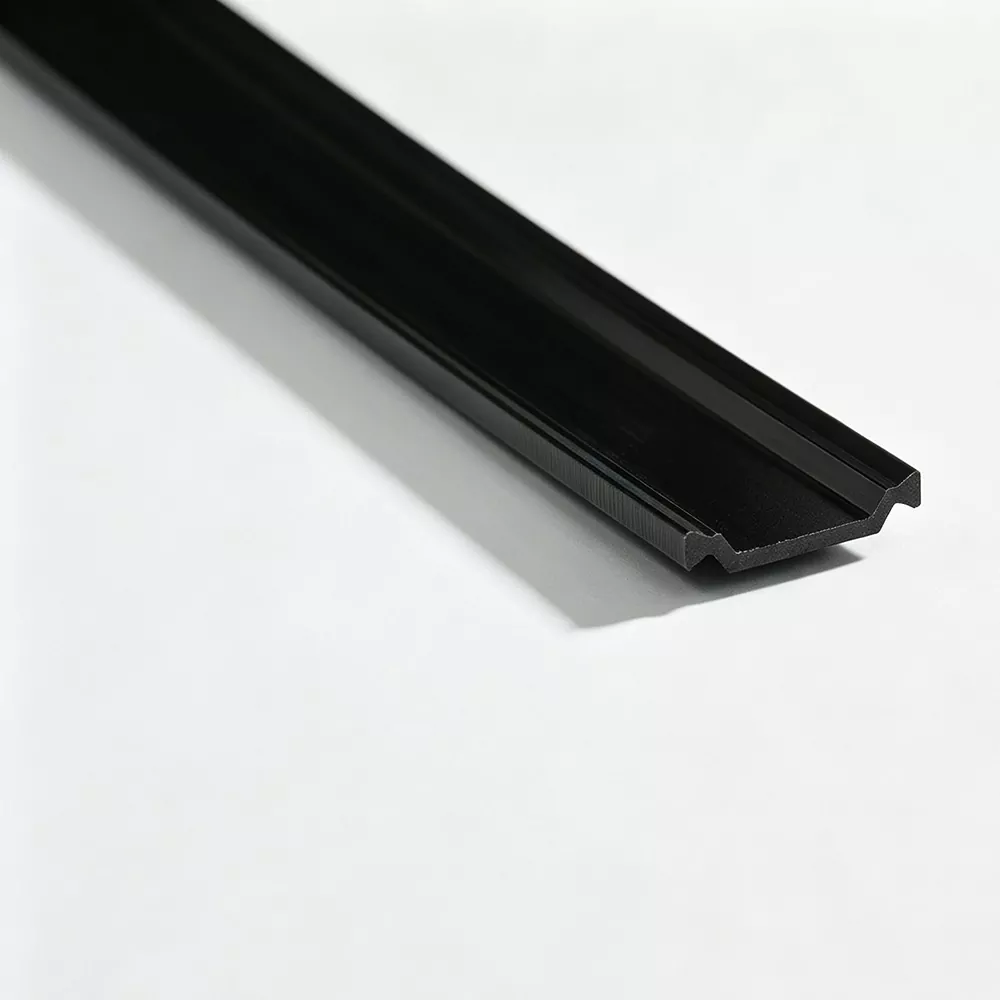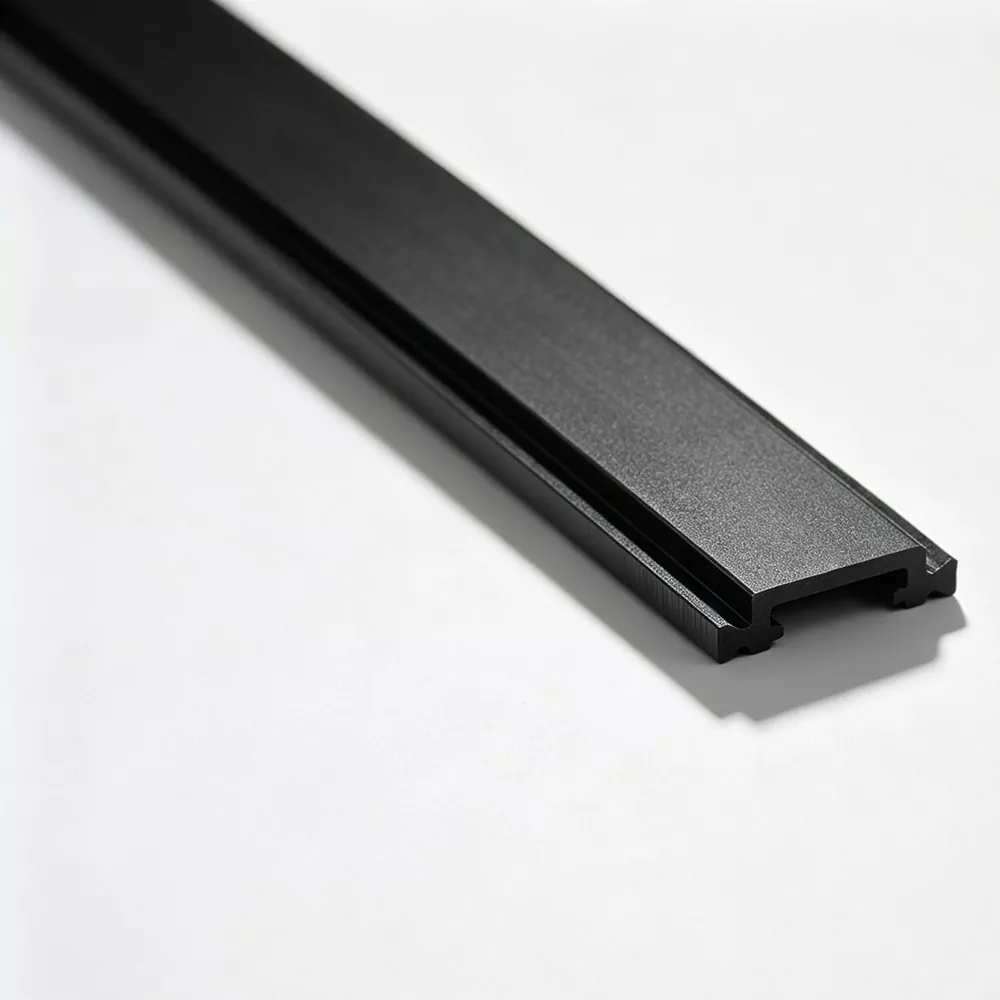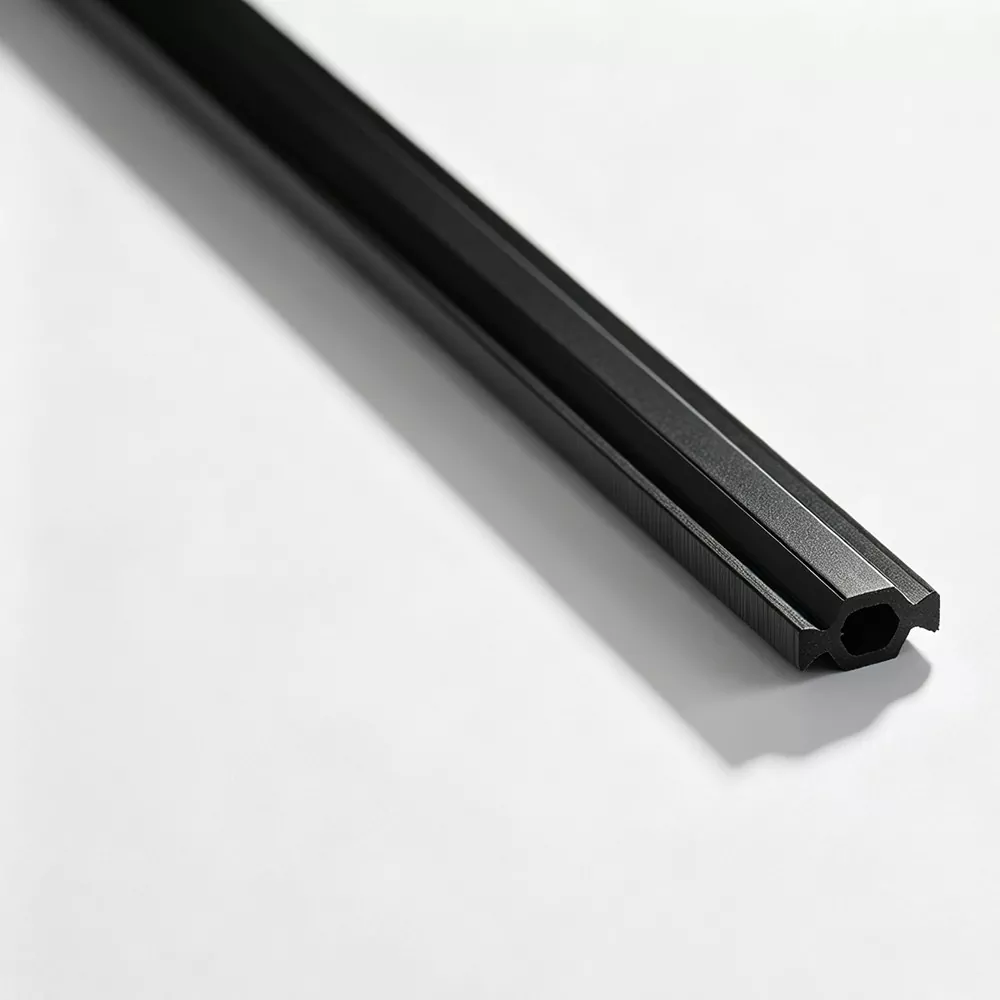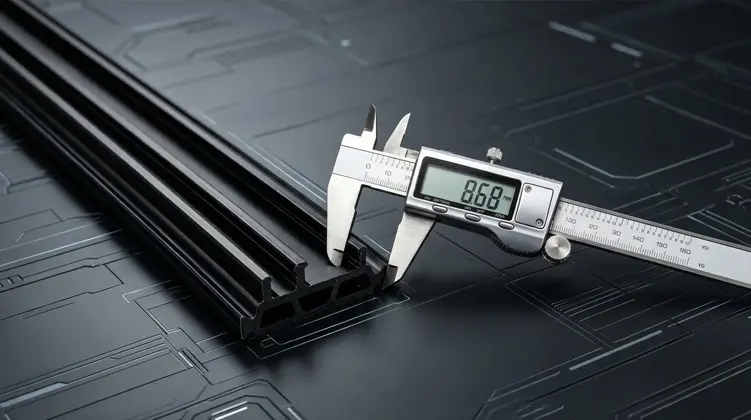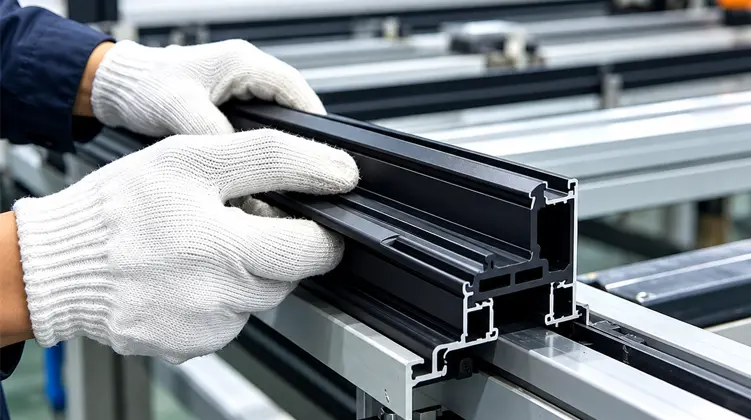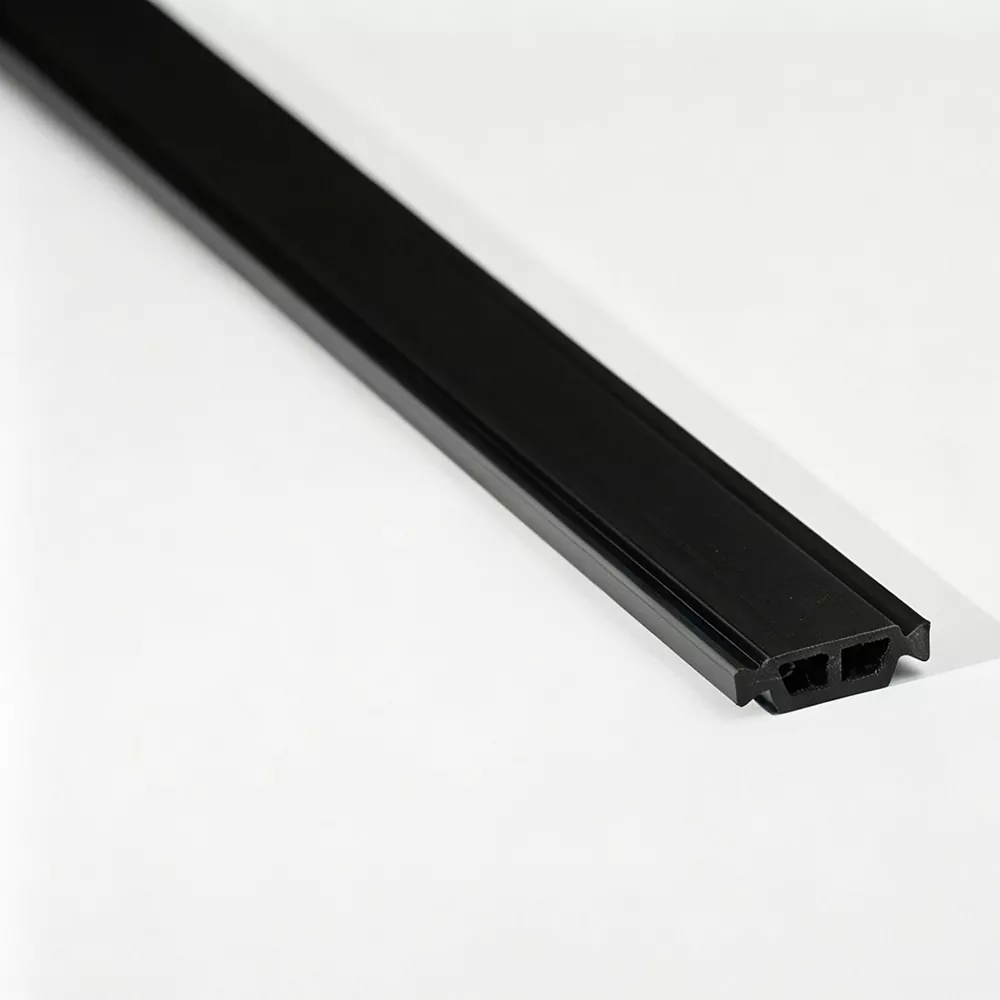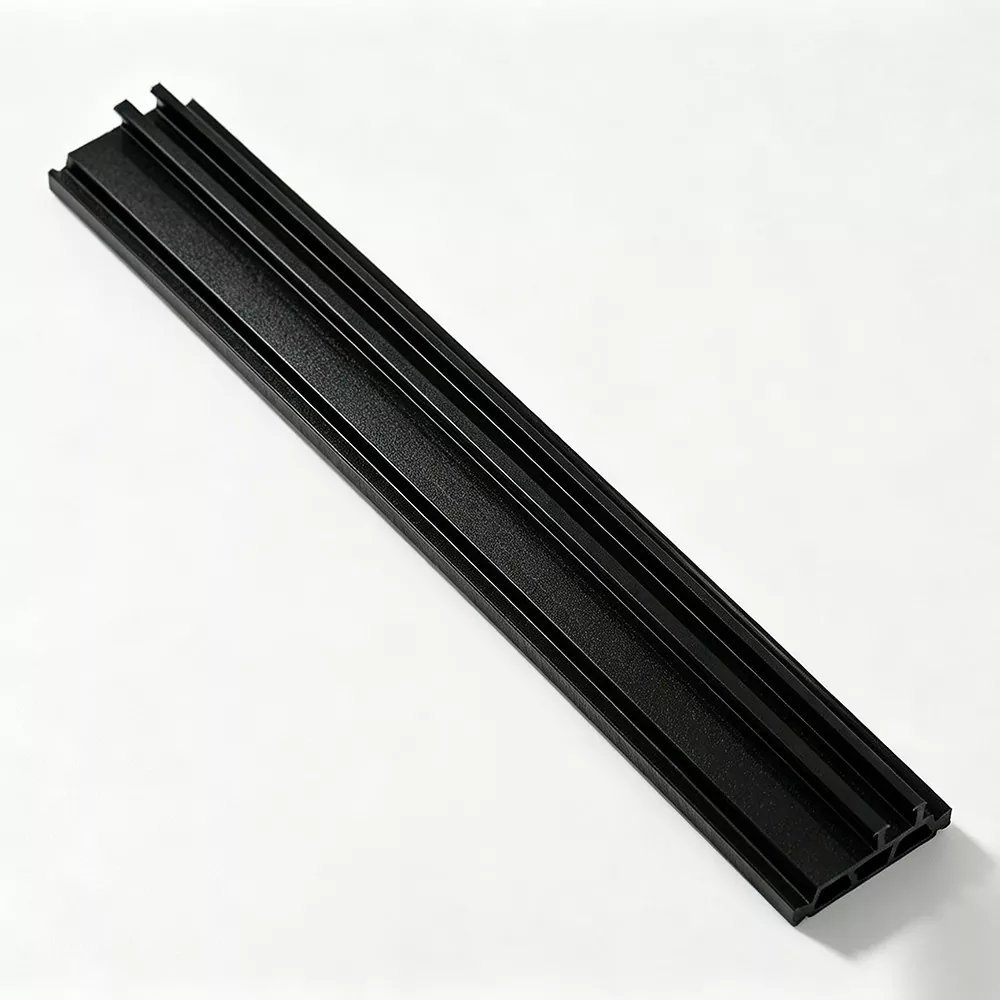
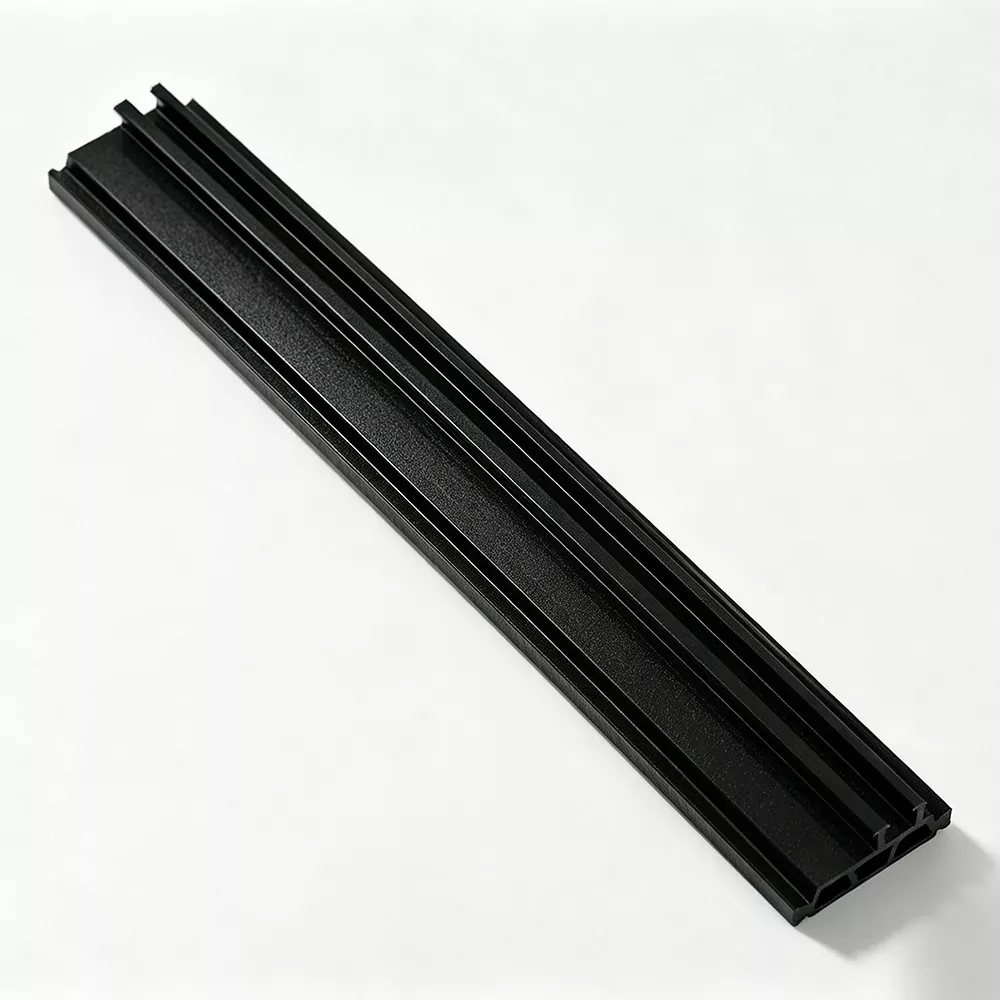
PA66 GF25 サーマル ブレーク ストリップは、熱で破損した窓、ドア、カーテンウォール システムの内側と外側のアルミニウム部分を分離するために使用される強化ポリアミド プロファイルです。それらの性能は、公称の材料グレード以上のものに依存します。ガラス繊維の分布、断面形状、寸法精度、機械的強度、アルミニウム キャビティとの適合性はすべて、完成したアセンブリに影響します。このガイドでは、材料がどのように機能するか、一般的なプロファイル形状の違い、どの寸法をチェックする必要があるか、押出と品質検査が一貫性にどのように影響するか、特定のアルミニウム システムのプロファイルを開発する際に役立つ技術情報について説明します。
目次
ガイドを詳しく見る01PA66 GF25 サーマル ブレーク プロファイルとは何ですか?
サーマル ブレーク プロファイルは、金属フレームを通る直接の熱伝達経路を遮断するために、別々のアルミニウム セクションの間に取り付けられる非金属コンポーネントです。
アルミニウムは軽量で加工しやすく、構造的にも優れているため、建築フレームに広く使用されています。ただし、アルミニウムは熱を伝えやすい性質もあります。アルミフレームの内側と外側の部品が直接接続されていると、フレーム内に熱が伝わりやすくなります。熱破壊により、これらの金属セクション間に分離が生じ、組み立てられたプロファイル内での熱の移動方法が変化します。
ポリアミドは絶縁特性とプロファイルの組み立てに適した機械的特性を兼ね備えているため、この役割には一般的に選択されます。強化グレードは、ストリップがその形状を維持し、挿入または圧延操作中にアルミニウムとしっかりと係合した状態を維持する必要がある場合に使用されます。
本製品は単なるプラスチックスペーサーではありません。その断面は、アルミニウムのキャビティに適合し、溝と係合し、製造中および保守中に発生する力に耐えるように設計されなければなりません。したがって、適切なプロファイルには、材料の一貫性と正確な寸法制御の両方が必要です。
02PA66 と 25% のガラス繊維強化材について
PA66 はポリアミド 66 またはナイロン 66 としても知られ、強度、剛性、寸法制御の組み合わせが必要なコンポーネントに使用されるエンジニアリング熱可塑性プラスチックです。 GF25 の指定は、コンパウンドに重量で 25% のガラス繊維が含まれていることを示します。これらの繊維はポリマーマトリックスを強化し、その機械的挙動を変更します。
PA66が使用される理由
PA66 は、機械的強度、耐熱性、加工性の優れたバランスを設計プロファイルに提供します。その特性により、取り扱いや組み立て、変化する環境条件にさらされる際に規定の形状を保持する必要があるコンポーネントに適しています。
サーマルブレイク用途の場合、材料の選択では、完全な加工およびサービス環境を考慮する必要があります。湿気の調整、温度への曝露、プロファイルの寸法、および組み立て時の力はすべて、ポリアミド部品の挙動に影響を与える可能性があります。
GF25 は何を追加しますか?
ガラス繊維は、非強化ポリアミド化合物と比較して剛性を高め、寸法安定性の向上に役立ちます。補強は、細長いプロファイルが取り扱い中やアルミニウム プロファイルの組み立て中に変形に耐えなければならない場合に特に重要です。
より高い剛性
ガラス繊維強化により剛性が向上し、加工や取り付け中にプロファイルが設計された断面を維持できるようになります。
寸法管理
強化コンパウンドは、押出条件と冷却条件が適切に制御されている場合に、より安定したプロファイル寸法をサポートします。
機械的な係合
適切な強度と剛性により、挿入中やロール成形中にストリップがアルミニウムの溝に係合したままになります。
方向性の特性
繊維配向は縦方向および横方向の挙動に影響を与えるため、押出成形の設計とプロセス制御が重要になります。
ガラス繊維の割合だけですべての性能特性を説明できるわけではありません。公称強化レベルが同じ 2 つのコンパウンドは、樹脂の品質、繊維長、繊維分布、水分状態、加工履歴により異なる挙動を示す場合があります。したがって、技術的評価には材料情報と完成したプロファイルのテスト結果の両方を含める必要があります。
03アルミニウムフレームの熱分離はどのように機能しますか?
熱分離は、連続した金属接続をより低い導電率のセクションに置き換えることによって機能します。熱で破損したフレームでは、内側と外側のアルミニウム部品がポリアミドのプロファイルによって分離されます。これにより、アルミニウムフレームを通って延びるであろう直接の導電経路が遮断されます。
金属の熱伝達経路を遮断する
熱は、その熱特性とアセンブリの形状に従って材料中を移動します。アルミニウムはポリアミドよりもはるかに容易に熱を伝導します。したがって、2 つのアルミニウム部品の間にポリアミドセクションを導入すると、フレームを通る熱の流れのルートが変わります。
断熱セクションの幅、プロファイル形状、周囲の金属の形状はすべて、完成したシステムの熱挙動に影響します。サーマル ブレークの幅が広いと、断熱材を通過する経路が長くなりますが、幅を単独で考慮する必要はありません。完全なフレーム設計を評価する必要があります。
完全なウィンドウ システムが重要な理由
サーマル ブレーク ストリップだけでは、窓全体やカーテン ウォールの熱性能を判断することはできません。ガラスの構成、フレームの深さ、空気漏れ、耐候性シール、排水設計、ハードウェア、設置の詳細も重要です。ストリップは、より大規模な設計アセンブリ内の重要なコンポーネントです。
04機械的強度と寸法安定性
サーマル ブレーク プロファイルは 2 つのアルミニウム セクションを分離する以上の役割を果たす必要があるため、機械的性能が不可欠です。また、それらに安全に接続された状態を維持する必要があります。組み立て中に、ストリップは挿入圧力、回転力、摩擦、およびロック機能の周囲に局所的な応力を受ける可能性があります。
縦引張強さ
長手方向の引張強度は、押し出されたストリップの長さに沿った引張力に対する抵抗を表します。これは、プロファイルが機器を通じて処理、輸送、挿入、または処理されるときに関係します。押出方向に沿った繊維の配向がこの特性に影響を与える可能性があります。
横せん断抵抗
プロファイル全体にかかる力はポリアミド ストリップとアルミニウム セクション間の接続に影響を与える可能性があるため、横方向の強度が重要です。ロッキングの形状、溝の寸法、材料の状態、ロール成形プロセスはすべて、組み立てられたプロファイルの機械的完全性に貢献します。
寸法安定性
寸法安定性は、プロファイルが意図した形状と寸法を維持する能力に関係します。ストリップがアルミニウムのキャビティに一貫して適合できるように、幅、高さ、壁の厚さ、およびロック機能は合意された公差内に収まらなければなりません。
水分含有量と温度の変化は、ポリアミドの寸法と機械的動作に影響を与える可能性があります。検査方法と組み立て要件を定義する際には、保管、調整、生産環境を考慮する必要があります。
- 取り扱いおよび加工要件については、縦方向の引張特性を確認してください。
- 目的のロック構造の横方向の強度とせん断挙動を確認します。
- 幅、高さ、厚さ、重要な断面寸法を確認します。
- 評価中は、湿度調整と温度への曝露を考慮してください。
- 意図した挿入または圧延プロセスの後にプロファイルを評価します。
05一般的な断面タイプとその用途
サーマル ブレーク プロファイルは、さまざまな断面構成で利用できます。正しいタイプは、アルミニウムのキャビティの形状、ロック構造、金属部分の接合に使用される製造方法によって異なります。
Iタイププロファイル
I タイプのプロファイルは一般に比較的直線的な側面セクションを持ち、互換性のある直線溝のアルミニウム キャビティとともに使用されます。それらの適合性は、特定の押し出し材の寸法と噛み合いの特徴によって異なります。ストリップは、過度の挿入力や不要な動きをせずにしっかりとフィットする必要があります。
Cタイププロファイル
C タイプのプロファイルは、互換性のある湾曲、段付き、または特別に形成されたアルミニウム キャビティ向けに成形された断面を備えています。この形状は、アルミニウムの溝がそのセクション用に設計されている場合に、定義された機械的係合を作成するのに役立ちます。
T型プロファイル
T タイプのプロファイルはヘッドとステムの構成を使用します。幅の広いヘッドと狭い接続セクションは、アルミニウム プロファイルの受け溝と組み立て要件に対応する必要があります。挿入時や転動時の干渉を避けるためには、正確なマッチングが重要です。
特殊な形状のプロファイル
一部のアルミニウム システムでは、標準のプロファイル形状と一致しないキャビティが使用されています。特殊な形状のセクションは、図面、寸法仕様、または物理的プロファイル情報に基づいて開発できます。設計では、ロックの詳細や局所的な厚さの変化を含む、断面全体を考慮する必要があります。
| プロファイルの種類 | 典型的な構造的特徴 | 主なマッチングの考慮事項 |
|---|---|---|
| I型 | 一般に直線的な断面 | 直線溝とキャビティ寸法の互換性 |
| Cタイプ | 曲線または階段状の係合形状 | アルミキャビティ形状とロックエリアのマッチング |
| T型 | ヘッドとステムの構成 | ヘッド幅、ステム寸法、溝開口部のマッチング |
| 特殊形状 | 特定の押し出しのカスタム断面 | 図面精度、組立方法、機能寸法 |
プロファイル名は最初の分類には役立ちますが、互換性を確認するには十分ではありません。メーカーはタイプを選択する前に、実際の断面図と重要な寸法を比較する必要があります。
06ストリップをアルミニウムプロファイルに適合させる方法
サーマル ブレークをアルミニウム押出材に適合させることは、製品選択の最も重要な段階の 1 つです。必要なセクションに似たプロファイルでも、不適切なロック機能、幅、または高さが存在する可能性があります。受信キャビティは選択の開始点として扱う必要があります。
PA66 GF25 サーマル ブレーク ストリップ製品名だけで選ぶのではなく、アルミ形材の図面や実際の組立工程と照らし合わせて判断する必要があります。
| アルミニウムプロファイルの詳細 | ストリップの寸法または特徴 | 確認すべき内容 |
|---|---|---|
| キャビティ幅 | ストリップ幅 | はめあい、かみ合い、寸法公差 |
| キャビティの深さ | プロファイルの高さ | アルミニウムセクション内の正しい設置 |
| 溝構造 | ロッキングジオメトリ | インサート成形、ロールフォーミング対応 |
| 必要な分離 | 板厚と断面設計 | 利用可能なスペースとシステム構成 |
| 組立設備 | プロファイル公差と噛み合いの詳細 | 挿入力、転がり状態、安定性 |
| 供給と加工方法 | 長さと供給形態 | 切断、ハンドリング、生産ラインとの互換性 |
完全な断面を確認する
幅と高さは、寸法レビューの 2 つの部分にすぎません。溝の開口部、ロッキングショルダー、壁の厚さ、コーナーの半径、および局所的な遷移もフィット感に影響を与える可能性があります。これらの領域のわずかな違いにより、挿入抵抗やストリップがアルミニウムに固定される方法が変化する可能性があります。
組み立て方法を検討する
挿入プロセスと圧延プロセスでは、プロファイルに対して異なる要求が課されます。キャビティに寸法的に適合するセクションであっても、ロックの形状や表面の状態が不適切な場合は、加工が難しい場合があります。したがって、評価には対象となる装置と生産パラメータを含める必要があります。
07一貫したプロファイルの背後にある製造プロセス
押出製造では、強化ポリマー化合物を、定義された断面を持つ連続的なプロファイルに変換します。安定した生産には、入荷する材料、配合条件、押出パラメータ、冷却、成形、切断の制御が必要です。
原料の準備
PA66 樹脂とガラス繊維が強化コンパウンドの主な材料です。入荷する材料のチェックには、メルト フロー インデックス、ガラス繊維の含有量、および湿気の状態が含まれる場合があります。これらの要因は、溶融挙動、繊維分布、および最終プロファイルの一貫性に影響を与えます。
ポリアミドを加工する場合、水分管理は特に重要です。材料の取り扱いと乾燥手順は、樹脂と製造条件に適切である必要があります。準備が正しくないと、表面の外観や加工の安定性に影響を与える可能性があります。
二軸押出成形
二軸押出成形は、強化熱可塑性樹脂コンパウンドの加工と成形に使用されます。スクリューの構成と操作条件は、材料の混合、溶融物の動き、繊維の分布に影響を与えます。次に、適切な金型が必要な断面形状を形成します。
冷却と成形
押し出されたプロファイルは、ダイから出た後、制御された冷却および成形プロセスを経ます。温度、引張速度、冷却条件は寸法安定性に影響します。これらのパラメータのバランスが取れていない場合、プロファイルに寸法の変化、変形、または表面欠陥が現れる可能性があります。
繊維の配向と切断
ガラス繊維の配向は、押出システムとダイを通る材料の流れの影響を受けます。これは、完成したプロファイルの方向性の機械的特性に寄与します。セクションが冷却されて安定したら、精密な切断により必要な供給長さが得られます。
- 材料の準備:加工前に樹脂の状態、ガラス繊維の含有量、水分を確認してください。
- 複合給餌:安定した供給条件と材料混合条件を維持します。
- 押出成形:適切なダイと制御された押出パラメータを使用してセクションを形成します。
- 冷却と成形:温度と引張速度をコントロールしながらプロファイルを安定させます。
- 寸法検査:製造時に断面寸法や表面状態を検討します。
- 精密切断:完成したプロファイルを合意された供給長さに切断し、最終的な外観を検査します。
適切な仕様の場合、直線ストリップは 1 枚あたり 6 メートルで供給され、互換性のあるコイル状プロファイルは 1 ロールあたり 500 メートルで供給されます。適切な形式は、セクションの形状、処理要件、および下流の処理方法によって異なります。
08品質検査と重要な試験項目
品質評価には、材料特性、寸法精度、機械的動作、および完成したプロファイルの状態が含まれる必要があります。 1 回のテストでアルミニウム製サーマル ブレーク システムのすべての要件を表すことはできません。検査基準は、意図された用途と製品について合意された技術仕様に関連付けられる必要があります。
入荷資材のチェック
受入検査では、樹脂の識別、メルトフロー挙動、ガラス繊維含有量、および水分を検査する場合があります。一貫した原材料により、押出成形と最終形状の制御のためのより安定した基盤が提供されます。
工程内検査
製造中、一定の間隔で断面寸法や表面状態をチェックできます。プロセスパラメータを記録すると、ばらつきを特定し、生産のトレーサビリティをサポートします。検査ポイントには、幅、高さ、厚さ、プロファイル形状、および目に見える表面欠陥が含まれる場合があります。
研究室での評価
仕様に応じて、実験室試験には、密度、ショア硬度、縦方向および横方向の引張強さ、耐水性、熱老化、および線膨張特性が含まれる場合があります。結果を比較する前に、適用可能なテスト方法とコンディショニング要件を定義する必要があります。
完成品検査
出荷前に、完成したストリップの外観と寸法をチェックできます。梱包と取り扱いでは、プロファイルを曲げ、汚染、不必要な機械的損傷から保護する必要があります。英語の検査レポートは、技術的なコミュニケーションと受信品質レビューをサポートできます。
| 検査項目 | 評価するもの | なぜそれが重要なのか |
|---|---|---|
| ガラス繊維含有量 | コンパウンド内の強化割合 | 材料の一貫性と仕様管理をサポート |
| 寸法検査 | 幅、高さ、厚さ、断面 | アルミキャビティとの適合を確認 |
| ショア硬度 | 定義された方法でのインデントに対する耐性 | 仕様レビュー用の材料特性を提供します |
| 抗張力 | 縦方向および横方向の機械的挙動 | 取り扱いおよび組み立て要件の評価に役立ちます |
| 耐水性 | 定義された湿気にさらされた場合の動作 | 想定したサービス環境の評価をサポート |
| 熱老化 | 規定の熱曝露後の特性変化 | 試験条件下での材料の安定性の評価に役立ちます |
| 線形膨張 | 温度による寸法変化 | 温度変化全体にわたるプロファイルの適合を検討するのに役立ちます |
試験結果は、関連する方法、試験片の準備、調整、および合格基準を使用して解釈される必要があります。意味のある品質仕様は、テストされる特性と結果が得られる条件の両方を特定します。
09窓、ドア、カーテンウォールへの応用
強化ポリアミド プロファイルは、さまざまな建築用アルミニウム システムで使用されています。セクションの設計と機械的要件は、フレーム構造、開口部の構成、組み立てプロセスによって異なります。
アルミニウム窓
熱で壊れた窓枠やサッシでは、ストリップが内側と外側のアルミニウム部分を分離します。その断面は、組み立て中に適切な係合を維持しながら、フレームとサッシのキャビティに一致する必要があります。ウィンドウ システムの設計者は、フレームの深さ、ガラスの配置、耐候性シール、および排水も考慮します。
アルミドア
ドアのプロファイルは、繰り返しの操作や、ヒンジ、ロック、接続部分の周囲に機械的負荷を受ける可能性があります。サーマル ブレークはアルミニウムのプロファイルに適合し、製造中および使用中に安定した状態を維持する必要があります。完全なドアの設計により、必要なセクションの形状と機械仕様が決まります。
カーテンウォールシステム
カーテン ウォールのフレームには、通常、垂直マリオンと水平欄間が含まれます。サーマルブレークセクションは互換性のあるアルミニウムコンポーネントに組み込まれており、内部と外部の金属部品を分離します。プロファイルの寸法、接続の詳細、構造要件を合わせて考慮する必要があります。
その他の建築用アルミニウムプロファイル
特殊な建築用押し出しでは、標準以外のキャビティ形状または寸法が使用される場合があります。このような場合、押し出し図に基づいて開発されたプロファイルは、特定の噛み合いと分離の要件に対処するのに役立ちます。設計プロセスには、最初からアルミニウムの形状と組み立て方法を含める必要があります。
窓枠とサッシ
互換性のある内側と外側のアルミニウム フレーム セクションの間に使用されます。
ドアフレームシステム
ドアの押し出し成形の溝構造と機械的ニーズに基づいて設計されています。
カーテンウォールマリオン
適切な熱遮断キャビティを備えた垂直フレームセクションに適用されます。
カーテンウォール欄間
水平アルミニウムセクションとその組み立て要件に適合します。
10カスタマイズされたプロファイルの開発と技術調整
すべてのアルミニウム押出成形品が標準のサーマル ブレーク ジオメトリを使用しているわけではありません。キャビティの寸法、ロック構造、または必要な分離が一般的に使用されるセクションと異なる場合、カスタマイズされたプロファイルが必要になる場合があります。開発プロセスは、受け取るアルミニウムのプロファイルを明確に理解することから始める必要があります。
プロファイル評価のための情報
アルミニウム押出成形図は、必要なプロファイル形状を決定するキャビティとロックの詳細を示しているため、開始点として役立ちます。寸法情報では、重要な幅、高さ、壁の断面、溝の開口部、および公差を特定する必要があります。
また、意図する組み立て方法、生産設備、必要なストリップの長さ、および特別な外観やパッケージングの要件を定義することも役立ちます。これらの詳細により、プロファイル評価およびツール開発中の不確実性が軽減されます。
一般的なカスタマイズ オプション
- 断面:Iタイプ、Cタイプ、Tタイプ、または特殊な形状のデザイン。
- 寸法:幅、高さ、厚さ、ロックの詳細をカスタマイズします。
- 色:合意された材料と製造仕様に従って色を選択します。
- 長さ:ストレートカットの長さまたは適切なコイル状の供給形態。
- 識別:製品仕様で必要な場合はレーザーマーキング。
- 包装:保管、輸送、生産の取り扱いに適した梱包手配。
開発ワークフロー
- 図面レビュー:アルミニウムの断面、寸法、ロック形状を確認してください。
- プロフィールの評価:必要なストリップ セクションを確認し、一致する重要な寸法を特定します。
- 工具の準備:指定された断面に合わせて押出ダイを開発または調整します。
- 試作押出:形成されたプロファイルを評価し、その寸法特性を確認します。
- 寸法確認:プロファイルを、合意された図面および技術要件と照合して確認します。
- 生産手配:最終仕様、検査要件、納入形態を確認します。
技術的な調整は開発段階を通じて継続する必要があります。挿入が難しい場合、亀裂が発生する場合、またはせん断強度が不十分な場合、調査では材料の状態、プロファイル形状、溝の寸法、および組み立てパラメータを一緒に考慮する必要がある場合があります。
11メーカー向けの実用的な選択チェックリスト
材料要件とアルミニウムプロファイルの詳細を 1 つの仕様として検討すると、製品の選択がより確実になります。次のチェックリストは、エンジニアリング チームと購買チームがプロファイルを確認する前に必要な情報を整理するのに役立ちます。
材質と補強
- PA66 基材と指定された 25% のガラス繊維強化材を確認してください。
- 材料の状態と関連する加工情報を確認します。
- 目的のアセンブリに必要な機械的特性を特定します。
プロファイルの形状と寸法
- 断面タイプとすべての重要な寸法を確認します。
- ストリップの形状をアルミニウムのキャビティおよび溝の構造と比較してください。
- フィットとロックを制御するフィーチャーの寸法公差を定義します。
製造および品質要件
- 押出の一貫性と寸法検査の手配を確認します。
- 適用可能な機械的、熱的、環境的なテスト要件を特定します。
- 完成品の検査とレポートの期待を確認します。
アプリケーションと供給の詳細
- プロファイルが窓、ドア、カーテンウォール、またはその他のアルミニウム システムを対象としているかどうかを確認します。
- アルミニウム プロファイルのメーカーが使用する挿入プロセスまたはロールフォーミング プロセスを指定します。
- 必要な長さ、供給形態、梱包、製品識別を確認してください。
PA66 GF25 サーマル ブレーク ストリップ最終的にはアルミニウム システムの技術要件に従って選択する必要があります。材料の指定は重要な出発点ですが、統合が成功するかどうかは、複合特性、断面、寸法精度、および組み立て条件の間の関係に依存します。
12よくある質問
PA66 GF25 とはどういう意味ですか?
PA66 は、エンジニアリング熱可塑性樹脂であるポリアミド 66 を指します。 GF25 は、コンパウンドに重量比 25% のガラス繊維が含まれていることを示します。強化により、強化されていない PA66 コンパウンドと比較して剛性が向上し、寸法安定性がサポートされます。
ポリアミドのサーマルブレークプロファイルにガラス繊維が添加されるのはなぜですか?
ガラス繊維はポリマーマトリックスを強化し、剛性と寸法制御を向上させます。これらの特性は、プロファイルがその断面を維持し、挿入、回転、および取り扱い中の力に耐える必要がある場合に役立ちます。
サーマルブレークストリップの主な機能は何ですか?
内部と外部のアルミニウム部分を分離し、金属フレームを通る直接の導電経路を遮断します。完成したシステムのパフォーマンスは、フレームの形状、ガラス、シール、設置の詳細によっても異なります。
I タイプ、C タイプ、および T タイプのプロファイルの違いは何ですか?
これらは、さまざまなアルミニウムのキャビティ構造に合わせて設計されたさまざまな断面形状を持っています。 I タイプのプロファイルは一般に直線的な側面を持ち、C タイプのプロファイルは曲線または階段状の係合形状を使用し、T タイプのプロファイルはヘッドとステムの構成を持ちます。適合性については実際の押出図と照らし合わせて確認する必要があります。
メーカーはどのようにして正しいストリップ寸法を確認できますか?
アルミニウムのプロファイル図面を確認し、キャビティの幅、深さ、溝の構造、ロックの詳細、および必要な分離を提案されたストリップの断面と比較します。意図した挿入またはローリングプロセスも考慮する必要があります。
強化ポリアミドの熱破壊プロファイルを使用するのはどの用途ですか?
一般的な用途には、熱で壊れたアルミニウム窓、ドア、カーテンウォールマリオン、欄間、その他の建築用アルミニウム押出システムが含まれます。必要なプロファイルは、キャビティの設計と各システムの機械的要件によって異なります。
サーマル ブレーク ストリップの品質に関連するテストは何ですか?
仕様に応じて、密度、ショア硬度、縦横引張強さ、耐水性、熱老化、線膨張、寸法検査、表面検査などが評価に含まれます。試験方法と合格基準は事前に合意する必要があります。
特殊な形状のプロファイルも開発できますか?
はい。アルミニウムのプロファイル図面とその重要な寸法に基づいて、特殊な形状のセクションを開発できます。開発プロセスには通常、プロファイルのレビュー、金型の準備、試作押出、寸法の確認、生産仕様の承認が含まれます。
ストレートおよびコイル状の供給形態は利用可能ですか?
供給形態はプロファイル形状と仕様によって異なります。ストレートストリップは 1 枚あたり 6 メートルで供給できますが、適切なプロファイルは 500 メートルのロールで供給できます。選択したセクションの適切なフォームを確認する必要があります。
見積もりを依頼する前にどのような情報を準備する必要がありますか?
アルミニウムのプロファイル図、必要なストリップの寸法、断面の詳細、材料仕様、組み立て方法、ターゲットの長さ、および検査または梱包の要件を準備します。これらの詳細は、生産を手配する前に技術範囲を明確にするのに役立ちます。
アルミニウム システムに適合するサーマル ブレーク プロファイルをお探しですか?
アルミニウム プロファイルの図面、必要な寸法、およびアセンブリの詳細を共有して、適切なポリアミド セクションについて話し合います。当社のチームは、お客様のアプリケーションの断面、材料仕様、技術要件のレビューをお手伝いします。
ご要望についてはお問い合わせくださいアルミニウム窓、ドア、カーテンウォール、およびカスタマイズされた押し出しプロファイルの技術調整。
製造元ジンシン· 強化ポリアミド熱破壊プロファイル